


CNC 기계

산업 제조
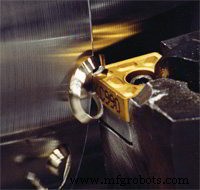
선삭 인서트 강도
초경 인서트는 가공 시 다양한 소재에서 최상의 성능을 발휘하도록 인서트 강도에 따라 여러 모양과 크기로 설계됩니다. 강도 순서대로 나열된 기본 모양은 다음과 같습니다.
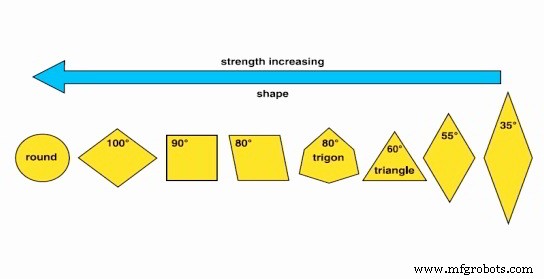
선삭 인서트 강도
보시는 바와 같이 각도가 작은 인서트는 약하고, 각도가 넓은 인서트는 더 강합니다.
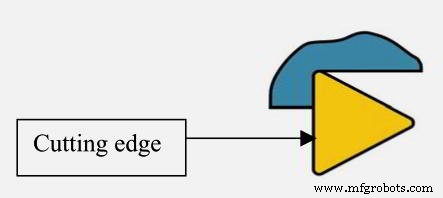
선삭 인서트 강도 - 인서트 절삭 날
절삭 날과 인서트 반대편 사이의 단면적 크기가 인서트 강도의 차이를 결정합니다.
기본 인서트 모양과 각 용도에서 가장 강하고 약한 것이 무엇인지 알면 용도에 맞는 올바른 인서트를 선택하는 데 도움이 됩니다.
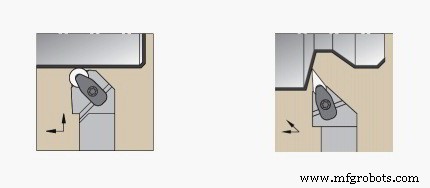
선삭 인서트 강도 - 원형 인서트와 DNMG 또는 VBMG 인서트 비교
예를 들어,
직선형 중절삭에는 35도 다이아몬드 모양보다는 원형이나 사각형 인서트를 선택하십시오.
정삭 프로파일 가공에는 원형이나 사각형 인서트보다는 35도 다이아몬드 인서트를 선택하십시오(삽화 참조).
두 용도 모두에서 인서트 모양이 용도에 가장 적합합니다.
CNC 기계
G90 터닝 사이클 포맷 G90 터닝 사이클은 여러 이름으로 불립니다. G90 고정 사이클, G90 직선 절삭 사이클, G90 황삭 터닝 사이클, G90 황삭 캔드 사이클, G90 박스 사이클. G90 터닝 사이클은 단순 터닝에 사용되지만 X축 추가 패스 위치 지정으로 다중 패스도 가능합니다. 관련: G90 터닝 사이클 Fanuc - CNC 프로그램 예제 코드 G90 황삭 캔드 사이클 용도: 직선 터닝. 보링 작업. 테이퍼 절삭. 프로그래밍 G90 X... Z... I... 또는 G90 X... Z... R... 파라미터
Fanuc G71 터닝 사이클 G71 터닝 사이클은 CNC 선반 부품에서 황삭 소재 제거에 사용됩니다. G71 터닝 사이클은 대경 절삭을 쉽게 만듭니다. 단순한 직선 절삭뿐만 아니라 복잡한 윤곽도 매우 쉽게 가공할 수 있습니다. G71 터닝 사이클 파라미터를 통해 CNC 작업자는 다음을 제어할 수 있습니다. 절삭 깊이. 이격 높이. X축 및 Z축 마무리 여유량. 사이클 절삭 이송, 스핀들 속도. 프로그래밍 G71 U... R... G71 P... Q... U... W... F... S... 파라미터 첫 번째 블록 파라미터설명