최적화된 Fanuc G71 터닝 사이클로 CNC 선반 정밀 가공
Fanuc G71 터닝 사이클
G71 터닝 사이클은 CNC 선반 부품에서 황삭 소재 제거에 사용됩니다. G71 터닝 사이클은 대경 절삭을 쉽게 만듭니다. 단순한 직선 절삭뿐만 아니라 복잡한 윤곽도 매우 쉽게 가공할 수 있습니다.
G71 터닝 사이클 파라미터를 통해 CNC 작업자는 다음을 제어할 수 있습니다.
- 절삭 깊이.
- 이격 높이.
- X축 및 Z축 마무리 여유량.
- 사이클 절삭 이송, 스핀들 속도.
프로그래밍
G71 U... R... G71 P... Q... U... W... F... S...
파라미터
첫 번째 블록
두 번째 블록
| 파라미터 | 설명 |
|---|
| P | 윤곽 시작 블록 번호. |
| Q | 윤곽 종료 블록 번호. |
| U | X축 마무리 여유량. |
| W | Z축 마무리 여유량. |
| F | G71 사이클 중 이송률. |
| S | G71 사이클 중 스핀들 속도. |
G71 터닝 사이클 개요
- G71 터닝 사이클은 P, Q 블록에 주어진 전체 윤곽을 반복 절삭합니다.
- 매 컷 깊이는 첫 번째 블록 U 값으로 제어됩니다.
- 두 번째 블록 U, W는 마무리 여유량으로, 나중에 G70 정삭 사이클로 마무리 가공하려면 지정합니다.
- F는 절삭 이송, S는 스핀들 속도(두 번째 블록에 지정)는 G71 터닝 사이클 중에 사용됩니다.
참고 – P, Q 블록 내에 지정된 F와 S는 G71 터닝 사이클 중에는 사용되지 않으며, 나중에 G70 정삭 사이클 호출 시 사용됩니다.
G71 터닝 사이클 작동 순서
N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75
G71 터닝 사이클 실행 시 전체 작업은 다음 순서로 수행됩니다.
첫 컷
1 – 공구가 시작점에서 프로그래밍된 이송으로 X축 U(절삭 깊이)만큼 이동.
2 – 공구가 이송으로 Z축 이동 (목적지 Z축 위치는 P, Q 블록에 지정).
3 – 공구가 X축과 Z축에서 R 양만큼 급속 이격 (45도 방향).
4 – 공구가 Z축만 시작점으로 급속 이동.
이후 컷
5 – 공구가 마지막 절삭 깊이로 급속 이동.
6 – 공구가 이송으로 X축 U만큼 이동 (첫 번째 블록 U 절삭 깊이).
7 – 공구가 이송으로 Z축 이동 (목적지 P, Q 블록에 지정).
8 – 공구가 X축과 Z축에서 R 양만큼 급속 이격 (45도).
9 – 공구가 Z축만 시작점으로 급속 이동.
이 전체 작업 순서는 X축 목적지점에 도달할 때까지 반복됩니다.
마무리 여유량이 지정되면 P, Q 블록에 주어진 정확한 직경과 길이까지 가공하지 않고 그만큼 여유를 남기며, 이 마무리 여유량은 나중에 G70 정삭 사이클 호출로 가공할 수 있습니다.
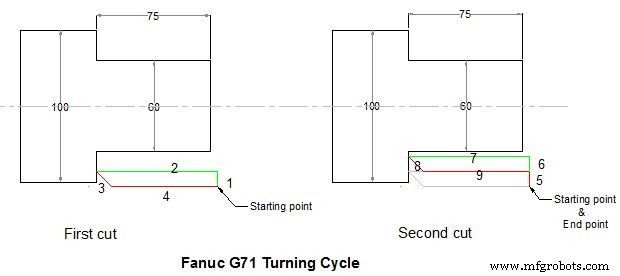
Fanuc G71 터닝 사이클
Fanuc G71 예제
위 도면의 프로그램으로 G71 터닝 사이클 사용법을 보여주는 CNC 부품 프로그램입니다.
N50 G00 X106 Z5 M3 S800 N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75
이 프로그램에서 G71 터닝 사이클은 아래 P, Q 블록에 주어진 윤곽을 계속 반복합니다.
N80 G00 X60 N90 G01 Z-75
이 두 CNC 프로그램 블록은 X60 깊이와 Z-75 길이까지 소재를 제거함을 의미합니다.
절삭 깊이는 첫 번째 블록 U10, 이격량은 R10으로 지정.
X축 마무리 여유량은 U3, Z축 마무리 여유량은 W0(없음).
G70 정삭 사이클
G71 터닝 사이클에 마무리 여유량을 지정하여 프로그래밍했다면, 그 여유량은 G70 정삭 사이클로 제거할 수 있습니다.
G70 정삭 사이클은 G71 방식과 동일하게 전체 윤곽을 반복하지만, 단 1회 컷으로 마무리 여유량을 제거합니다.
G70 정삭 사이클을 사용하는 이유
G71 터닝 사이클로 소재를 제거할 수 있지만, 마지막 컷에 다른 절삭 이송과 스핀들 속도를 원한다면 G70 정삭 사이클 사용을 권장합니다.
G70 정삭 사이클은 P, Q 프로그래밍 블록 내에 지정된 F와 S 값을 사용합니다. (G71은 G71 두 번째 블록의 F, S 값 사용.)
Fanuc G70 예제
N50 G00 X106 Z5 M3 S800 N60 G71 U10 R10 N70 G71 P80 Q90 U3 W0 F0.25 N80 G00 X60 N90 G01 Z-75 F0.15 N100 G00 X200 Z100 N110 G92 S1200 N120 T3 G96 S150 M03 N130 G00 X106 Z5 N140 G70 P80 Q90 N150 G00 X200 Z100 N160 M30
G70 G71 예제

G71 황삭 터닝 사이클 예제
O0004 G00 X200 Z10 M3 S800 G71 U2 R1 F200 G71 P80 Q120 U0.5 W0.2 N80 G00 X40 S1200 G01 Z-30 F100 X60 W-30 W-20 N120 X100 W-10 G70 P80 Q120 M30



