Haas CNC G10: G코드로 정밀 공구/작업 오프셋 프로그래밍 설정
Haas CNC G10 프로그래머블 오프셋 설정
일반적으로 CNC 머시니스트는 컨트롤 패널에서 수동으로 공구 오프셋을 입력/설정합니다. 하지만 G10 프로그래머블 오프셋 설정 G코드를 사용하면 프로그램 내에서 공구 오프셋과 작업 오프셋을 설정할 수 있습니다.
장점
- 프로그램 내에 오프셋 값 내장 → 다른 조작자가 오프셋을 변경해도 G10 실행 시 본인 값으로 복원
- 셋업 시간 단축, 인적 오류 방지
- 자동화/무인 가공 시 필수
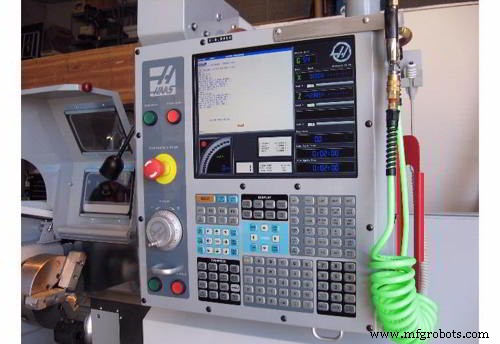
Haas CNC 선반
Haas CNC 선반 G10 프로그래머블 오프셋 설정
G10을 사용하면 프로그래머가 프로그램 내에서 오프셋을 설정할 수 있습니다. 수동 오프셋 입력(공구 길이/직경, 공작물 좌표 오프셋)을 대체합니다.
G10 오프셋 설정 프로그래밍 포맷
G10 L P Q R
L – 오프셋 카테고리 선택
- L2: 공작물 좌표 원점 (COMMON 및 G54~G59)
- L10: 지오메트리/시프트 오프셋
- L1 또는 L11: 공구 마모 오프셋
- L20: 보조 공작물 좌표 원점 (G110~G129)
P – 특정 오프셋 선택
- P1~P50: 지오메트리, 마모, 공작물 오프셋 참조 (L10~L11)
- P51~P100: 시프트 오프셋 참조 (YASNAC) (L10~L11)
- P0: COMMON 공작물 좌표 오프셋 참조 (L2)
- P1~P6: G54~G59 공작물 좌표 참조 (L2)
- P1~P20: G110~G129 보조 좌표 참조 (L20)
- P1~P99: G154 P1~P99 보조 좌표 참조 (L20)
기타 주소
- Q – 가상 공구 코 끝 방향
- R – 공구 코 반경
- U – X축 오프셋 증분량
- W – Z축 오프셋 증분량
- X – X축 오프셋 절대값
- Z – Z축 오프셋 절대값
Haas G10 프로그래밍 예제
G10 L2 P1 W6.0
G54 공작물 좌표를 오른쪽으로 6.0 단위 이동
G10 L20 P2 X-10. Z-8.
보조 공작물 좌표 G111을 X-10.0, Z-8.0로 설정
G10 L10 P5 Z5.00
공구 #5 지오메트리 오프셋을 5.00으로 설정
G10 L11 P5 R.0625
공구 #5 마모 오프셋을 1/16"로 설정
참고
Fanuc G10 프로그래머블 오프셋 설정 G코드도 별도 문서로 제공됩니다.



