산업 제조
산업용 사물 인터넷 | 산업자재 | 장비 유지 보수 및 수리 | 산업 프로그래밍 |
home  MfgRobots >> 산업 제조 >  >> Manufacturing Equipment >> CNC 기계

G10 프로그래머블 데이터 입력을 활용한 공구/작업 오프셋 효율적 설정법

G10 프로그래머블 오프셋은 CNC 머신에서 공구 데이터 입력(공구 오프셋)과 지그 데이터 입력(작업 오프셋)에 사용됩니다. 이 방식은 오프셋 설정이 매우 간편합니다. G10은 기준 위치 프로그램에 활용되며, 동일한 공정을 여러 지그에서 반복 수행하거나 같은 작업을 반복할 때 매우 유용합니다. 이 코드를 사용하면 오프셋 설정 시간을 크게 절약할 수 있습니다.

1. 공구 오프셋 데이터 입력 (Tool Offset)

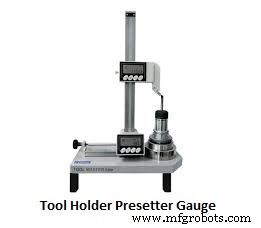
공구 홀더 프리세터 게이지(Tool Holder Presetter Gauge)를 사용하여 공구 오프셋을 측정합니다. 여기에 X, Y 값(공구의 직경과 길이)이 나타나며, 이 값을 오프셋 화면에 직접 입력할 수 있습니다.

G10 프로그래머블 데이터 입력을 활용한 공구/작업 오프셋 효율적 설정법
G10 L10 P1 R200  (프로그래머블 오프셋, L10: 공구 길이, P1: 공구 오프셋 번호, R200: 길이 값)
G10 L11 P1 R195  (프로그래머블 오프셋, L11: 공구 마모 길이, P1: 공구 오프셋 번호, R195: 마모 길이 값)
G10 L12 P1 R50   (프로그래머블 오프셋, L12: 공구 반경, P1: 공구 오프셋 번호, R50: 반경 값)
G10 L13 P1 R47   (프로그래머블 오프셋, L13: 공구 마모 반경, P1: 공구 오프셋 번호, R47: 마모 반경 값)

2. 지그 오프셋 데이터 입력 (Work Offset / Fixture Offset)

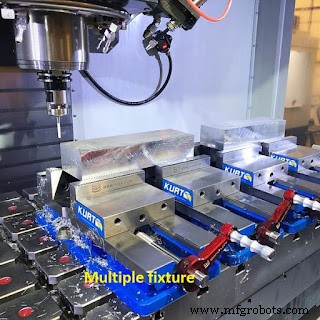
여러 지그(픽스처)의 오프셋을 입력해야 합니다. 작업 오프셋 번호는 보통 P1~P6로 지정하여 지그의 공작물 좌표계를 기계에 알려줍니다.

G10 프로그래머블 데이터 입력을 활용한 공구/작업 오프셋 효율적 설정법

각 오프셋 번호와 G코드 대응 관계:
P1 = G54, P2 = G55, P3 = G56, P4 = G57, P5 = G58, P6 = G59

블록 예시:
G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0 ;
(프로그래머블 오프셋, L2: 지그 오프셋 데이터, P1: 작업 오프셋 좌표. 필요한 만큼 사용, 측정된 X, Y, Z 오프셋 값 입력, A0.0 - 일부 머신에 A, B, C축이 있으나 여기선 0 입력)


실전 예제

O0123 ;
N10 M06 T01 ;
N20 G90 G10 L2 P1 X-302.5 Y-309.50 Z-522.6 A0.0 ;
N30 G43 H01 ;
N40 G99 G81 G91 X30 Y0 Z-45 R5 K4 F120 ;
N70 G98 G90 G80 G00 Z100 ;
N80 M05 M09 M30 ;

CNC 기계

  1. 신뢰성의 인터넷(Internet of Reliability)에서 데이터 활용: 효과적 관리 전략
  2. NC Studio로 CNC 라우터 조작 마스터하기: 단계별 가이드
  3. 조직 이점 극대화: 데이터를 전략적 통찰로 전환하기
  4. 정밀 가공을 위한 필수 공구 진입 기술
  5. 머신 데이터로 공구 수명 최적화: 현대적 가이드
  6. MEDLI2 센서, 퍼서비어런스 화성 착륙 중 중요 데이터 포착
  7. Fanuc 제어장치 CNC 선반 정밀 공구 오프셋 기술
  8. Sinumerik 840D 잠금 해제: 정밀 CNC 프로그래밍을 위한 $TC_DP 공구 데이터 변수 마스터하기
  9. SINUMERIK 808D 터닝 센터 공구 오프셋 설정 마스터: 내장 측정 시스템 활용
  10. Haas CNC 기계에서 G10 G-코드로 모든 오프셋 리셋하기