Fanuc 서브프로그램 예제: 서브루틴 기법으로 CNC 프로그래밍 단순화
CNC 서브프로그램의 위력
Fanuc 서브프로그램 예제를 통해 CNC 머시니스트가 서브프로그래밍 기법으로 프로그램을 더 쉽게 작성하고 유지보수하는 방법을 보여줍니다.
서브프로그래밍이란?
CNC 머시니스트가 메인 프로그램에서 CNC 기계에 저장된 다른 CNC 프로그램을 호출하는 방식입니다. Fanuc 서브 프로그래밍 방법 문서 참조.
이 기법으로 반복되는 유용한 코드를 작은 조각으로 나누어 프로그램을 작고 관리하기 쉽게 만듭니다.
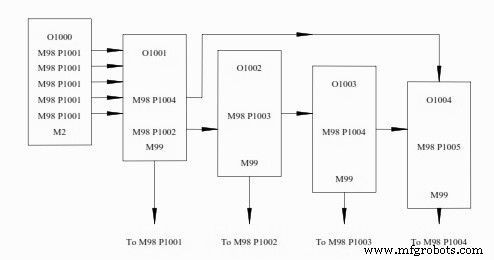
Fanuc 서브 프로그래밍
서브프로그램 미사용 시 (단순 나열)
가장 단순한 프로그래밍: G81 드릴링 사이클, G84 탭핑 사이클 CNC 프로그램 예제 참조
서브프로그램 사용 시 (Fanuc 서브프로그램 예제)
동일한 홀 패턴을 드릴링 후 탭핑하는 작업을 서브프로그램으로 모듈화.
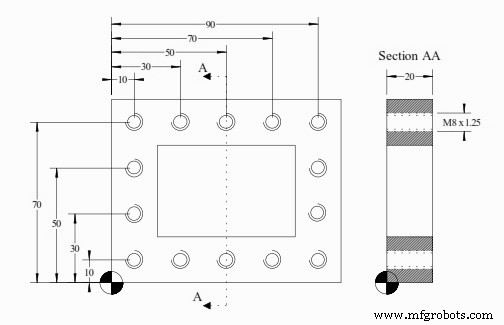
Fanuc 서브프로그램 예제
메인 프로그램 (O1000)
O1000 ;
N1 T1 M6 ;
N2 G0 G90 G40 G21 G17 G94 G80 ;
N3 G54 X10 Y10 S? M3 ;
N4 G43 Z100 H1 ;
N5 Z5 ;
N6 G81 R3 Z-20 F? M8 ;          (드릴링 사이클 활성화)
N7 M98 P1001 ;                   (서브프로그램 O1001 호출 - 홀 패턴 실행)
N8 G0 G90 Z100
N9 T2 M6 ;                       (탭 공구 교환)
N10 G0 G90 G40 G21 G17 G94 G80 ;
N11 G54 X10 Y10 S? M3 ;
N12 G43 Z100 H1 ;
N13 Z5 ;
N14 G84 G99 G95 R3 Z-20 F1.25 M8 ; (탭핑 사이클 활성화)
N15 M98 P1001 ;                   (동일 서브프로그램 호출 - 홀 패턴 탭핑)
N16 G0 G90 Z100 ;
N17 T0 M6 ;
N18 M30 ;
서브프로그램 (O1001) - 홀 패턴 정의
O1001 ;
N101 Y30 ;
N102 Y50 ;
N103 Y70 ;
N104 X30 ;
N105 X50 ;
N106 X70 ;
N107 X90 ;
N108 Y50 ;
N109 Y30 ;
N110 Y10 ;
N111 X70 ;
N112 X50 ;
N113 X30 ;
N114 G80 ;
N115 M99
핵심 장점
- 홀 위치 패턴을 서브프로그램으로 분리 → 드릴링/탭핑/리밍 등 다른 사이클에서 동일 패턴 재사용
- 패턴 수정 시 서브프로그램만 변경 → 전체 프로그램 일관성 유지
- 메인 프로그램 가독성 대폭 향상



