종합 CNC 프로그램: G81 드릴링 & G84 탭핑 사이클 시연
G81 드릴링 & G84 탭핑 복합 프로그램
G81 드릴링 사이클과 G84 탭핑 사이클을 순차적으로 사용하는 완전한 CNC 프로그램 예제입니다.
참고 자료
- G81 드릴링 캔드 사이클 - CNC 밀 프로그래밍
- G81 드릴링 사이클 프로그램 예제들
- G84 탭핑 사이클 - CNC 밀 프로그래밍 (다중 예제 포함)
CNC 프로그램 예제
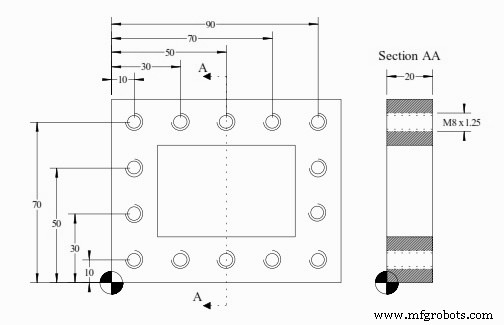
G81 드릴링 사이클 G84 탭핑 사이클 프로그램 예제
O1000 ;
T1 M6 ;
G0 G90 G40 G21 G17 G94 G80 ;
G54 X10 Y10 S? M3 ;
G43 Z100 H1 ;
Z5 ;
G81 R3 Z-20 F? M8 ;
Y30 ;
Y50 ;
Y70 ;
X30 ;
X50 ;
X70 ;
X90 ;
Y50 ;
Y30 ;
Y10 ;
X70 ;
X50 ;
X30 ;
G80 ;
G0 G90 Z100
T2 M6 ;
G0 G90 G40 G21 G17 G94 G80 ;
G54 X10 Y10 S? M3 ;
G43 Z100 H1 ;
Z5 ;
G84 G99 G95 R3 Z-20 F1.25 M8 ;
Y30 ;
Y50 ;
Y70 ;
X30 ;
X50 ;
X70 ;
X90 ;
Y50 ;
Y30 ;
Y10 ;
X70 ;
X50 ;
X30 ;
G80 ;
G0 G90 Z100 ;
T0 M6 ;
M30 ;
프로그램 구조 분석
- T1 (드릴)으로 12개 홀 드릴링 (G81)
- T2 (탭)으로 동일 12개 홀 탭핑 (G84)
- 홀 패턴: Y축 3열 × X축 4열 그리드 + 추가 위치
- 각 공구별 사이클 활성화 → 홀 위치 나열 → G80 취소
개선 포인트: 서브프로그램 적용
홀 패턴(Y30, Y50... X30...)을 서브프로그램(O1001 등)으로 분리하면 메인 프로그램이 훨씬 간결해지고 유지보수가 용이해집니다. (참조: Fanuc 서브프로그램 예제)



