Sinumerik 810 CNC 밀링 프로그래밍: 반경 & 챔퍼 제어 마스터하기
CNC 조작자가 코너 반경을 가공하는 방법을 보여주는 Siemens Sinumerik 810 프로그래밍 예제입니다.
Sinumerik 810 CNC 제어기는 반경에 U+를 사용합니다(아래 예제 참조).
Sinumerik 810 CNC 제어기는 챔퍼에 U-를 사용합니다.
U는 U5와 같은 양수 값이어야 하며, 이는 5mm 반경을 그립니다.
Sinumerik 810 공구 오프셋 설정은 Hermle UWF 851 CNC 밀링에서 Sinumerik 제어로 공작물 오프셋 설정을 참조하세요.
이 CNC 프로그래밍 예제는 다음에서 작동합니다:
- SINUMERIK 810G
- SINUMERIK 820G
Sinumerik 810 프로그래밍 예제
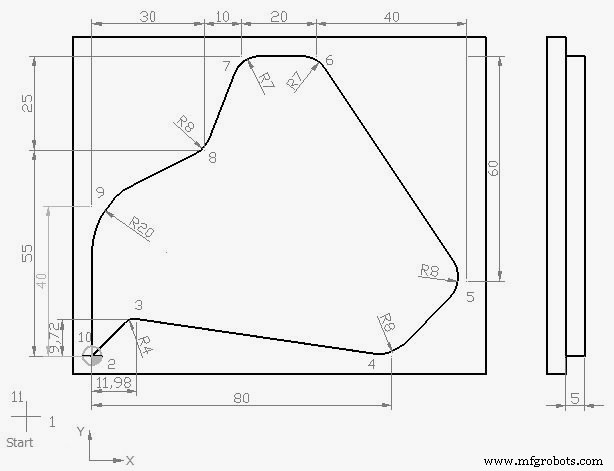
Sinumerik 810 프로그래밍 예제
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50
N10 S450 M03 F250 D01 (12.5 MM 직경)
N15 C0
N20 Z5
N25 G01 Z0
N30 Z-5
N35 G42 X0 Y0
N40 X10 Y10 U4
N45 X80 Y0 U8
N50 X100 Y20 U8
N55 X60 Y80 U7
N60 X40 Y80 U7
N65 X30 Y55 U8
N70 X0 Y40 U20
N80 X0 Y0
N85 G40 X-20 Y-20
N90 G00 Z50
N95 Y100
N100 M30
Sinumerik 810 G코드 설명
G00: 급속 이송.
G54: 영점 오프셋 1번.
G64: 연속 경로 동작.
G90: 절대 치수 시스템.
G17: X-Y 평면 선택.
G42: 커터 반경 보정 활성화 (우측 이동)
G40: 커터 반경 보정 비활성화
S: 스피들 속도
F: 축 이송
M: 커터 회전 (3=시계, 4=반시계)
D: 공구 번호
M30: 메인 프로그램 종료



