SELCA CNC 프로그래밍 샘플: 단계별 코드 개요
작성자
제출: CNC 프로그래머
도면/이미지
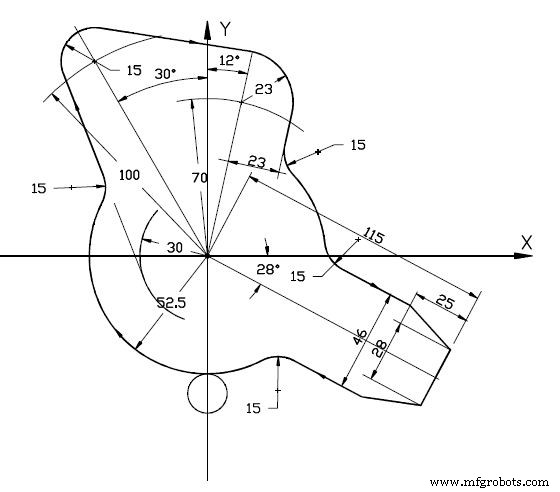
CNC 프로그램
N1 [PROFILE 11
N2 $1M0X-158.I155.Y-84.6J115.
N3 G17
N4 O1
N5 T1
N6 F1000S1200M3
N7 Z100R
N8 X0Y-70R
N9 Z2R
N10 Z-10
N11 G49I5
N12 G41K2
N13 G20X0Y0I-52.5
N14 G21I15
N15 G10X0Y0I-30
N16 E1=G20X0Y0I100,G13X0Y0J120K2
N17 G11E1I-15
N18 G20
N19 E2=G20X0Y0I70,G13X0Y0J78K2
N20 G11E2I-23
N21 G20
N22 G13J-102
N23 G21I15
N24 G20X0Y0I-52.5
N25 G21
N26 E3=G13X0Y0I-23J-28
N27 E3
N28 E4=G13X0Y0I-115J-118
N29 E5=E4Q-25
N30 E6=E3,E5
N31 G10E6
N32 E7=G13X0Y0I-14J-28,E4
N33 G11E7
N34 E4
N35 E8=G13X0Y0I14J-28,E4
N36 G10E8
N37 E9=G13X0Y0I-23J152
N38 E10=E5,E9
N39 G11E10
N40 E9
N41 G21
N42 G20X0Y0I-52.5
N43 G40X0Y-70K2
N44 Z100R
N45 M30
프로그램 구조 분석
초기 설정 (N1~12)
- [PROFILE 11]: 프로파일 11번 정의 시작
- $1M0X-158.I155.Y-84.6J115.: 기계 원점/작업 영역 설정 (X -158~155, Y -84.6~115)
- G17: XY 평면 선택
- O1: 오리진 1 선택
- T1, F1000 S1200 M3: 공구 1, 이송 1000, 스핀들 1200 RPM 정회전
- Z100R → X0Y-70R → Z2R → Z-10: 접근 → 시작점 → R평면 → 절삭 깊이
- G49 I5: 공구 반경 5mm 정의
- G41 K2: 공구 반경 보상 좌측, 모드 2
기하 요소 정의 및 가공 (N13~42)
- N13: G20 원 정의 (중심 0,0 반지름 52.5)
- N14: G21 연결 반경 15 설정
- N15: G10 직선 정의 (점 0,0, 각도 -30°)
- N16: E1 = 원(반지름 100) + G13 직선(각도 120°, K2 반복)
- N17: G11로 E1 요소에 -15 오프셋 적용
- N19: E2 = 원(반지름 70) + G13 직선(각도 78°, K2)
- N22: G13 직선 -102° 방향
- N24~25: 원(반지름 52.5) + 연결 반경
- N26~27: E3 = G13 직선(-23, -28) 정의 및 실행
- N28~30: E4 직선(-115, -118), E5=E4에서 Q-25 오프셋, E6=E3+E5 결합
- N31: G10으로 E6 직선 실행
- N32~36: E7/E8 대칭 요소 정의 및 실행 (E4 기준 ±14, -28)
- N37~40: E9 직선(-23, 152), E10=E5+E9 결합 실행
- N41~42: 연결 반경 설정 후 원(반지름 52.5) 마무리
종료 (N43~45)
- G40 X0 Y-70 K2: 보상 해제 및 시작점 복귀
- Z100R M30: Z축 안전 높이 복귀, 프로그램 종료
Selca 고급 프로그래밍 기법
- 요소 변수(E#): 기하 요소를 변수화하여 조합/반복/변형 가능
- G10/G11/G13: 직선/접선/각도 기반 유연한 형상 정의
- G20/G21: 원/연결반경으로 부드러운 형상 연결
- Q 파라미터: 요소 복사 시 오프셋 적용 (N29: Q-25)
- K2: 요소 2회 반복 실행 (대칭/패턴 가공에 활용)



