모리세이키 듀라턴(DuraTurn) G01 챔퍼링/라운딩 마스터: 단계별 CNC 프로그래밍 가이드
제출자: Brian
도면/이미지
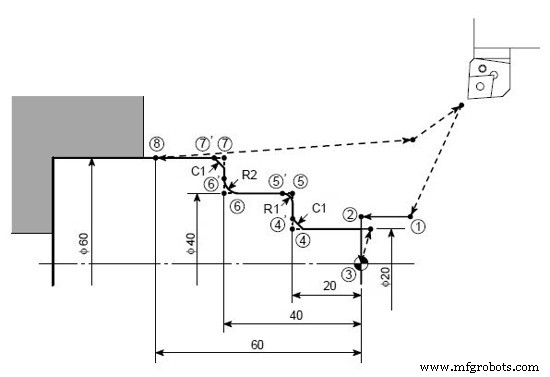
CNC 프로그램
O0001;
N1;
G50 S1500;
G00 T0101;
G96 S200 M03;
X30.0 Z20.0 M08;
G01 Z0 F1.0;
X0 F0.2;
G00 X20.0 Z1.0;
G01 Z−20.0, C1.0;
X40.0 , R1.0;
Z−40.0 , R2.0;
X60.0 , C1.0;
Z−60.0;
G00 U1.0 Z20.0;
X200.0 Z150.0 M09;
M01;
모리세이키 G01 챔퍼(C) / 라운딩(R) 문법
- G01 Z-20.0, C1.0: Z축 이동하면서 끝단에 챔퍼 C1.0mm (45°) 추가
- X40.0, R1.0: X축 이동하면서 끝단에 코너 R1.0mm 필렛 추가
- Z-40.0, R2.0: Z축 이동 중 코너 R2.0
- X60.0, C1.0: X축 이동 중 챔퍼 C1.0
- 쉼표(,) 구분: 축 이동 명령과 C/R 파라미터를 쉼표로 분리
가공 시퀀스
- 페이싱: X30→X0 (Z0 면)
- 외경 황삭: X20 Z1 → Z-20 (C1 챔퍼) → X40 (R1 필렛) → Z-40 (R2 필렛) → X60 (C1 챔퍼) → Z-60
- 후퇴: U1.0 Z20.0 (증분 이동)
- 원점 복귀: X200 Z150
모리세이키(및 화낙 호환) 선반에서 G01 블록 내 C/R 파라미터로 코너 자동 생성. 별도 블록 없이 연속 가공 가능하여 사이클 타임 단축.



