Fanuc G07.1 원통 보간 프로그램 예제: 단계별 CNC 코드 분석
작성자
제출: Brian
도면/이미지
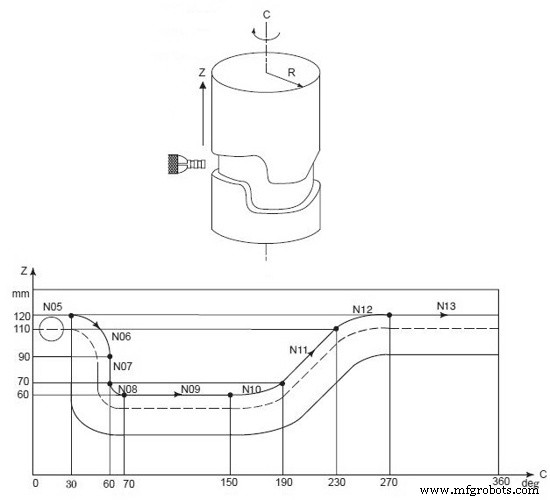
CNC 프로그램
O0001 (CYLINDRICAL INTERPOLATION )
N01 G00 G90 Z100.0 C0 ;
N02 G01 G91 G18 Z0 C0 ;
N03 G07.1 C57299 ;
N04 G90 G01 G42 Z120.0 D01 F250 ;
N05 C30.0 ;
N06 G02 Z90.0 C60.0 R30.0 ;
N07 G01 Z70.0 ;
N08 G03 Z60.0 C70.0 R10.0 ;
N09 G01 C150.0 ;
N10 G03 Z70.0 C190.0 R75.0 ;
N11 G01 Z110.0 C230.0 ;
N12 G02 Z120.0 C270.0 R75.0 ;
N13 G01 C360.0 ;
N14 G40 Z100.0 ;
N15 G07.1 C0 ;
N16 M30 ;
프로그램 상세 분석
초기 설정 (N01~N03)
- N01: G90 절대값, Z100 안전 높이, C0도 기준점
- N02: G91 증분, G18 ZX 평면 선택 (Z-C 평면에서 보간 수행), Z0 C0 상대 원점
- N03 G07.1 C57299: 원통 보간 시작. C축을 가상 Y축으로 매핑, 원통 반지름 57.299mm 설정 (≈ 180/π ≈ 57.3, 1도 = 1mm 환산 편의값)
가공 형상 (N04~N13) - ZC 평면상 경로
공구 반경 보상 우측(G42 D01) 적용, 이송 F250 mm/min
- N04: Z120 시작점 (절삭 진입)
- N05: C30° 직선 이동 (원주 방향)
- N06 G02 Z90 C60 R30: CW 원호, Z90 C60 종점, R30 반지름
- N07: Z70 직선 이동 (축 방향)
- N08 G03 Z60 C70 R10: CCW 원호, R10 소반지름
- N09: C150° 직선 이동
- N10 G03 Z70 C190 R75: CCW 원호, R75 대반지름
- N11: Z110 C230 직선
- N12 G02 Z120 C270 R75: CW 원호, 대칭 형상
- N13: C360° 완전 한 바퀴 (원점 복귀)
종료 (N14~N16)
- N14 G40 Z100: 보상 해제하며 안전 높이 복귀
- N15 G07.1 C0: 원통 보간 모드 해제 (반지름 0)
- N16 M30: 프로그램 종료
핵심 기술 포인트
반지름 57.299mm의 의미
원주 길이 = 2πR = 2π×57.299 ≈ 360mm. 즉, C축 1도 회전 = 원주상 1mm 이동과 동일해집니다. 이로써 C축 각도값을 직접 mm 단위 좌표처럼 사용할 수 있어 프로그래밍이 직관적입니다.
G18 ZX 평면 선택의 중요성
- 원통 보간 시 회전축(C)과 축방향(Z)이 보간 평면을 이룸
- G17(XY), G18(ZX), G19(YZ) 중 기계 구성에 맞게 선택
- 선반형: 보통 G18(ZX) 또는 G19(YZ) 사용
공구 반경 보상 (G42 D01)
- 매핑된 가상 평면(Z-C)에서 정상 작동
- D01: 공구 1번 오프셋 데이터 참조
- 원통 표면에서 정확한 윤곽 치수 보장
응용 분야
- 캠 샤프트/크랭크 샤프트 저널/핀 홈 가공
- 원통형 부품 나선 홈/오일 그루브/스플라인
- 터빈 블레이드 뿌리부 형상 가공
- 의료용 임플란트 원통 표면 텍스처링



