벌크 고체 처리는 두 가지 핵심 피더 범주에 의존합니다: 공정 라인으로 정확한 공급률을 제공하는 디스펜싱 피더(Dispensing feeders)와 벌크 사일로나 호퍼에서 자재를 인출하는 스토리지-투-프로세스 피더(Storage-to-process feeders). 규모는 다르지만 주요 목적은 동일합니다. 일관되고 예측 가능한 자재 흐름 보장.
각 피더 유형의 핵심 기능
디스펜싱 피더 – 정확성과 안정적 처리량 우선, 하류 작업에 필요한 벌크 상태 유지.
스토리지 피더 – 배출 패턴 제어에 초점, 홀딩 용기에서 자재 방출 구역 관리로 분리 및 플래시백 방지.
호퍼 배출에서 스크류 피더가 뛰어난 이유
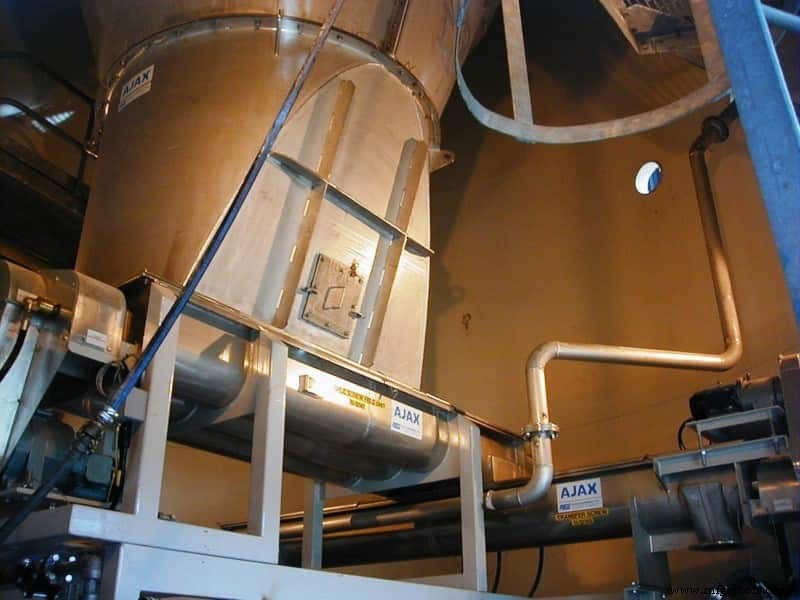
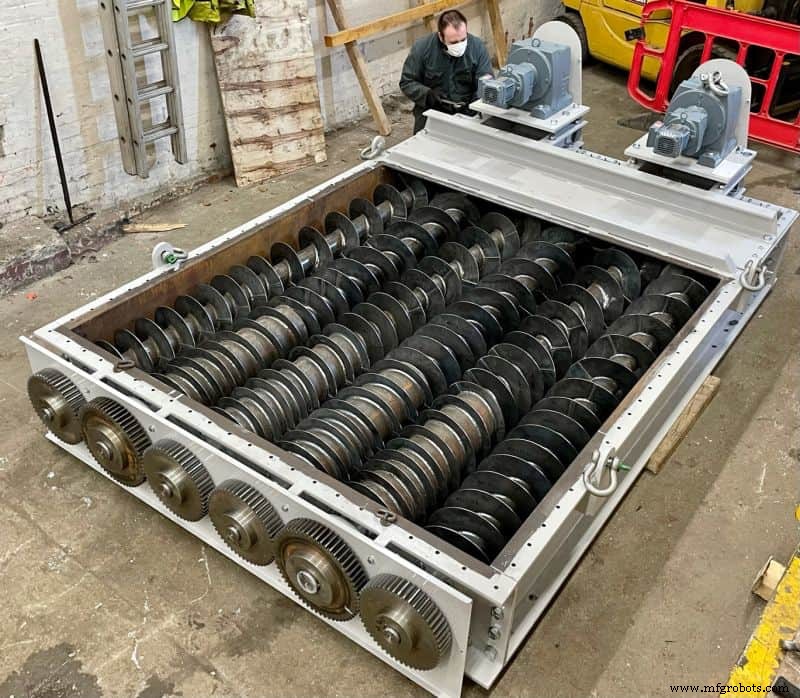
스크류 피더는 완전 밀봉, 최소 손실, 확장된 아울렛 슬롯에서 점진적 추출 능력으로 호퍼 및 사일로 배출의 업계 표준입니다. 슬롯 아울렛은 저장 용량을 늘리고 평면 흐름 호퍼를 가능케 해 원뿔형 설계보다 완만한 벽 각도를 요구합니다.
슬롯에서의 점진적 추출은 매스 플로우 작동에 필수적이며, 아울렛을 통한 라이브 플로우 촉진, 피더 동력 감소, 제품 품질 유지를 돕습니다.
최적 피더 성능을 위한 설계 목표
자재 열화를 유발할 수 있는 장시간 체류 시간 방지
충전 중 발생한 분리 현상 보정
플러싱 위험 최소화
편심 인출과 구조적 고장 감소
배출 시 일관된 자재 밀도 보장
호퍼 내용물 균질화 또는 혼합
피더 구동 동력 요구사항 낮춤
올바른 흐름 패턴 선택
매스 플로우(Mass flow) – 정체 시 열화되는 자재에 이상적.
스토리지 확장 플로우(Storage-expanded flow) – 흐르기 어렵고 불활성인 자재에 적합.
퍼널 플로우(Funnel flow) – 흐르기 쉽고 불활성인 자재에 최적.
매스 플로우 전략에서도 불균일한 추출은 분리, 밀도 변화, 케이킹 등 품질 문제를 야기할 수 있습니다. 공급 패턴은 호퍼 단면 기하학과 일치해야 이러한 함정을 피할 수 있습니다.
균일한 추출 이해하기
균일한 추출은 피더 입구뿐만 아니라 호퍼 단면 전체에 비례적으로 제거되는 것을 의미합니다. 예를 들어 6m 정사각 호퍼에 2m 길이 피더가 있으면 피더의 처음과 끝 10%가 중간 구간보다 약 11배 많은 자재를 추출해야 균일한 드로다운을 달성합니다.
반면 2m 직경 사일로에 2m 길이 피더는 양끝에서 자재의 일부만 가져가고 중심으로 갈수록 급격히 증가합니다. 이러한 변화는 피더 지오메트리를 호퍼 레이아웃에 맞게 조정하는 것의 중요성을 강조합니다.
스크류 피더 추출의 과제
스크류 피더는 일반적으로 호퍼 최대 치수보다 짧아 흐름이 선형과 방사형 경로의 혼합입니다. 단위 길이당 용량은 피치, 플라이트 지오메트리, 자재 마찰에 의존하는 스크류의 축방향 전송 효율과 일치해야 합니다.
첫 번째 피더 구간이 전체 축방향 용량을 추출; 이후 구간은 증분 차이만 제거.
높은 피치가 축방향 효율 감소로 인해 선형적으로 용량을 증가시키지 않음.
더 긴 아울렛 구간은 단위 길이당 추출률 낮춤.
축방향 효율은 자재 접촉 마찰에 따라 달라져 각 애플리케이션이 고유함.
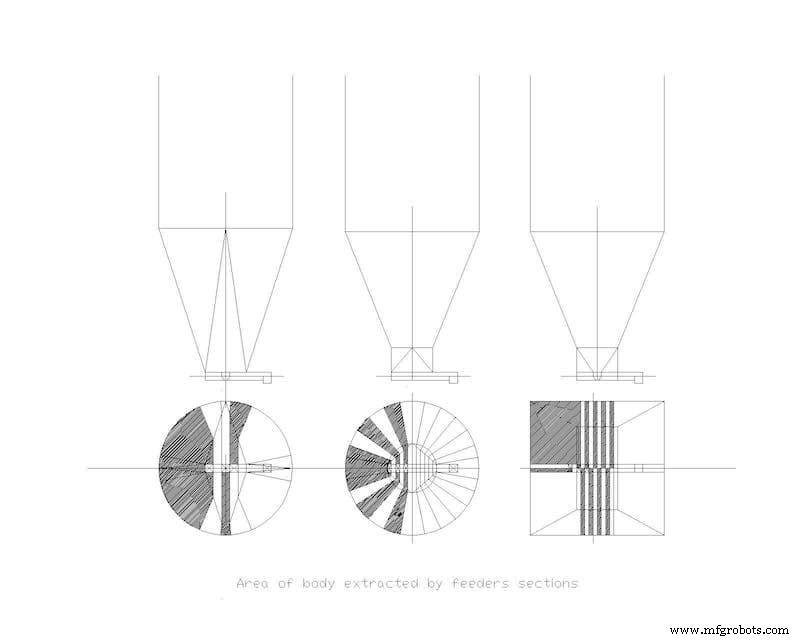
아래 인트레인먼트 패턴 다이어그램을 시각적 참조로 확인하세요.
이 그림은 첫 번째와 마지막 피더 구간이 가장 큰 차이를 보이며, 호퍼 형태와 아울렛 전환에 따라 1 미만에서 10:1 비율까지 범위가 있음을 보여줍니다.
전문가 상담이 필요한 경우
피더 사양 최적화는 공급업체와 사용자 간 긴밀한 협력이 필요합니다. 중요한 애플리케이션의 경우 지오메트리, 자재 특성, 성능 요구사항의 균형을 맞추기 위해 전문 공급업체와 협력하세요.
참조: 1. Bates, L. "Entrainment pattern of screw hopper dischargers." ASME JIRL Engineering for Industry, May 1969, pp. 215‑302.