고밀도 PCB 커넥터를 위한 프로세싱 최적화
고밀도 PCB 커넥터를 위한 프로세싱 최적화
설계자는 모든 구성 요소에 대해 프로세싱 온도, 제조 가능성, 솔더 조인트 무결성을 평가해야 합니다. 특히 고밀도 I/O 커넥터를 통합할 때 더욱 그렇습니다. 이 기사는 신뢰성을 유지하면서 더 타이트한 구성 요소 풋프린트를 가능하게 하는 검증된 기술을 개요합니다.
전자제품이 축소되고 성능이 가속화됨에 따라, 지원 구성 요소는 더 작고 밀도 높은 어셈블리에 대한 수요를 충족하기 위해 진화해야 합니다. 더 높은 밀도는 오류 허용 범위를 줄여 고급 프로세싱 방법을 필수적으로 만듭니다.
PCB에서 고밀도 커넥터를 프로세싱하면 온도 제어, 제조 가능성, 조인트 무결성에 신중한 주의가 필요한 과제가 발생합니다. 동일한 풋프린트에서 저핀에서 고핀 커넥터로의 전환은 새로운 솔루션의 필요성을 주도합니다.
전통적인 스루홀과 표면 실장 커넥터는 평방 인치당 핀 수 한계에 도달했습니다. 커넥터 제조사들은 따라서 BGA, 솔더-크림프, 솔더-차지 설계를 통해 성능을 손상시키지 않으면서 풋프린트를 축소하고 있습니다.
납땜성
더블-로우 커넥터의 경우 납땜성 문제는 일반적으로 해결하기 간단하며, 결함은 종종 간단한 재작업으로 수정할 수 있습니다. 그러나 멀티-로우 커넥터는 재작업이 더 복잡하고 비용이 많이 들기 때문에 첫 패스에서 정밀한 프로세싱을 요구합니다.
불량 솔더 조인트의 일반적인 원인은 다음과 같습니다:
- 솔더 페이스트 양
- 스텐실 크기
- 잘못된 오븐 온도 프로파일
- PCB 평탄도
각 제조 설정은 장비, 솔더 페이스트 화학, 보드 설계, 구성 요소 밀도 면에서 고유하므로 보편적 솔루션은 없습니다. 프로세스 최적화는 특정 생산 환경에 맞춰야 합니다.
고밀도 I/O 요구사항을 위한 커넥터 솔루션
효과적인 전략 중 하나는 BGA 구성을 사용하는 것으로, 각 리드에 구형 솔더 볼을 부착하여 무거운 페이스트 없이 더 많은 솔더를 제공합니다. Samtec의 SEARAY™ 고밀도 오픈-핀-필드 어레이로 예시되는 솔더-차지 기술은 유사한 이점을 제공하지만 커넥터와 PCB 패드 사이의 에지 본딩을 개선합니다.
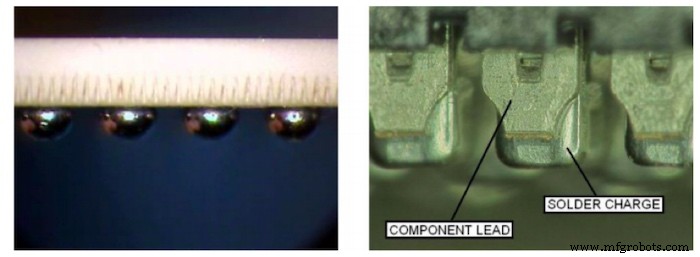
그림 1. BGA의 솔더 볼 vs. Samtec의 SEAF8 / SEAM8 솔더 차지
SEARAY의 0.8mm(SEAF8 / SEAM8 시리즈)는 0.80mm와 1.20mm의 교대 피치를 특징으로 하여 설계자에게 로우 간의 추가 라우팅 공간을 제공합니다.
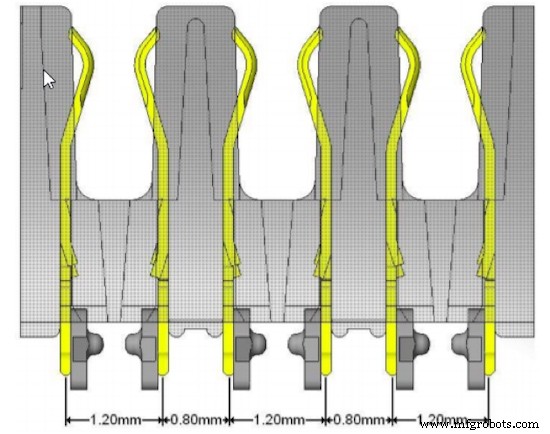
그림 2. SEAF8 / SEAM8의 교대 피치
프로세싱 중 더 나은 솔더 조인트를 위한 핵심 사항
제조사의 프로세싱 가이드라인을 준수하면 커넥터 솔더링의 최고 성공률을 얻을 수 있습니다. 이 가이드라인은 종종 PCB 풋프린트, 스텐실 레이아웃과 두께, 솔더 스크린 인쇄 사양, 배치 공차, 오븐 프로파일, 재작업 절차를 포함합니다.
풋프린트와 스텐실
Samtec은 Altium, Circuit Studio, Eagle, Fusion 360 등 인기 EDA 도구용으로 200,000개 이상의 심볼과 풋프린트를 제공하여 설계자가 정확한 풋프린트와 스텐실 레이아웃을 다운로드할 수 있게 합니다.
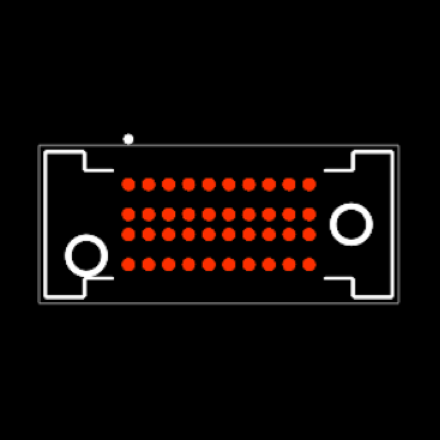
그림 3. SEAF8 PCB 풋프린트
제공된 풋프린트와 스텐실을 사용하면 신뢰할 수 있는 솔더 조인트 달성 가능성이 높아집니다.
솔더 스크린 인쇄 프로세스
강력한 조인트를 위해서는 완전한 패드 커버리지가 필수적입니다. 스텐실 아페르처는 솔더 차지가 페이스트와 접촉하도록 의도적으로 패드보다 크게 만들어지며, 그림 4와 같습니다.
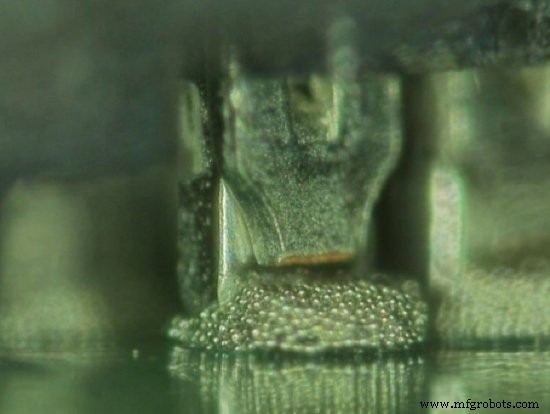
그림 4. 페이스트와 솔더 차지 사이의 좋은 접촉을 위한 솔더 차지 위치와 솔더 인쇄 상대적 위치.
페이스트가 차지를 완전히 커버하지 않으면 웨팅이 실패합니다. 자동 검사는 완전한 커버리지가 없는 패드를 거부하여 정리와 재인쇄를 유도해야 합니다.
구성 요소 배치
자동 픽-앤-플레이스 머신은 정밀한 배치를 보장합니다. Z-축은 솔더 차지가 PCB 표면과 플러시되도록 장착해야 합니다. 리플로우 중 커넥터의 무게가 안착을 도와 코플래나리티를 개선합니다. 그림 5와 6과 같습니다.
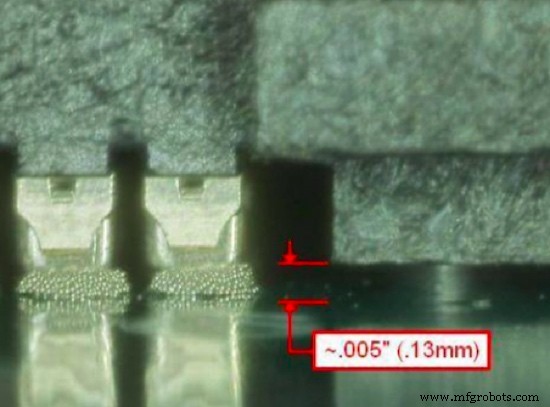
그림 5. 프로세싱 전 완전히 장착된 SEAF8 절연체 하우징.
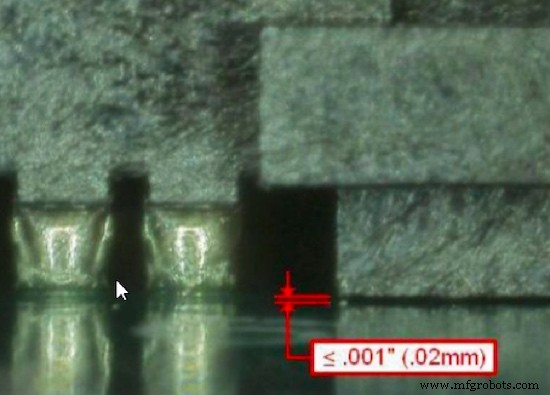
그림 6. 리플로우 후 완전히 장착된 SEAF8 절연체 하우징.
적절한 오븐 프로파일링
무연 솔더 리플로우 프로파일은 IPC/JEDEC J-STD-020을 준수해야 합니다: 피크 온도 260°C, 255°C 이상 30초. 다음 차트는 Samtec의 권장 온도 범위를 상세히 보여줍니다.
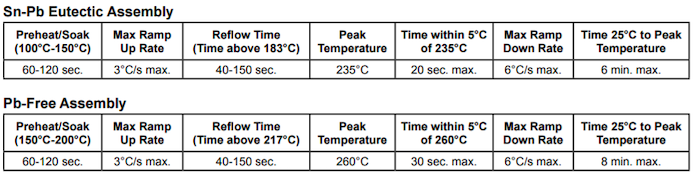
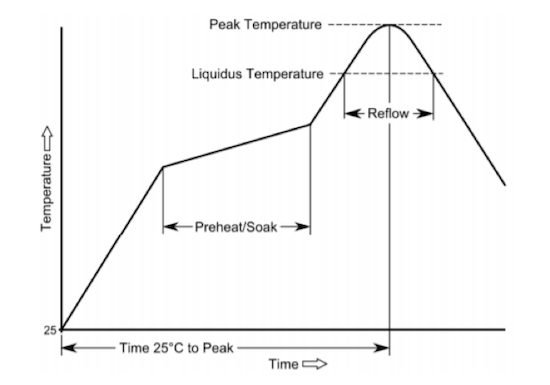
그림 7. Samtec 권장 온도 프로파일 범위 (SMT)
일반적으로 질소 주입으로 달성되는 저산소 환경은 웨팅성을 향상시킵니다. SEAF8/SEAM8 같은 고밀도 커넥터의 경우 질소가 풍부한 분위기에서 프로세싱해야 합니다.
완전히 채워진 보드의 정확한 프로파일링이 중요합니다. 솔더 페이스트 제조사의 온도 매개변수를 모니터링하여 조인트가 원하는 온도에 도달하는지 확인하세요. 보드 뒷면을 통해 열전대를 배치하여 커넥터 중심을 타겟으로 프로파일을 검증하세요.
그림 8. 오븐 프로파일용 열전대 배치.
적절한 프로세싱의 중요성 증가
첨단 장비로도 부적절한 프로세싱은 재작업, 스크랩, 마진 손실로 이어집니다. 장치 크기가 축소되고 밀도가 상승함에 따라 정밀하고 반복 가능한 프로세스의 필요성이 커집니다. Samtec의 포괄적인 풋프린트, 스텐실 레이아웃, 프로세싱 가이드는 설계자가 일관된 고품질 어셈블리를 달성하도록 돕습니다.
산업 기사는 업계 파트너가 All About Circuits 독자들에게 유용한 소식, 메시지, 기술을 편집 콘텐츠로는 다루기 어려운 방식으로 공유할 수 있는 콘텐츠 형태입니다. 모든 산업 기사는 독자들에게 유용한 소식, 기술 전문성, 또는 이야기를 제공하려는 의도로 엄격한 편집 가이드라인을 따릅니다. 산업 기사에 표현된 관점과 의견은 파트너의 것이며 All About Circuits나 그 작가들의 의견과 반드시 일치하지는 않습니다.



