프레스 브레이크 성형 기술 마스터: 금속 가공 필수 인사이트
프레스 브레이크는 많은 제조 기계 공장에서 핵심 금속 성형 장비입니다. 이 장치들은 톤 단위의 힘을 가해 단단한 금속 물체를 성형합니다. 가장 일반적인 용도는 시트 메탈을 특정 각도로 구부리는 것입니다.
수년간 프레스 브레이크 성형 기술은 많은 변화를 겪었습니다. 이로 인해 이 제조 기계들에 대해 일반화하기가 좀 어려울 수 있습니다. 새(또는 중고) 프레스 브레이크 기계를 찾을 때는 이 기계들이 어떻게 작동하는지, 모델마다 어떻게 다를 수 있는지 확실히 이해하는 것이 중요합니다.
이를 돕기 위해 프레스 브레이크 성형 기술에 대해 누구나 알아야 할 몇 가지 기본 사항을 정리했습니다:
1) 프레스 브레이크가 힘을 가하는 4가지 방식
프레스 브레이크를 볼 때 어떤 종류의 프레스 브레이크인지 아는 것이 중요합니다. 다른 기계들은 물체에 힘을 가하는 방식이 다릅니다 — 즉, 다른 메커니즘을 가지며 서로 다른 유지보수 방법을 요구합니다.
힘을 가하는 방식에 따라 프레스 브레이크는 네 가지 종류로 나뉩니다:
- 기계식(Mechanical). 가장 오래된 프레스 브레이크 기술. 전기 모터로 구동되는 플라이휠을 이용해 소재를 구부리는 힘을 공급합니다. 빠르고 정확하지만, The Fabricator가 지적했듯 "정밀 작업에는 장인, 추가 셋업 부품, 많은 생산 시간이 필요하다"는 이유로 유압 프레스로 대체되었습니다.
- 공압식(Pneumatic). 공기 압력을 이용해 램을 상하로 움직입니다. 유압 프레스와 유사하지만 보통 톤수 한계가 훨씬 낮습니다.
- 유압식(Hydraulic). 하나 이상의 실린더에 담긴 유압유로 프레스 브레이크의 램을 공작물 위로 내려 누릅니다 — 일부 모델은 베드를 올리기도 합니다. 유압 제어는 일반적으로 기계식보다 정확하며 개별 벤드 깊이 조정이 가능합니다.
- 서보 전기식(Servo-Electric). 전기 모터로 램의 운동을 구동합니다. 다른 프레스 브레이크 기술보다 매우 빠르고 효율적이지만 저톤수 작업에 한정됩니다. Fabricator의 다른 기사에서 언급된 이 기계의 이점은 "유압유나 관련 실이 없어 유지보수가 단순해진다"는 점입니다.
대부분 프레스 브레이크를 말할 때 기계식이나 유압식 구동 시스템을 생각하는데, 이들이 가장 흔하게 알려져 있습니다. 어떤 프레스 브레이크를 쓸지는 용도에 따라 다릅니다 — 고톤수가 필요 없는 많은 성형 작업이라면 서보 전기식이 맞을 수 있습니다. 매우 두꺼운 강판을 구부려야 한다면 유압식이 더 나을 수 있습니다.
2) 프레스 브레이크의 구성 요소
프레스 브레이크의 구성 요소는 구동 시스템 유형에 따라 기계마다 다를 수 있습니다.
프레스 브레이크의 기본 구조는 일반적으로 다음을 포함합니다:
- 공작물을 올려놓는 베드;
- 공작물을 아래로 누르는 램(또는 공작물이 위로 밀려 올라가는 구조);
- 금속 성형을 돕는 베드용 다이;
- 벤드가 올바른 위치에 있도록 돕는 백게이지; 그리고
- CNC(컴퓨터 수치 제어) 시스템 — 일부 구형 기계엔 없을 수 있지만, 지난 몇십 년간 제작된 프레스 브레이크엔 매우 일반적입니다.
기계 간 가장 큰 차이는 보통 램을 움직이는 구동 시스템입니다. 또 다른 차이는 기계가 가질 수 있는 다양한 제어 축입니다.
3) 제어 축(Axes of Control)
프레스 브레이크는 모델에 따라 수많은 제어 축을 가질 수 있습니다. 프레스 브레이크를 볼 때 다음 제어 축 중 어떤 것을 가지고 있는지 확인하십시오:
- Y 축. 모든 프레스 브레이크가 가져야 할 표준 상하 운동. 단일 실린더 유압식과 대부분 기계식 브레이크의 일반적인 제어 축.
- Y1/Y2 축. 기계 양쪽의 상하 운동을 독립 제어 — 마모된 툴링 보상 가능.
- X 축. 보통 기계의 백게이지 또는 모션 스톱으로, 부품을 벤드 위치에 고정. 백게이지를 전후 이동 가능.
- X1/X2 축. 일부 브레이크는 독립 제어 가능한 다른 '핑거'를 백게이지로 가짐 — 복잡한 플랜징에 유용.
- R 축. 상하 이동 가능한 백게이지. 아래로 형성된 플랜지가 있는 부품 성형에 유용.
- R1/R2 축. 여러 '핑거'로 된 백게이지에 상하 운동이 있으면 이렇게 표기.
- Z 축. 좌우 이동 가능한 백게이지(다른 운동 축 추가).
- Z1/Z2 축. 개별 핑거가 좌우 이동 가능하면 이렇게 표기.
- CNC 크라우닝(CNC Crowning). CNC 시스템으로 기계 베드를 제어하거나 '프리벤드'하여 마모된 툴링이나 프레스 브레이크 휨 보정.
- 시트 리프터(Sheet Lifters). 프레스 브레이크 램의 다운 스트로크 시 크고 무거운 금속 시트를 고정하는 추가 기계적 지지. 한 사람이 대형/중량 시트 메탈 벤딩 시 프레스 브레이크를 조작할 수 있게 함.
- 로봇 인터페이스(Robotic Interfaces). 프레스 브레이크의 로봇 적재, 조작, 하역 시스템으로 일부 상황에서는 거의 무인 운용 가능.
당신 프레스 브레이크에 필요한 구체적인 제어 축은 만드는 부품이 얼마나 복잡한지에 따라 다릅니다. 고도로 복잡한 부품이 많다면 X, Z, R 축 같은 추가 제어 축이 단순한 Y 축 운동만으로 되는 간단한 벤드만 필요할 때보다 더 중요합니다.
4) 벤딩 작업 유형
일반적으로 프레스 브레이크에서 수행되는 벤딩 작업은 에어 벤딩(Air Bending)과 바텀밍(Bottoming) 두 가지입니다.
바텀밍 작업은 구부리는 소재를 다이 바닥까지 완전히 눌러 — 다이 모양에 정확히 맞도록 합니다. 일종의 코이닝(Coining) 작업으로 볼 수 있습니다.
바텀밍의 장점은 브레이크가 아주 정밀하지 않아도 정확한 벤드를 얻을 수 있다는 점 — 벤드 정확도가 전적으로 다이 모양에 의존합니다. 하지만 에어 벤딩보다 훨씬 큰 힘(보통 3-4배)이 필요하므로 보통 고톤수 프레스 브레이크에서만 선택 가능합니다.
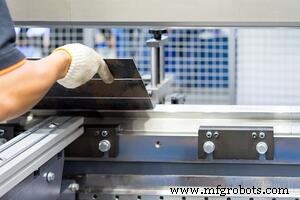
에어 벤딩은 소재를 원하는 형상과 각도(압력 해제 후 잠재적 '스프링백' 고려)를 얻을 만큼만 다이 속으로 밀어 넣습니다. 소재는 다이 바닥까지 눌리지 않아 작은 공기층이 남습니다(이름의 유래).
여기서는 소재 두께가 크게 변하지 않는 한 다이 교체 불필요. 힘도 바텀밍보다 훨씬 적게 들어 저용량 프레스에서도 작동. 하지만 훨씬 더 높은 정밀도 요구 — CNC 시스템의 보급으로 대부분의 기계 공장에서 에어 벤딩 제어가 간단해졌습니다.
5) 프레스 브레이크, 피트(Pit) 필요할까?
더 큰 베드와 더 높은 톤수의 대형 프레스 브레이크는 기계 공장 설치 시 피트가 필요할 수 있습니다. 톤수나 전체 크기가 커지면 베드를 더 크게 만들어야 하므로 높이가 높아져 — 조작이 어려워집니다.
피트를 만들면 프레스 브레이크를 약간 낮춰 베드 높이를 직원들이 작업하기 더 편안하고(안전하게) 만듭니다.
그러니 프레스 브레이크 검사 시 베드 높이를 꼭 재확인하고, 기계 공장에 그 프레스 브레이크용 피트 공사 준비를 하십시오. 많은 작업과 주의가 필요하지만, 대형 브레이크로 품질과 안전을 극대화하려면 필수입니다.
귀사 기계 공장에 맞는 프레스 브레이크 찾기에 대한 질문이 있으시면 SFMS 팀에 문의하십시오. 귀사 공장의 요구 사항을 검토하여 니즈에 맞는 기계를 찾아드리겠습니다. 또는 현재 판매 중인 중고 기계를 확인해 보십시오.



