CNC 플라스틱 가공 마스터링: 틈새 시장의 경쟁력
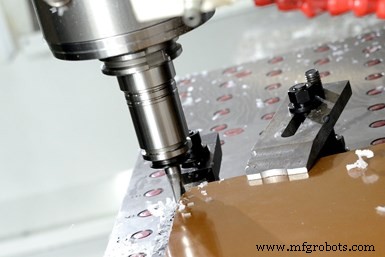
플라스틱 가공은 툴링, 워크홀딩, 칩(및 분진) 관리 측면에서 과제를 안고 있습니다. (사진 제공: K&E Plastics.)
틈새 CNC 머신 숍이 되는 것에는 장점도 있지만 독특한 과제도 있습니다. 버몬트 주 베닝턴(Bennington)의 K&E 플라스틱(K&E Plastics)이 그 사례입니다.
상호에서 알 수 있듯 이 계약 숍은 엔지니어링 플라스틱(열가소성 및 열경화성 수지) 가공에만 집중하며, 1966년 피터 브로더슨(Peter Broderson) 창업 이래 이를 유지해왔습니다. 그의 아들 에릭(Eric)이 현재 사장입니다.
알루미늄, 강철 등 일반 금속을 가공하는 숍에 비해 플라스틱, 특히 G7, G10 등 마모성 유리가 충전된 열경화성 수지를 전문으로 가공하는 숍은 드물어 경쟁이 덜합니다. 하지만 장비 및 툴링 벤더들의 플라스틱에 대한 낯섦으로 K&E는 때때로 자체적으로 효과적인 가공 전략을 개발해야 했습니다.
2013년 K&E를 방문해 첫 기사를 썼을 때 이러한 과제들을 알게 되었습니다. 분진 수집의 필요성, 플라스틱 고정의 어려움, 유리 충전 열경화성 수지 가공에 따른 툴링 이슈 등 열거하면 끝이 없습니다.
이번 기사 취재를 위해 직접 K&E를 재방문하진 못했지만, 재연결해 최근 도입한 신기술과 공정으로 플라스틱 가공 역량과 효율성이 어떻게 향상되었는지 듣게 되어 기쁩니다. 툴링과 워크홀딩을 다르게 바라보고, 첫 스위스형 선반을 도입해 기존 갱 툴 선반에서 가공하던 폴리에테르에테르케톤(PEEK) 등 열가소성 수지의 복잡한 부품을 더 엄격한 공차와 빠른 생산으로 가공하게 되었습니다. 이 머신으로 이전에는 외주였던 작업도 내부화했습니다.
새로운 기회, 새로운 접근
초기 K&E는 소재의 우수한 전기 절연 특성을 활용해 전기용 플라스틱 부품에만 집중했습니다(아래 사이드바 참조). 27년 전 아버지로부터 경영권을 물려받은 브로더슨(Eric Broderson) 씨는 의료 및 항공우주 분야의 비전기적 애플리케이션으로 사업을 다각화하려 했습니다. 현재는 전기차, 연료전지, 에너지 저장 등 신에너지 기술 분야 기회도 모색 중입니다. 이 숍은 ISO 9001:2015 인증, 국제 무기 거래 규정(ITAR) 등록, 합동 인증 프로그램(JCP) 인증으로 기밀 방산 수주 자격을 갖췄습니다. 또한 도시 및 농촌 커뮤니티의 소기업이 연방 조달 기회에 우선 접근하도록 돕는 HUBZone(Historically Underutilized Business Zones) 프로그램 인증도 보유하고 있습니다.
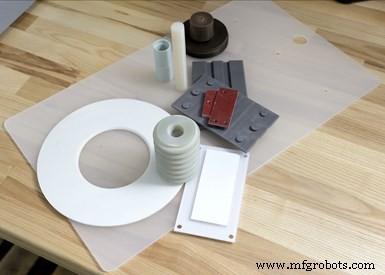
K&E는 전기, 항공우주, 의료 산업용 플라스틱(열가소성·열경화성 수지)만 가공하며, 연료전지, 전기차, 에너지 저장 등 신에너지 응용 분야에서도 기회를 보고 있습니다.
30,000평방피트(약 2,787㎡) 시설에는 CNC 라우터, VMC, 선반 등 총 28대가 있습니다. 대부분 하스 오토메이션(Haas Automation) 모델입니다. 2018년 구매한 스위스형 선반은 츠가미(Tsugami) S205 모델입니다(후술). 소재에 따라 쿨런트 사용 또는 콜드 에어 건으로 절삭 냉각 및 칩 브레이킹을 병행합니다.
비충전 열가소성 수지에는 쿨런트를 사용하기도 합니다. 유성 쿨런트는 플라스틱을 열화시키므로 사용할 수 없습니다. 대신 마스터 플루이드 솔루션즈(Master Fluid Solutions)의 트림 마이크로솔(Trim Microsol) 585XT 같은 수성 쿨런트를 사용합니다. 이는 고윤활성 반합성 마이크로에멀전 쿨런트로 기존 반합성 대비 연장된 섬프 수명과 향상된 폼 제어 성능을 제공한다고 합니다.
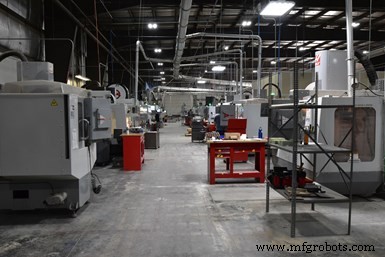
K&E 숍의 특징은 건식 가공 장비들을 두 개의 중앙 집진 시스템에 덕트로 연결한 점입니다.
하지만 많은 열경화성 수지는 건식 가공합니다. 이 소재들은 유리 등 마모성 충전재를 포함해 가공 시 분진이 발생합니다. 효과적인 집진은 청결한 작업 환경 유지와 머신 툴 수명 연장에 필수적입니다. 실제로 집진용 덕트 공사가 이 숍에 독특한 외관을 부여합니다.
건식 가공 장비의 작업 구역마다 덕트가 연결되어 있습니다. 최근 두 번째 18,000 CFM 집진 시스템을 추가해 최대 12대 머시닝 센터를 더 건식 가공용으로 운용할 수 있게 되었습니다.
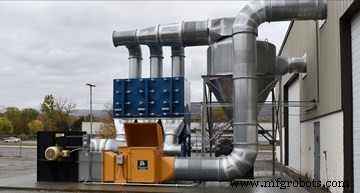
최근 두 번째 18,000 CFM 집진 시스템을 설치해 최대 12대 머시닝 센터를 추가로 건식 가공에 투입할 수 있게 되었습니다.
열은 모든 플라스틱 가공의 핵심 이슈입니다. 공구 속도가 너무 빠르면 소재가 탈 수 있습니다. 칩 배출이 효과적이지 않으면 가공된 소재가 공작물에 재용착될 수 있습니다. 툴 플루트 형상이 칩을 공작물에서 멀리 배출하는 데 핵심 역할을 하며, 콜드 에어 제트도 도움이 됩니다. 하지만 G7, G10 같은 열경화성 라미네이트는 수지의 결합 강도와 가공 방식에 따라 박리(delamination)되기 쉽습니다.
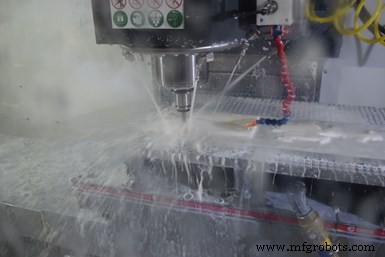
열가소성 수지는 일반적으로 수성 쿨런트로 가공합니다. 석유계 쿨런트는 플라스틱 소재를 열화시킬 수 있습니다.
최근 데이터론 다이내믹스(Datron Dynamics) 절삭 공구를 도입했습니다. 예로 6mm 직경 단일 날 연마 카바이드 엔드밀이 있습니다. 다단 연마 공정으로 날카롭고 연마된 절삭날을 제공해 버 없는 가공이 가능하며, 핸드 피니싱 공정을 줄이거나 없앨 수 있다고 합니다.
또 다른 예는 하비 툴(Harvey Tool)의 비정질 다이아몬드 코팅 카바이드 엔드밀로, G10, FR4 등 고섬유/충전재 농도 복합 소재의 황삭 및 반정삭에 적합하다고 합니다. 최적화된 형상과 칩브레이커로 섬유를 효율적으로 전단하고 칩을 짧게 만들어 칩 배출을 개선합니다.
또한 정확하고 깊은 홀을 반복 생산하며 품질 좋은 표면 조도를 얻기 위해 스털링(Sterling) 건 드릴도 필요 시 사용합니다.
머시닝 센터용 툴홀딩 시스템으로 레고-픽스(Rego-Fix)의 파워그립(PowRgrip) 시스템을 표준화하기 시작했습니다. 기존 툴홀더 시스템에서는 최대 0.002인치(약 50µm) 런아웃이 발생해 매우 엄격한 공차의 피처에는 부적합했습니다. "이제 4 tenths(0.0004인치, 약 10µm) 런아웃으로, 더 나은 표면 조도와 적은 공구 마모로 요구 공차를 달성합니다." 브로더슨 씨 설명입니다.
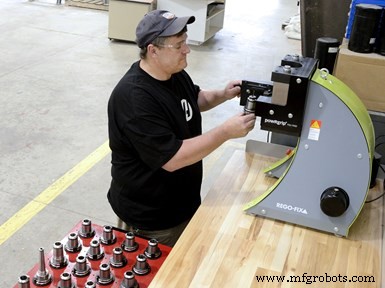
숍은 유압 프레스로 콜렛을 홀더에 압입/제거하는 툴홀딩 시스템을 표준화 중입니다. 각 콜렛은 얕은 셀프 록킹 테이퍼로 9톤 힘으로 홀더에 압입됩니다. 브로더슨 씨는 이 홀더들이 기존 모델 대비 더 나은 런아웃과 강성을 제공한다고 말합니다.
이 시스템은 정밀 콜렛 타입 툴홀더와 벤치탑 유압 프레스로 구성됩니다. 콜렛은 얕은 셀프 록킹 테이퍼를 가지며 9톤 힘으로 홀더에 압입됩니다. 압입 시 툴홀더와 접촉하는 스퀘어 숄더가 있어 포지티브 스톱(positive stop) 설계로 백업 스크류를 내장해 정확한 공구 길이 설정이 가능합니다. 이 툴홀더들은 높은 클램핑 힘과 진동 감쇠, 3:1 길이-직경 비에서 TIR(전지시 런아웃) ≤3µm를 보장합니다. 레고-픽스는 이 시스템이 열박음 시스템보다 더 빠르고 안전한 공구 교체가 가능하다고 합니다. 신규 공구 조립에 10초 미만 소요. "우리 숍에 현재 약 800개 툴홀더가 있는데 계속 늘리고 있습니다." 브로더슨 씨 말합니다.
워크홀딩으로는 일부 머신에 진공 척을 사용해 체인지오버를 빠르게 하고 공구가 부품 5면 접근을 가능하게 합니다. 마찬가지로 K&E도 공통 파운데이션 플레이트에 칙(Chick) 바이스를 얹어 사용하기 시작했습니다. 브로더슨 씨에 따르면 칙 바이스가 더 나은 위치 결정 반복정밀도를 제공하고 플레이트가 공통 위치에 설치되므로, 단순히 바이스를 머신 테이블에 볼팅하던 시절과 달리 셋업 시 프로빙이 불필요합니다. 반복 작업 시 바이스 죠를 저장해 재사용합니다.
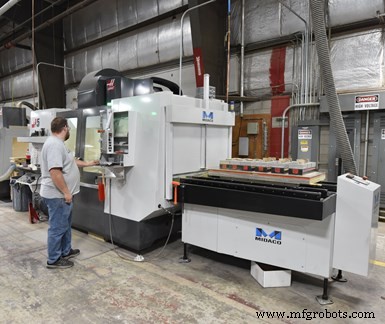
이 VMC의 스핀들 가동률을 높이기 위해 미다코(Midaco) 팔레트 체인저를 추가해 한 작업이 머신에서 진행되는 동안 외부에서 다음 작업용 소재를 픽스처링할 수 있게 했습니다. 이를 3개 VMC에 동일 적용했습니다.
3개 VMC의 스핀들 가동률 극대화를 위해 각각 미다코 팔레트 체인저를 장착했습니다. 이로써 한 작업이 완료되면 해당 팔레트가 빠져나가고 다음 작업이 픽스처된 새 팔레트가 들어옵니다.
왜 스위스형을 추가했나?
브로더슨 씨에 따르면 S205 도입 전 K&E는 특정 작업을 스크류 머신 숍에 외주 줬습니다. 시간이 지나며 외주 물량이 계속 늘었습니다. 또한 갱 툴 선반에서 가공하던 엄격한 공차 작업의 스크랩율이나 리젝률이 종종 원하는 수준보다 높았습니다. 시그니처 가이드 부싱 설계와 다기능성을 가진 스위스형이 필요한 정밀도를 제공하고 그 작업을 내부화할 수 있다고 판단했습니다.
츠가미/REM 세일즈(Tsugami/REM Sales) 디스트리뷰터인 로버트 E. 모리스 컴퍼니(The Robert E. Morris Company)를 통해 20mm 바 직경 용량의 츠가미 S205와 엣지 테크놀로지스 미닛맨(Minuteman) 320 SE 바 피더를 구매했습니다. 존 리카디(John Ricardi) 계정 매니저에 따르면 이 머신에는 1,000psi 쿨런트 공급 시스템(주로 칩 제어용), 미스트 컬렉션 유닛, 칩 컨베이어, 서브 스핀들에서 긴 부품 수신용 특수 슈트, 컨버터블/처커 전환 기능이 포함되었습니다.
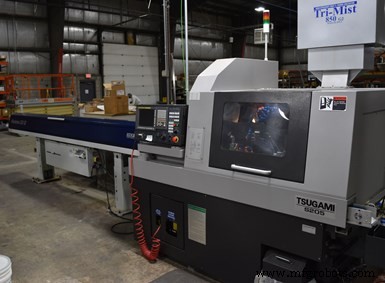
10피트 바를 수용하는 바 피더 덕분에 갱 타입 선반의 4피트 바 피더보다 더 긴 무인 가동이 가능해졌습니다.
이 머신의 가장 큰 장점은 수성 쿨런트로 가동되도록 설계되어 유성 쿨런트처럼 플라스틱 공작물을 열화시키지 않는다는 점입니다. 리카디 씨는 툴링 어태치먼트와 스핀들에 양압을 가해 쿨런트가 베어링에 유입되어 윤활유를 씻어내는 것을 방지한다고 설명합니다. 또한 바 피더 채널 세트에도 수성 윤활을 사용합니다.
스위스형은 매우 엄격한 공차가 요구되는 부품에 사용됩니다. 브로더슨 씨는 컨벤셔널 선반에서 플라스틱 부품 가공 시 공구 압력으로 테이퍼가 발생할 수 있다고 말합니다. 스위스형의 시그니처 가이드 부싱이 절삭점에서 지지력을 제공해 이 문제를 해결합니다. 또한 머신이 매우 잘 반복된다고 합니다. 공정이 한번 다이얼인되면 더 이상 컷-측정-반복 과정이 필요 없습니다. 바 피더는 12피트 바까지 수용 가능하며, K&E는 통상 10피트 바를 사용해 컨벤셔널 선반의 4피트 바 피더 대비 더 긴 무인 가동이 가능합니다. PEEK 같은 소재는 일반적으로 +0.002"/-0" 그라운드 바스톡을 주문합니다.
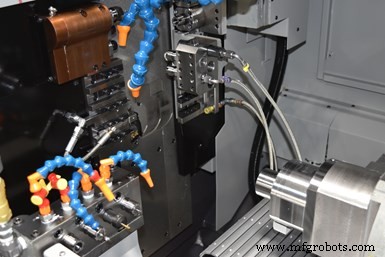
수성 쿨런트로 가동되는 스위스형 선반은 기존 갱 툴 CNC 선반에서 가공하던 열가소성 부품의 공차와 생산성을 개선했습니다. 이 머신으로 이전 외주 작업도 내부화했습니다.
가이드 부싱을 제거하고 컨벤셔널 처커 선반처럼 운용할 수도 있습니다.
브로더슨 씨에 따르면 가장 큰 러닝 커브 중 하나는 고압 쿨런트 펌프 압력을 얼마나 쓸지 결정하는 것이었습니다. 칩 제거와 플러딩을 위해 압력이 너무 높으면 쿨런트 흐름이 가공 중인 플라스틱 부품 치수를 변화시킬 수 있습니다. 또한 머신 스핀들이 너무 빠르게 램프업(ramp up)해 바스톡이 꼬이는 현상도 발생했습니다. 해결책은 램프업을 더 천천히 하는 것이었습니다. 또 다른 과제는 부품의 어떤 피처를 언제 가공할지 시퀀싱하는 법을 배우는 것이었습니다.
소재 이슈
브로더슨 씨가 최근 직면한 전반적 과제는 플라스틱 소재의 변동성입니다. 미국산 공급업체에서 구매하려 해도 일부는 해외 생산 소재를 판매합니다. "주문 시 매우 구체적으로 명시해야 합니다." 그가 말합니다.
한 예로 FR4 소재를 주문해 해당 배치로 가공 공정을 다이얼인했습니다. 작업이 재주문되어 다른 배치를 받았는데, 전기 인클로저용 NEMA 분류는 동일했지만 수지와 유리 충전재의 변동이 충분해 이전 배치의 절삭 데이터와 공구가 새 배치와 호환되지 않았습니다. "이런 소재에서 2천분지 1인치(약 50µm) 공차 맞추기도 힘든데, 배치 간 편차까지 있으니 더 어렵습니다."
열경화성·열가소성 수지 기초
K&E는 엔지니어링 플라스틱 분야에서 54년 경력을 보유합니다. 숍에 따르면 열경화성 수지는 높은 내열성과 전기 절연이 요구되는 용도에 적합합니다. 열경화성 수지의 가교 결합 폴리머는 불가역적 결합을 형성해 열을 재가해도 녹지 않습니다. 금속보다 가볍으면서 우수한 내마모성과 치수 안정성을 제공합니다.
열가소성 펠릿은 가열 시 연화되고 추가 열로 액화되는데, 화학적 결합이 없어 경화 과정이 완전히 가역적입니다. 이로 인해 열가소성은 물리적 특성 저하 없이 재성형 및 재활용이 가능합니다. 화학적 내성, 충격 내성, 전기 절연, 낮은 흡습률, 낮은 마찰 계수, 맞물림 부품 마모 감소, 제품 작동 시 윤활 불필요 등의 이점을 제공합니다.



