스위스형 선반 마스터: 검증된 6가지 교육 팁
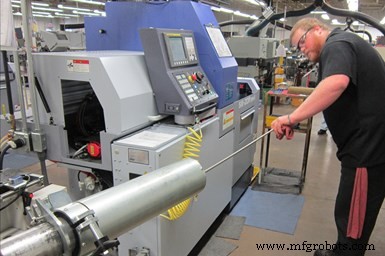
얼마 전, 펜실베이니아 주 Bird-in-Hand에 있는 스위스형 선반 풍부한 경험을 가진 기계 가공 업체 Vallorbs를 방문할 기회가 있었습니다. 물론 이곳도 다른 업체들처럼 정교한 기계를 운영할 신입 직원 교육이라는 과제에 직면해 있습니다.
다른 많은 업체들처럼 Vallorbs도 신입 오퍼레이터 교육을 기초부터 시작합니다. 마이크로미터 사용법과 도면 읽기 교육, 슬라이딩 헤드스톡 기계와 기존 터닝 센터의 차이점 설명 등이 포함됩니다. 그러나 스위스형 선반 운영은 기존 선반 운영과 다릅니다. 이곳에서 신입 스위스형 오퍼레이터에게 전달하는 몇 가지 핵심 사항입니다:
- 헤드스톡 콜렛과 가이드 부싱의 차이를 알 것. 회전 콜렛은 슬라이딩 헤드스톡이 안팎으로 움직일 때 봉재를 잡기 위해 더 타이트하게 조정해야 합니다. 반면 가이드 부싱은 봉재가 통과할 수 있을 만큼 충분히 느슨해야 하지만, 절삭 지점 근처에서 봉재를 지지하는 데 필요한 지지력을 줄일 만큼 너무 느슨하면 안 됩니다. 이 회사는 가이드 부싱을 적절히 조정하는 유일한 진짜 방법은 경험을 통해 '느낌'을 익히는 것이라고 주장합니다. 봉재를 회전시킬 때 약간의 저항감이 있지만 너무 심하지 않은 적절한 조정의 느낌을 익히는 것입니다. Vallorbs는 일반적으로 봉재 직경보다 0.001인치 큰 가이드 부싱을 구매합니다. 그러면 오퍼레이터가 가이드 부싱을 0.005인치 이상 조일 필요가 없습니다. 그 이상 조이면 가이드 부싱의 슬롯이 너무 타이트하게 닫혀 윤활유가 부싱으로 흐르는 것을 방해할 수 있다고 느낍니다.
- 설치 전 각 봉재를 측정할 것. 가이드 부싱은 잔재 제거 시마다 풀어야 하는데, 제거 중 부싱이 손상되는 것을 방지하기 위함입니다. 따라서 새 봉재를 로드할 때마다 부싱을 재조정해야 합니다. Vallorbs가 사용하는 대부분의 연마 봉재는 직경 정밀도가 ±0.0005인치이므로, 필요한 조정량은 봉재마다 다를 수 있습니다. 회사는 이건 문제가 아니라고 합니다. 어차피 오퍼레이터는 새 봉재마다 가이드 부싱을 재조정해야 하기 때문입니다. 문제가 되는 것은 봉재 직경이 길이를 따라 변하는 경우입니다. 예를 들어, 봉재의 어느 구간에서 직경이 공칭값보다 몇 10,000분의 1인치 작다면, 이는 가이드 부싱이 제공하는 지지를 감소시켜 더 높은 런아웃과 동심도 오류를 초래합니다. 봉재를 바 피더에 로드하기 전에 측정하면 직경 편차를 발견할 수 있습니다.
- 공구 오프셋 시 주의할 것. 스위스형 선반 오퍼레이터는 단일 공구가 여러 다른 작업을 수행하는 데 사용될 수 있음을 기억해야 합니다. 따라서 현재 과대 직경을 생성하는 공구의 오프셋을 조정하면, 그 공구가 해당 작업에서 수행하는 후속 작업에 악영향을 미칠 수 있습니다. 예를 들어, 조정으로 인해 공구가 다른 직경을 너무 깊게 황삭하게 되어, 후속 정삭 패스에서 공구가 공기만 자르게 될 수 있습니다. 작업 지시서에 각 공구가 수행할 모든 작업이 설명되어 있어도, 이 개념은 스위스형 선반에 익숙하지 않은 사람에게는 여전히 이해하기 어려울 수 있습니다.
- 공작물 소재를 알 것. 일부 소재는 공구에 더 가혹합니다. 오퍼레이터는 Inconel 718 가공 시 오프셋을 자주 변경해야 할 수 있으므로, 가공 후 각 부품을 부지런히 측정해야 합니다. 알루미늄 같은 덜 까다로운 소재를 가공할 때는 그렇지 않을 수 있습니다.
- 쿨런트 라인을 신경 쓸 것. 새 작업을 가동한 후 셋업 담당자는 일반적으로 쿨런트가 적절한 위치로 향하는지와 칩이 제대로 배출되는지 확인합니다. 하지만 생산 중에 오퍼레이터가 공구나 인서트 교체 시 유연한 쿨런트 라인을 건드려 위치를 벗어나게 할 수 있습니다. 이를 감지하지 못하면 공구 파손, 공구 수명 단축, 불량 표면 조도 같은 문제를 일으킬 수 있습니다.
- 표면 조도에 대한 감을 익힐 것. 터닝된 형상은 밀링된 것과 다르게 보입니다. 둘 다 같은 조도 등급일 수 있지만, 밀링된 표면에는 터닝에서 발생하지 않는 위트니스 마크가 포함됩니다. Vallorbs는 이 점을 오퍼레이터가 이해하는 데 시간이 좀 걸릴 수 있다고 생각합니다. 마찬가지로 드릴링된 구멍은 보링된 구멍과 다르게 보입니다. 하지만 구멍 공차가 충분히 느슨하다면 단순히 드릴링만 하고 보링 작업을 생략할 수도 있습니다. 의심스러우면 오퍼레이터는 도면의 표면 조도 사양을 확인하면 됩니다.



