하이브리드 대형 적층 툴링: 대형 부품용 경량·신속·비용 효율적 금형
30년 이상 상업 항공은 복합소재를 점점 더 많이 채택해 왔습니다. 실제로 오늘날 주요 상용 항공기 여러 모델의 핵심 구조 부품 절반 이상이 복합소재입니다. 이러한 소재 사용이 부품의 양과 크기 모두에서 증가함에 따라, 더 신속하게 프로토타입하고 제조하기 위한 툴, 특히 저렴한 툴을 제작하는 것이 점점 더 어려워지고 있습니다. 예를 들어 에어버스 SE(네덜란드 라이덴)의 A350 XWB 날개는 각각 길이 32미터, 폭 6미터로 지금까지 생산된 최대 규모의 복합 항공 구조물 중 일부입니다.
"이제 시장에 획기적인 제조 기술들이 있어서 툴링 진화에 큰 진전을 기대할 수 있으며, 복합 항공기 부품 개발에서 직면한 과제들을 해결하는 데 도움이 될 것입니다."라고 에어버스 스페인 일레스카스 공장의 복합 제조 엔지니어 M. 필라 무뇨즈 로페즈(M. Pilar Muñoz Lopez)는 말합니다. "이 기술들, 역량, 한계를 조사하는 것은 미래를 준비하는 데 필수적입니다."
툴링이 에어로스트럭처 부품 총 프로그램 비용의 상당 부분을 차지하고, 부품 크기가 커짐에 따라 더 낮은 비용과 리드타임의 새로운 툴링 옵션이 필요합니다. 에어버스, 노스롭 그루먼 항공 시스템 - 에어로스트럭처 사업부(미국 유타 클리어필드), 데이턴 대학교 연구소(UDRI, 오하이오 데이턴)가 최근 하이브리드 대형 적층 제조(LFAM) 툴링에 대한 흥미로운 연구를 완료했는데, 프로토타입 및 소량 생산 에어로스트럭처 부품에 대해 고무적인 결과를 얻었습니다.
열팽창 이슈 길들이기
대다수 탄소섬유강화플라스틱(CFRP) 에어로스트럭처는 에폭시 매트릭스 프리프레그로 생산됩니다. 이런 부품을 성형하려면 툴링이 오븐 또는 오토클레이브 경화 온도 최대 180℃/356℉를 견뎌야 합니다. 또한 CFRP의 매우 낮은 선열팽창계수(CLTE 또는 CTE)를 고려할 때, 실온과 고온에서 툴과 성형 소재의 CLTE를 가능한 한 가깝게 맞춰야 합니다. 이는 금형이 치수를 유지해 결과 부품도 치수 요구사항을 충족하도록 보장합니다. 최종 구조물에 왜곡이나 응력이 생기지 않게 하려면 부품 소재보다 빨리 식는 툴링 소재 사용도 피해야 합니다. 결과적으로 대형 CFRP 에어로스트럭처 성형에 가장 흔히 쓰이는 툴은 CFRP 자체거나, 낮은 CLTE로 알려진 니켈-철 페로 합금 인바(Invar)입니다. 둘 다 비용이 많이 들고 리드타임이 상당할 수 있습니다. 또한 인바는 가공이 어렵고 시간이 많이 걸리며 무거워 운송이 힘듭니다. 강철이나 알루미늄 툴은 비용을 줄일 수 있지만, 상대적으로 높은 CLTE 값으로 많은 응용 분야, 특히 대형 또는 긴 부품 성형에서는 사용이 제한됩니다.
많은 공공·민간 부문 연구들이 열가소성 소재로 프린팅된 적층 제조 툴을 평가하고, 열경화성 라미네이트 복합재 생산에 잠재적으로 낮은 비용과 짧은 리드타임 등 이점이 있음을 결론지었습니다. 불행히도 폴리머 기반 LFAM 툴링은 툴 다공성 같은 문제가 있어 경화 온도/압력에서 심각한 진공 손실을 초래할 수 있습니다. 이를 해결하려면 추가 툴 충전 재작업과 표면 코팅이 필요합니다. 더 큰 과제는 압출/프린팅 중 피드스톡 필러의 평면 내 정렬로 인한 높은 이방성 CLTE 값으로, Z축에서 X, Y 프린팅 축보다 5-10배 더 큰 팽창/수축 차이가 발생할 수 있습니다. 이는 부품이 크고, 종횡비가 높고, 복잡한 표면을 가질 때 치수 정확한 부품을 반복적·재현 가능하게 얻는 것을 어렵게 만듭니다.
"적층 툴링에 관심 있는 모든 사람들이 다공성과 제어되지 않은 열팽창이라는 같은 문제에 부딪혔고, 이를 효과적으로 해결할 방법은 거의 없었습니다."라고 UDRI 팀 리더 스콧 휠스캠프(Scott Huelskamp)는 설명합니다. "AM 툴을 쓰고 싶어하는 사람들이 많지만, 누군가가 이 문제들을 해결하길 기다리고 있습니다."
AM의 툴링 비용과 리드타임 절감 잠재력을 고려해, 업계는 새로운 프린팅 가능 소재, 프린터 하드웨어 수정, 혁신적 모델링 접근법 탐구로 팽창 이슈 해결에 상당한 노력을 기울여 왔습니다. 예를 들어 일부 그룹은 AM 툴 설계용 "보상 값"을 개발해 CLTE 차이를 해결하려 했습니다. 그러나 휠스캠프는 어떤 보상 값을 쓸지 결정하기 어렵고 오류 발생 가능성이 있다고 지적합니다. 또한 그런 접근법은 암형 툴에 효과가 없었고, 툴 길이를 따라 트래핑 특징이 있어 열 사이클링 중 다이락 조건을 만들어 부품을 손상시킬 수 있는 경우에도 효과가 없었습니다.
"그런 종류의 문제를 해결할 보상 인자는 없습니다." 그는 덧붙입니다. "현재까지 어떤 AM 툴링 연구도 고온에서 낮고 등방적인 CTE 값이 필요하다는 점을 완전히 해결하지 못했습니다. 이 특성이 없으면 툴 크기와 형상은 항상 제한되고, 더 큰 툴은 경화 온도에서 더 높은 치수 오차를 겪을 것입니다."
LFAM 툴링 과제 해결을 위한 새로운 접근을 시도하고자, 미국 에너지부와 잡스오하이오(오하이오 콜럼버스) 지원하에 첨단 복합재 제조 혁신 연구소(IACMI, 테네시 녹스빌) 주관으로 여러 회원사가 18개월 프로젝트를 수행했습니다. 팀은 UDRI가 이끌었고 에어버스와 노스롭 그루만이 포함되었습니다. 이 조직들은 IACMI 내외에서 다른 연구에서도 이전에 협력한 바 있어 서로의 역량을 잘 알고 있었습니다.
"무식한" 접근법
UDRI는 이미 AM 툴링 연구에 상당한 경험이 있었고, 미국 AM 컨소시엄인 아메리카 메이크스(오하이오 영스타운) 활동 회원이기도 합니다. 또한 미 공군을 위한 AM 구조물 연구(금속 백킹 포함)를 수행했고, 신시내티 사(Cincinnati Inc., 오하이오 해리슨)의 BAAM(Big Area Additive Manufacturing) 프린터로 순수 AM 툴링 작업도 했습니다.
"맞춤형 컴파운더들과 3D 프린터용 새 피드스톡 개발도 해왔지만, 우리가 하는 어떤 것도 큰 진전이 없는 듯했고, 우리보다 더 성공한 사람도 없는 것 같았습니다." 휠스캠프는 회상합니다. "그때 문제를 다르게 접근해보자는 아이디어가 나왔습니다. AM 소재 거동을 직접 바꾸거나 예측할 수 없다면, 아마도 우리가 원하는 대로 간접적으로 강제할 수 있을 것입니다." 휠스캠프가 "무식한(brute-force)" 접근법이라 부르는 방식으로, UDRI는 기존 CFRP 페이스 스킨을 열가소성 복합재 AM 코어에 적용해 에어로스트럭처 툴링을 생산하는 하이브리드 LFAM 연구를 제안했습니다.
프로젝트 목표는 단순했습니다: 에어로스트럭처용 대형 툴을 더 저렴하고 빠르게 만드는 방법 찾기. 팀은 비용 50% 절감과 이후 테스트용으로 최소 10개의 합격 프로토타입 또는 소량 생산 부품 생산을 목표로 했습니다.
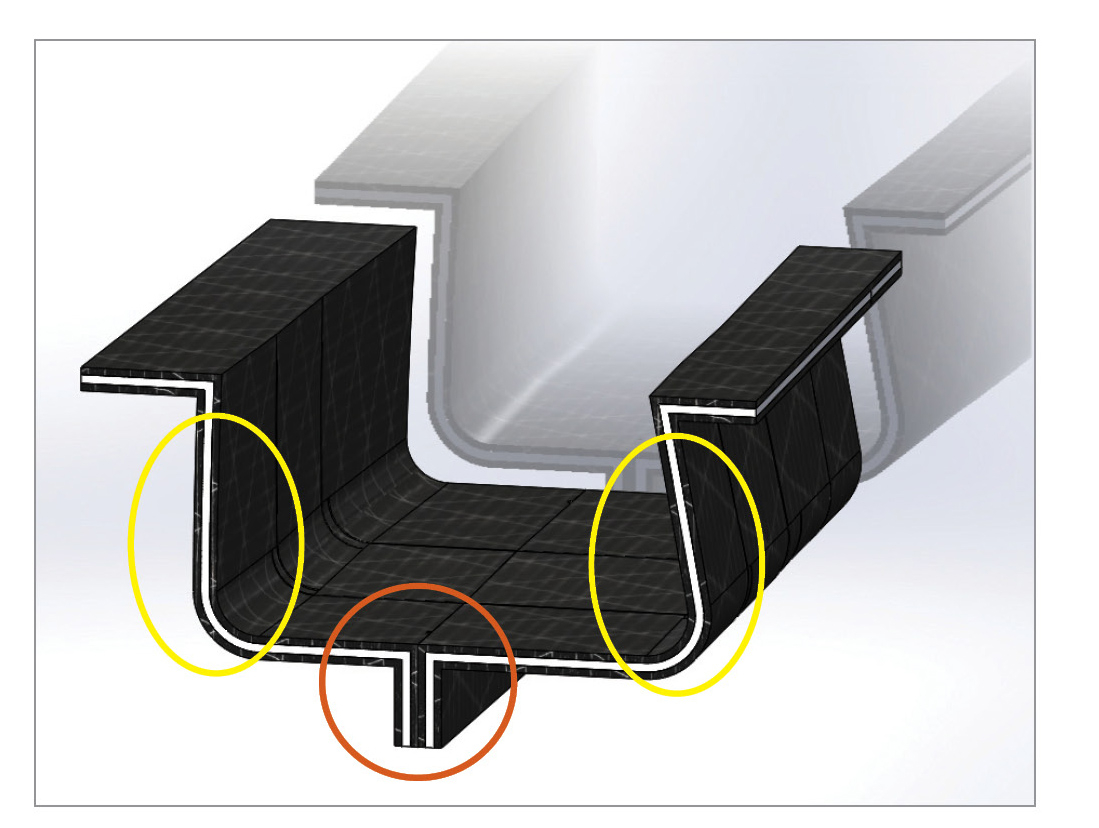
팀은 에어버스의 툴 데이터를 사용해 일반 날개 스파 섹션의 단면 툴링 생산을 위해 샌드위치 구조를 사용하기로 결정했습니다. UDRI 시설 공간 제약으로 풀스케일 C-스파의 섹션만 툴링 생산하는 것 외에는 주요 설계 변경 없었습니다.
암형 툴로 설계해 중요한 부품 형상이 하드 툴링 표면으로 형성되도록 했습니다. 이 스파 캡 툴은 약간 안쪽으로 각진 형상으로 네거티브 드래프트와 다이락 조건을 만들었고, 단일 피스 툴이었습니다. 이로 인해 연구자들은 개스킷/코드스톡으로 밀봉하는 분할 툴로 설계를 수정했습니다. 리스크 완화를 위해 0.6미터/2.0피트 서브스케일 툴로 시작해 컨셉을 검증했습니다. 툴 개발 공정과 그 툴로 생산된 프로토타입 부품이 테스트되어 작동함이 확인되자, 팀은 더 큰 3.3미터/11피트 길이 툴을 제작해 스파의 더 큰 섹션을 성형해 프로토타입 테스트했습니다.
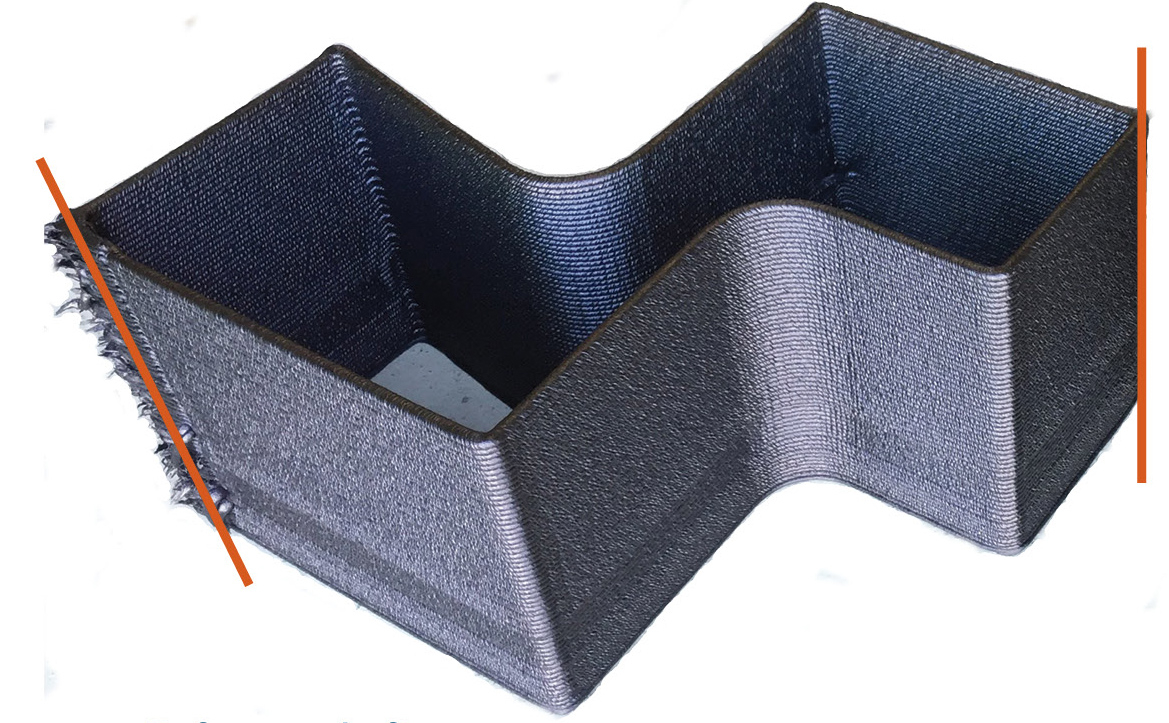
CFRP 툴링이 매우 낮은 CLTE 값을 갖고 인바보다 가볍고 프로토타입/소량 생산용이었기에, 팀은 AM 코어를 제약하기 위해 CFRP 페이스 스킨을 사용하기로 했습니다. 스킨은 헥셀(Hexcel, 코네티컷 스탬포드)의 헥스툴 M81 에폭시 툴링 프리프레그로 제작했습니다.
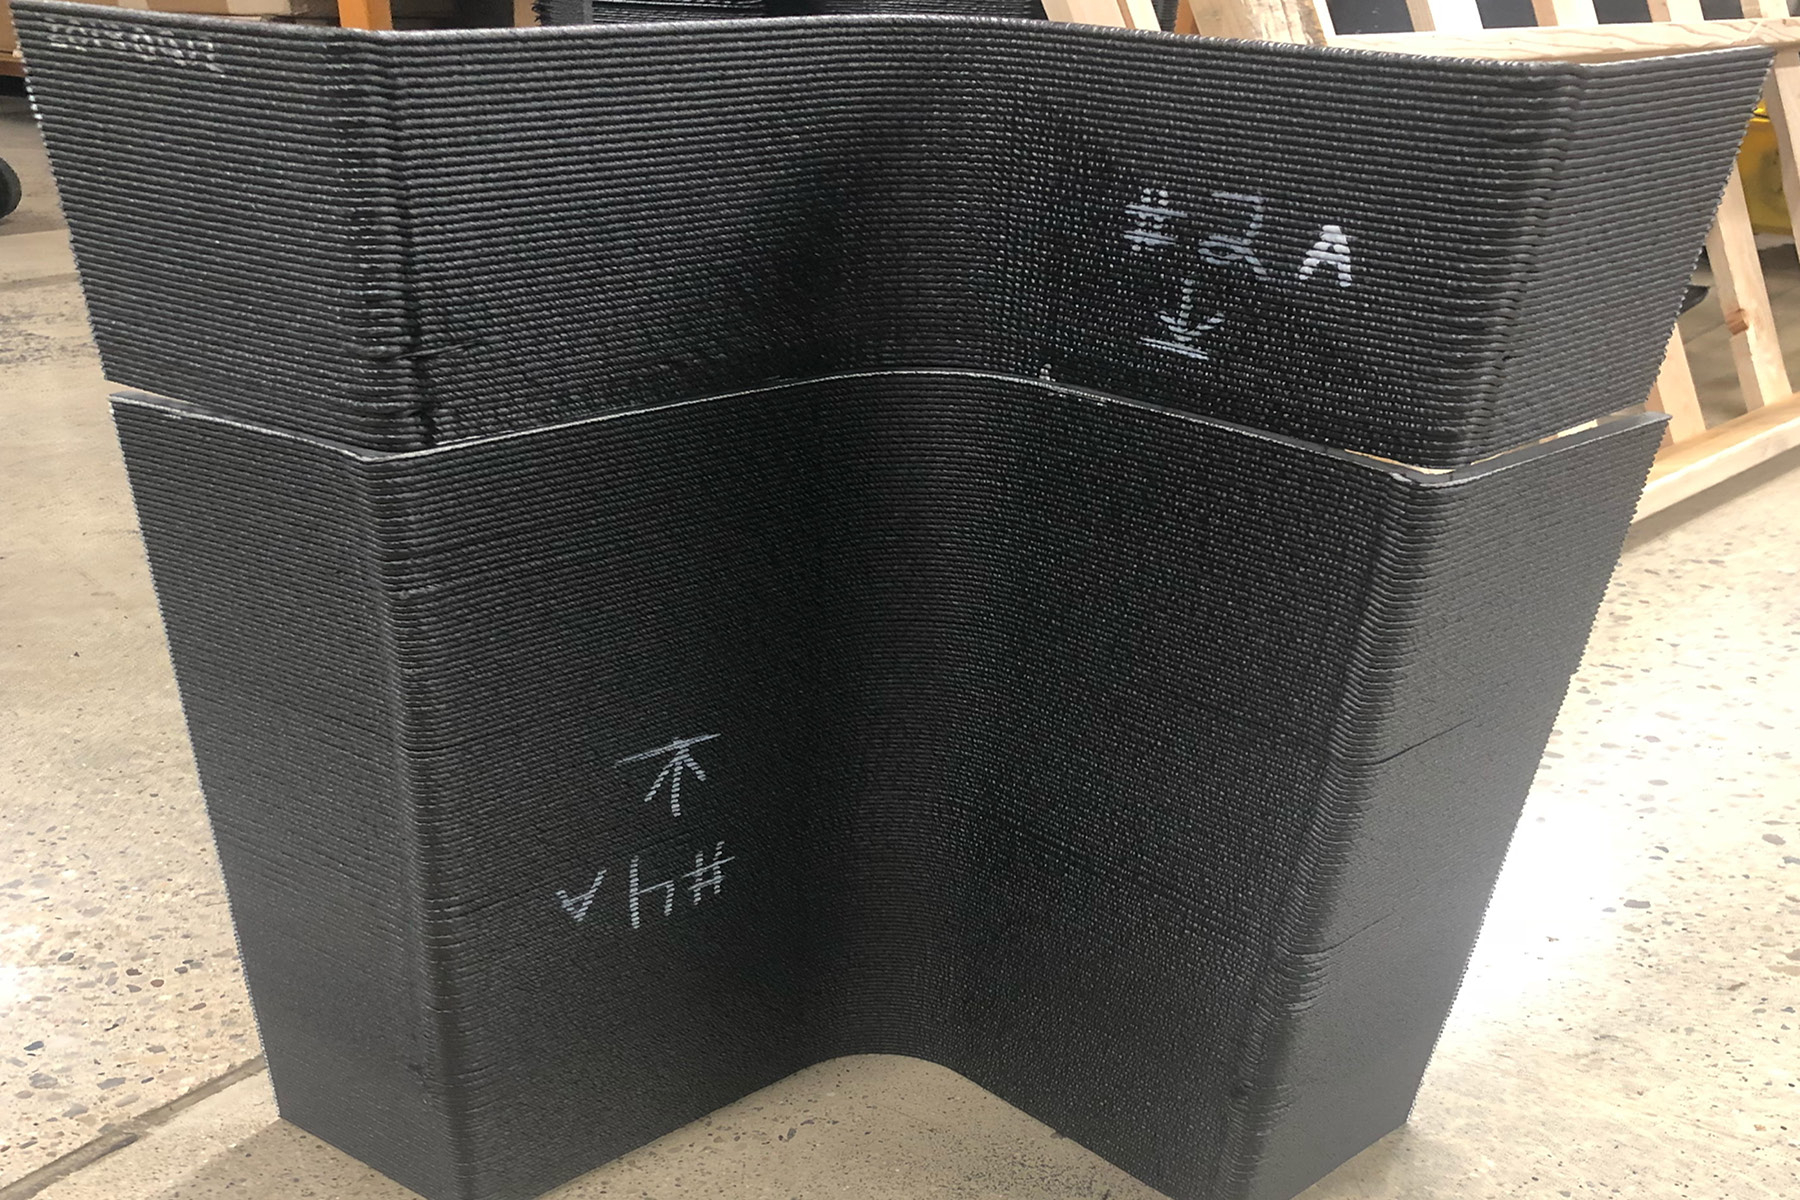
위 이미지는 서브스케일 BAAM 프린팅 툴 우측 절반의 한 섹션을 보여주며 빨간 선은 프린팅 후 절단선을 나타냅니다. 아래 이미지는 섹션들이 본딩된 후 우측 절반 툴을 보여줍니다. 사진: 데이턴 대학교 연구소.
소재 형태는 헥셀의 8552 터프닝 에폭시로 함침된 2,000g/m²/59oz/yd² 다진 탄소섬유 매트였습니다. 이 소재는 거의 등방성 특성으로 잔류 응력 이완으로 인한 툴 이동 없이 사후 가공이 가능해 복합 툴링에 자주 사용됩니다.
코어가 애크론, 오하이오 소재 애디티브 엔지니어링 솔루션(Additive Engineering Solutions)의 신시내티 BAAM 1000 프린터에서 프린팅될 예정이었고, UDRI와 신시내티가 고온 열가소성 폴리에테르이미드(PEI) 작업에 상당한 경험이 있었기에, 20% 단탄소섬유 강화 PEI(서모컴프 EX004EXAR1 울템)를 사빅(SABIC, 사우디아라비아 리야드)에서 선정해 니어넷셰이프 코어를 프린팅했습니다. (탄소섬유 존재가 프린팅 중 폴리머 안정화하여 슬럼핑 방지, 완성 구조물에서 프린트 방향 CLTE 감소.) 비용 절감을 위해 코어가 툴링 마스터 역할을 하고 페이스 스킨이 접착제 없이 코어에 직접 라미네이팅되었으나, 프로젝트 중 개발된 지적재산권(IP) 적용으로 코어 표면 일부 수정되었습니다. 이 접근법은 여러 열 사이클 후에도 박리 없이 효과적이었습니다.
압축된 제조 공정
기존 에어로스트럭처 CFRP 툴링 제작에서는 저가 마스터가 먼저 생성됩니다. 보통 툴링 보드 블록들을 오븐이나 오토클레이브에서 본딩해 모놀리식 구조를 만들고, 원하는 부품 형상으로 가공합니다. 툴링 소재를 레이업, 배깅, 오토클레이브 경화합니다. 탈형과 정리 후 백킹 구조를 툴에 본딩하고 툴링 표면을 다시 가공해 좋은 기하학적 공차와 표면 마감을 확보합니다.
하이브리드 AM 툴링에서는 팀이 리드타임과 비용을 줄이기 위해 압축된 제조 공정을 개발했습니다. 첫째, 니어넷셰이프 코어(툴 마스터)를 3D 프린팅(단탄소섬유/PEI). 다음, CFRP 툴링 프리프레그를 코어 양면에 직접 라미네이팅(공급업체 권장사항에 따라 1, 4, 7번 플라이 사이에 핫 디벌크). 전체 구조를 진공 백킹하고 오토클레이브 경화.
서브스케일 C-스파 툴 압축 제조 공정.
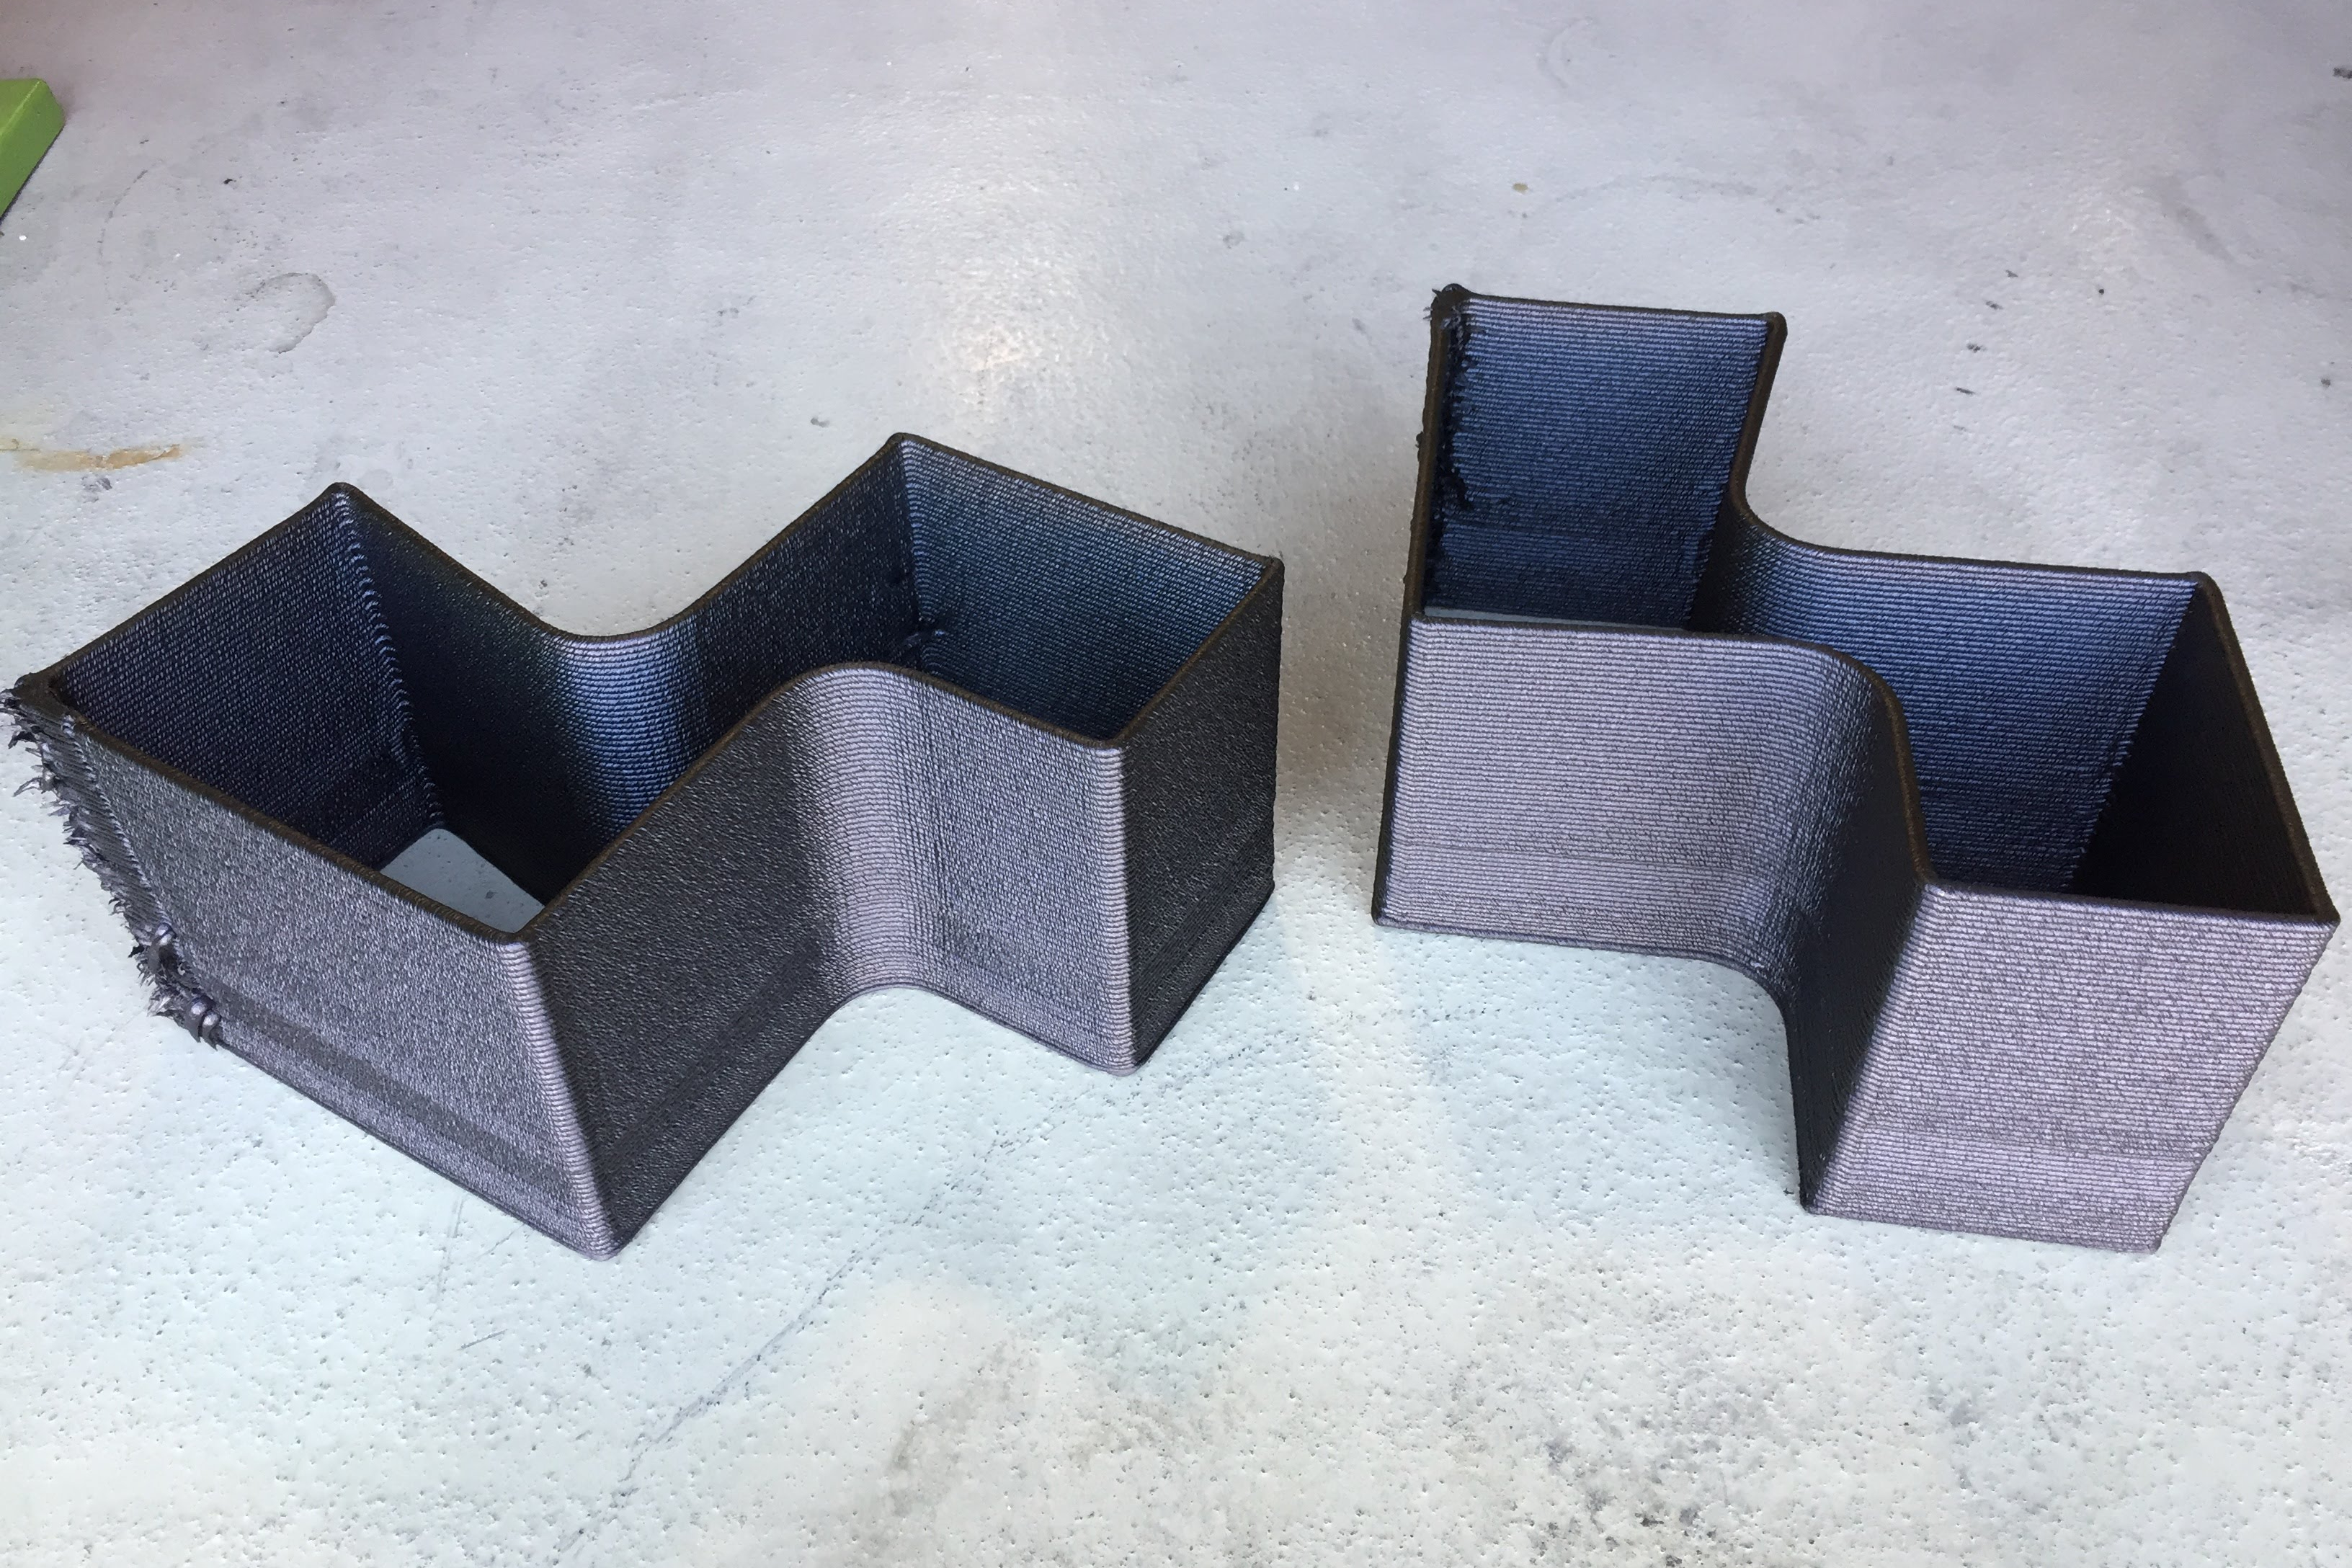
2단계: BAAM 프린트를 중간과 좌우 절반으로 절단.

3단계: BAAM 프린트 본딩해 필요 길이 달성 후 경화.

4단계: 제조사 지침에 따라 핫 디벌크하며 양면 코어에 툴링 프리프레그 라미네이팅.
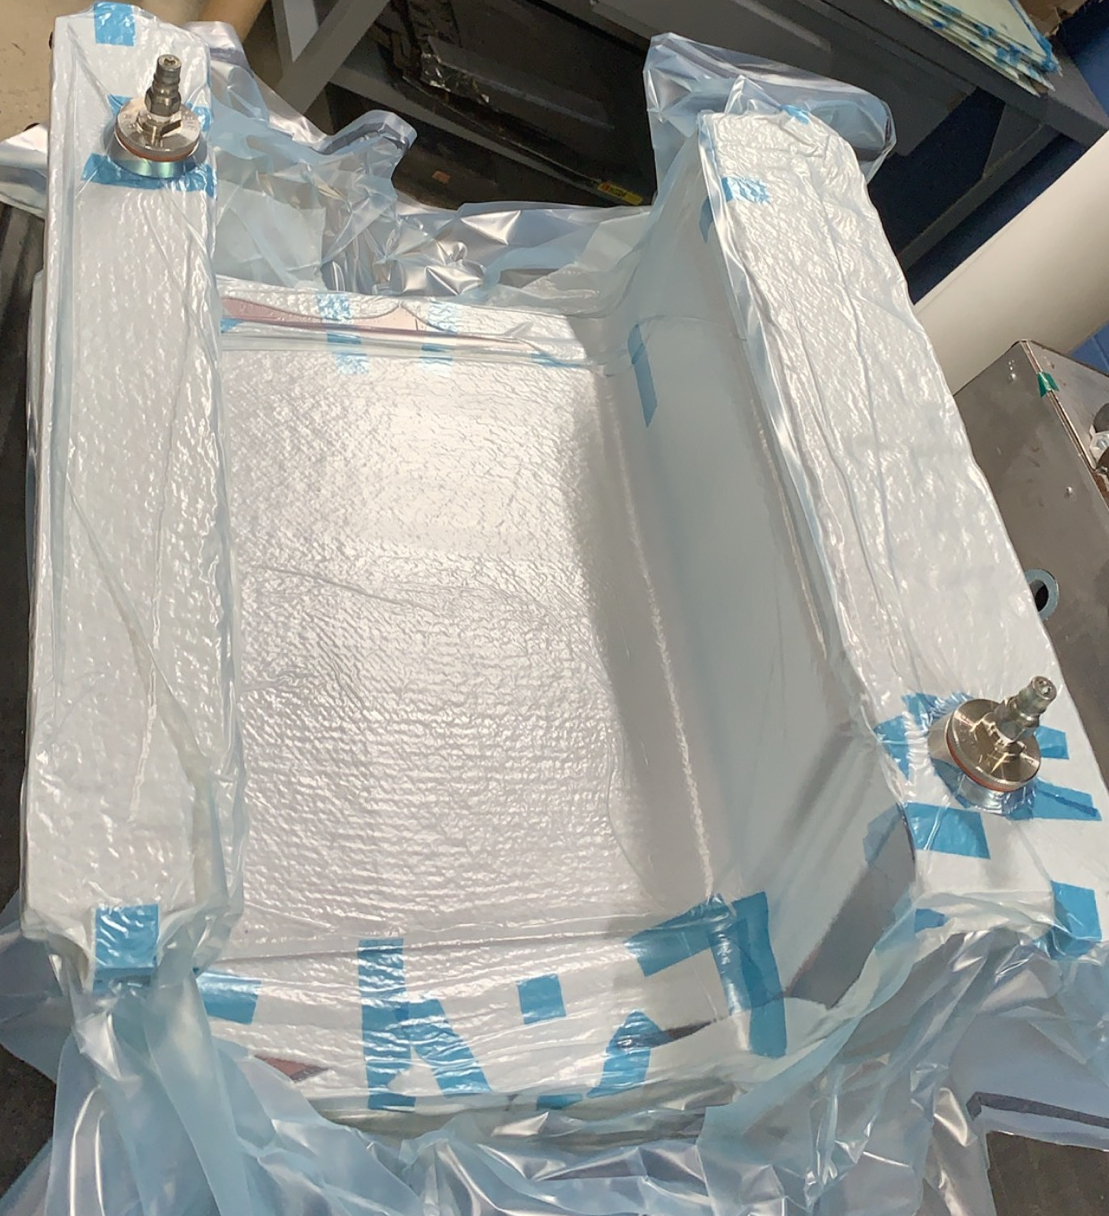
5단계: 진공 백킹하고 오토클레이브 경화.

6단계: 경화된 툴 가공해 최종 치수와 표면 마감 달성.
PEI 코어와 에폭시 스킨 간 라미네이트 경화 중 좋은 접착이 이루어져 접착제가 필요 없었습니다. CFRP 스킨은 AM 코어보다 다공성이 없고 내구성이 높을 뿐만 아니라, 훨씬 낮은 CLTE 값으로 온도 변화 시 코어 움직임을 물리적으로 제약합니다. 기존 툴 생산 시 주요 비용인 단일 경화와 단일 가공 작업만으로 최종 치수와 표면 마감 달성. 또한 샌드위치 구조와 툴 형상(금형 상단 리턴 플랜지로 횡방향 강성, 금형 중심 볼트 조인트로 종방향 강성) 덕분에 백킹이 필요 없어 본딩 작업 제거.
초기 과제들
연구자들은 새 공정으로 몇 가지 관리 가능한 과제에 직면했습니다.
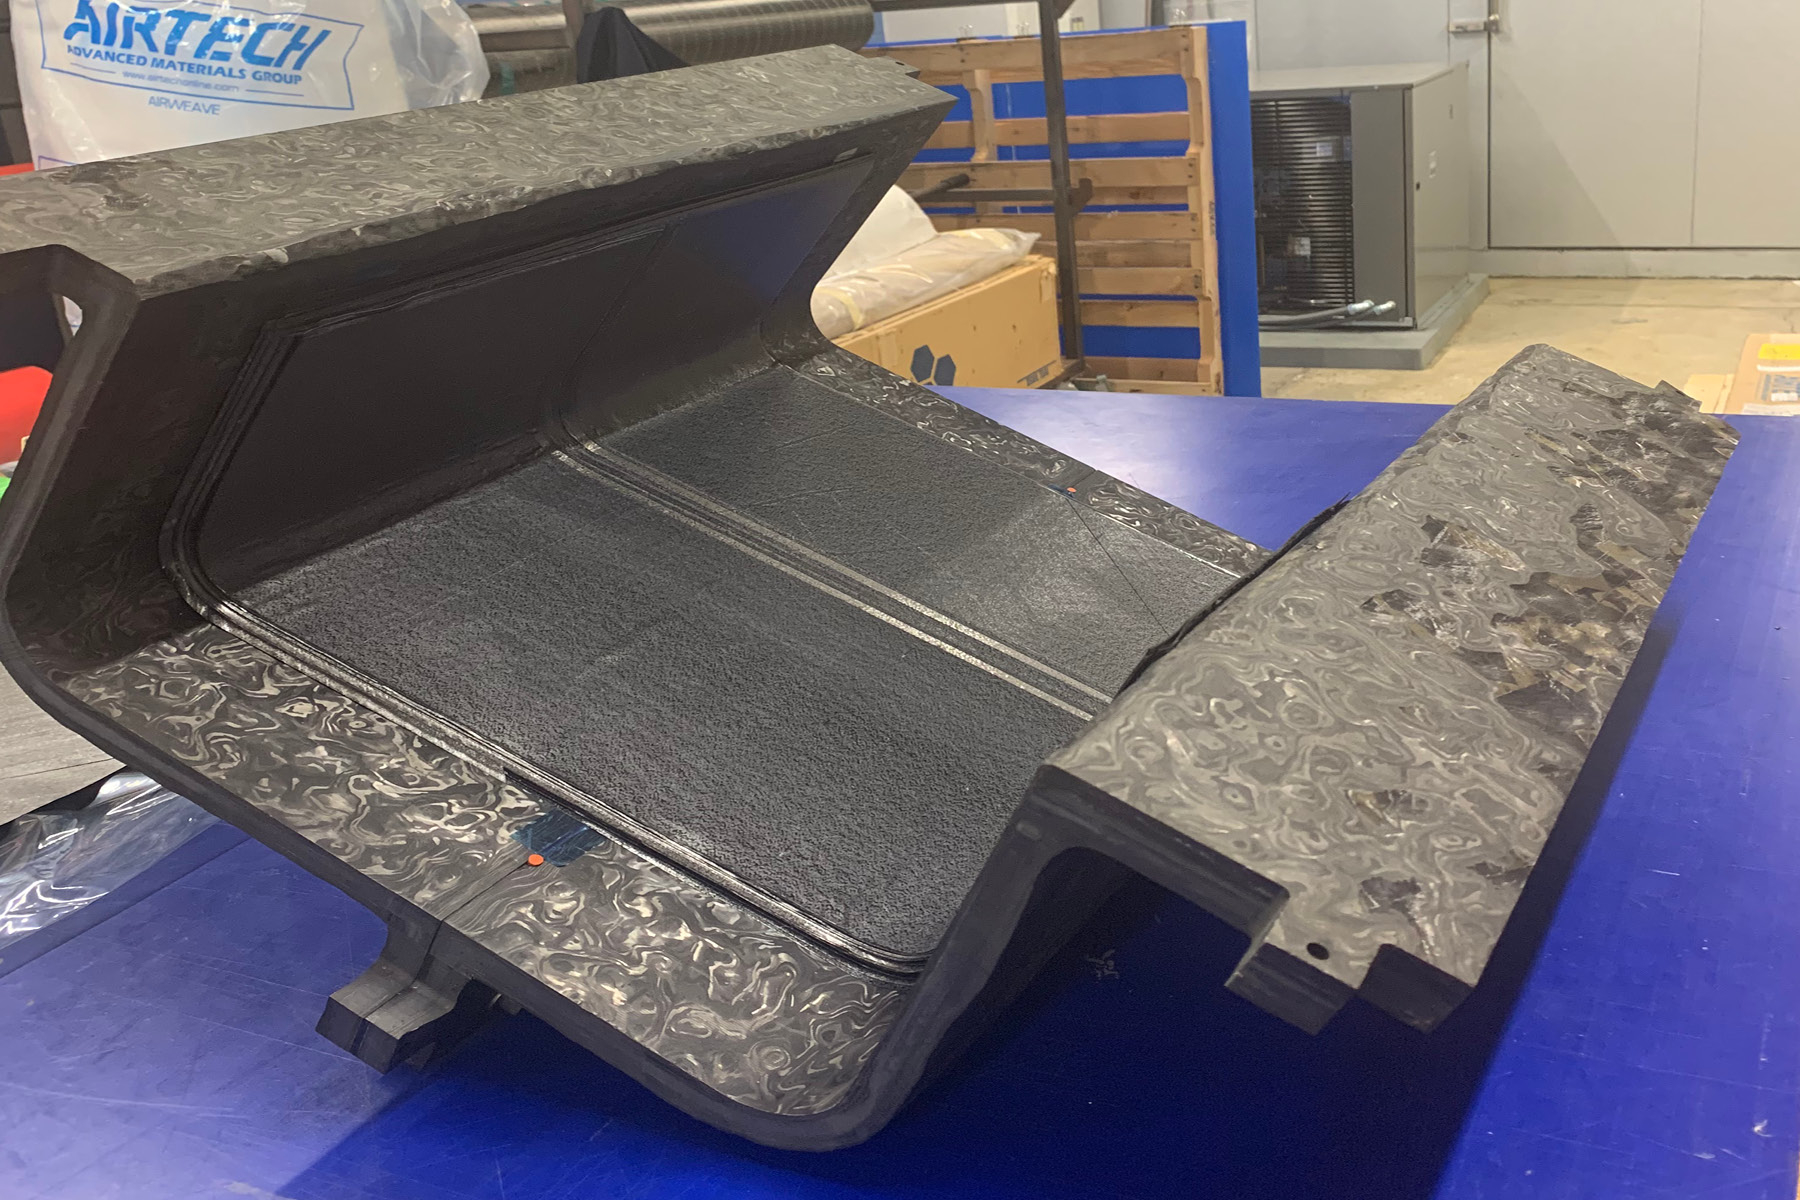
BAAM에서 제조 용이성을 위해 코어 선호 제조 방향은 단면을 수직 빌드로 프린팅하는 것이었습니다. 0.6미터 툴에는 문제가 없었으나, 더 큰 툴의 경우 3.3미터가 BAAM 1000의 수직 프린팅 가능 높이보다 높았습니다. 프린터의 Z축 프린팅 공간 제한으로 연구자들은 두 서브스케일 툴 모두 길이를 따라 절반으로 자르고 다시 좌우 섹션으로 분할했습니다(스파 캡 언더컷 이슈 해결 및 탈형 용이화).

프린팅 효율 증대를 위해 툴 섹션들을 백투백으로 프린팅한 후 오른쪽과 왼쪽 조각으로 절단. 3.3미터 길이 달성을 위해 두 오른쪽 섹션을 헨켈(Henkel Corp., 코네티컷 록키힐)의 록타이트 EA9394 에폭시 접착제로 본딩한 후 두 왼쪽 섹션도 동일하게 본딩. 팀은 AM 코어를 가공하지 않은 채로 두었는데, 그게 저렴한 툴링 비용과 짧은 리드타임 달성에 중요하다고 느꼈고, AM 코어와 양면 CFRP 스킨 간 기계적 인터록 생성에도 도움이 되었습니다. 각 툴 절반의 뒷면은 5플라이, 앞면은 9플라이로 라미네이팅해 사후 경화 가공 시 제거할 여분 소재 확보.
초기 결과
AM 코어의 CLTE 제어 외에도, 프리프레그는 씰런트/코팅 없이 진공 무결성을 유지하는 핏-프리(pit-free) 표면을 제공했습니다. 이 접근법은 너무 성공적이어서 가스켓으로 밀봉된 다중 피스 툴 디자인을 고온에서 사용되는 AM 툴링에선 이전에 입증되지 않았던 방식으로 허용했습니다. 또한 툴 질량이 크게 감소했습니다. 서브스케일 툴은 동등한 인바 설계 계산 무게의 3분의 1이었습니다. 더 가벼운 CFRP 툴은 취급과 랙 보관이 쉽고, 오토클레이브 가열/냉각 사이클도 단축됩니다. 풀스케일 C-스파 성형 툴에서는 그 중량 이점이 일부 제조 공간에서 갠트리/크레인 중량 제한 하회/초과 차이를 만들 수 있습니다.
중요하게도, 0.6미터 하이브리드 툴 비용은 업계 표준 인건비 사용해 제조 중 계산했을 때 24,136달러로, 가공 비용과 프린팅/라미네이팅 비용이 약 50/50 분할이었습니다. 반면 동일 인바 툴은 46,775달러로 견적되어 거의 50% 절감. 3.3미터 툴 비용은 아직 완료되지 않았지만, 재료/프린팅 비용은 선형으로 늘어나지만 가공 비용은 규모의 경제로 영향이 줄어들어 단위 길이 기준 약 30% 절감 예상. 하이브리드 접근법은 에어버스와 노스롭 그루먼의 운영 성능 요구사항을 충족하는 툴을 생산했으며, 신속 프로토타입 또는 저사용 툴링에 인바의 실행 가능한 대안으로 간주됩니다. 툴 수명 조사는 이 연구에 포함되지 않았지만, 시연된 12 사이클을 훨씬 넘게 연장될 가능성이 높습니다.
프로그램은 18개월에서 30개월로 연장되었지만, CAE 모델 예측과 최종 프린팅된 코어 형상 차이 이해, 가공 중 펀치스루 방지를 위해 중요 영역에 충분한 플라이가 추가되도록 예측 정확도 개선 등 추가 연구 필요한 영역 남아 있습니다. 그래도 팀은 이 프로젝트를 상당한 미래 LFAM 툴링 기회가 있는 성공적 프로젝트로 간주했습니다.
"노스롭 그루먼은 UDRI가 제작한 3.3미터 길이 하이브리드 툴과 우리 자동 스티프너 포밍(ASF) 공정을 사용해 3미터 스파 시연 부품을 제작하며 툴 내구성과 치수 안정성 평가할 예정입니다."라고 노스롭 그루먼 기술 펠로우 번 벤슨(Vern Benson)이 덧붙였습니다.



