새 블로그 시리즈 '3D 프린팅을 위한 설계(DF3DP)'에 오신 것을 환영합니다. DF3DP는 모든 3D 프린터 사용 시 따라야 할 3D 프린팅 팁과 트릭을 다루며, 비용, 프린트 시간, 소재 절감과 첫 시도부터 원하는 파트를 얻는 방법을 안내합니다.
우리 모두 겪어봤을 겁니다: 몇 시간 걸려 프린트한 파트가 원하는 대로 딱 맞지 않아, 소중한 프린트 시간과 소재를 나쁜 파트에 낭비하는 상황. 3D 프린팅은 핸즈오프 제조 공정이라 CAD 모델을 프린터에 보내면 바꿀 게 거의 없습니다. 파트는 몇 시간 심지어 며칠이 걸리고, 마감일이 있다면 수정된 공차로 전체 파트를 다시 프린트하는 건 시간이나 비용 면에서 감당 못할 사치가 될 수 있습니다. FFF(용융 필라멘트 적층) 프린팅으로 만든 3D 프린트 파트는 열 수축으로 인해 수축하므로, 3D 프린터는 종종 지정한 정확한 치수로 프린트하지 않습니다. 따라서 공차를 고려하는 것이 필수적입니다. 이 글에서는 전체 파트를 프린트해 보고서야 공차가 틀렸다는 것을 알게 되기 전에 3D 프린팅 공차가 올바른지 확인하는 방법을 안내합니다.
이때 3D 프린트 파트 단위 테스트가 유용합니다. 단위 테스트는 전통적으로 소프트웨어 용어로, 전체 스크립트에 통합하기 전에 작은 코드 조각이 독립적으로 작동하는지 테스트하는 것입니다. 우리는 3D 프린팅으로 같은 일을 합니다: 나중에 더 큰 설계에 통합될 작고 빠른 세그먼트를 프린트해 전체 파트를 프린트하기 전에 기능과 핏을 검증하거나 테스트합니다.
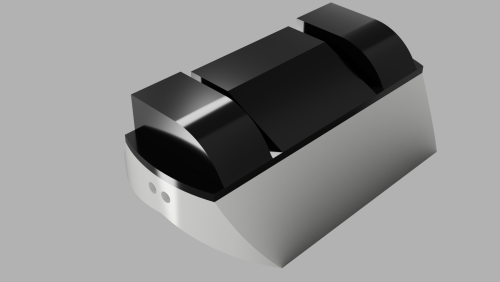
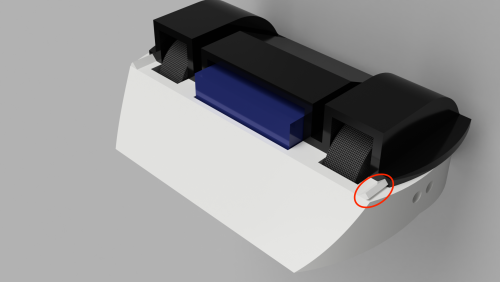
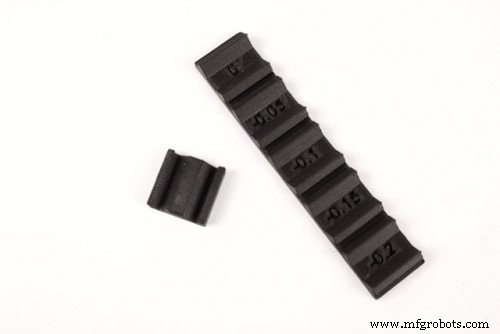
예를 들어, 내가 설계 중인 프로토타입 3D 프린트 개미무게 전투 로봇의 상단은 도브테일 영감의 그루브 세트를 통해 베이스에 슬라이드 온됩니다(하나는 아래 원 표시). 두 파트 합쳐서 4일 7시간이 걸리므로, 모든 것을 프린트하기 전에 그루브 크기가 올바른지 확인하기 위해 3D 프린트 단위 테스트를 만들고 싶습니다.
3D 프린팅을 위한 좋은 단위 테스트 설계
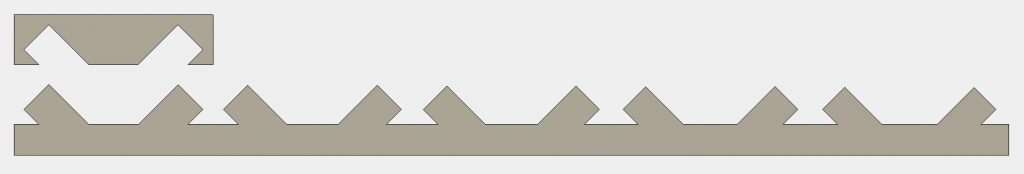
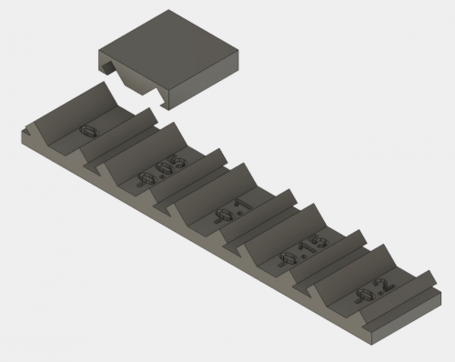
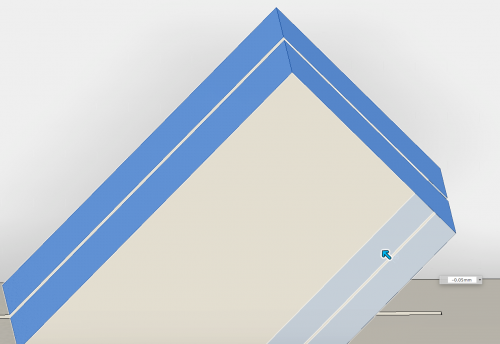
잘 설계된 단위 테스트는 설계와 프린트 모두 빠르고 쉬워야 합니다(보통 30분에서 1시간 프린트 작업 목표). 단일 그루브 쌍의 미니어처 버전을 모델링한 다음, 모든 그루브 면에 무오프셋부터 -0.2mm 오프셋까지 다른 면 오프셋 거리를 가진 복사본들을 만들었습니다. 이는 각 수컷 그루브 프로파일이 이전보다 얇아짐을 의미합니다.
아래 CAD 스크린샷처럼 번호도 추가해 어떤 오프셋 거리가 어떤 것인지 기억할 수 있게 했습니다:
3D 프린트 단위 테스트 테스트하기
한 가지 기억할 점: 최종 파트가 프린트될 방향과 같은 방향으로 단위 테스트를 프린트해 테스트를 최대한 정확하게 만드세요. 프린트는 1시간 15분만 걸렸습니다. 전체 로봇 섀시를 프린트하고 나서 슬라이드 온 그루브 공차가 좋지 않다는 것을 발견하는 것보다 훨씬 낫습니다.
테스트하려면, 가장 큰 면 오프셋(-0.2mm)부터 0.0mm 오프셋까지 수컷 프로파일에 암컷 그루브 프로파일 피스를 슬라이드하며 테스트했습니다.
-0.2mm 오프셋 프로파일은 매우 헐거웠습니다. 로봇 상단이 그냥 미끄러져 떨어지길 원치 않습니다. -0.15mm와 -0.1mm 수컷 프로파일은 괜찮았지만 원하는 만큼 딱 맞지는 않았습니다. -0.05mm 오프셋이 딱 맞았습니다. 쉽게 떨어지지 않을 만큼 꽉 맞고, 약간의 압력으로 슬라이드 오프할 수 있었습니다. 마지막 프로파일, 0.0mm 오프셋은 제 취향엔 약간 너무 타이트했습니다. 이제 최종 설계에 -0.05 오프셋 값을 입력하면 원하는 대로 슬라이드 온될 것이라 확신합니다. 실제로 상단을 고정할 몇 가지 기능이 더 있지만, 두 피스를 연결하는 그루브가 제가 불확실했던 공차였습니다.
단위 테스트의 다른 용도
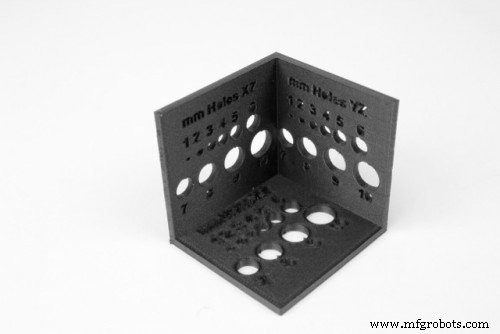
단위 테스트는 어떤 종류의 공차에도 정말 유용합니다. 주어진 3D 프린터가 특정 조건에서 어떻게 거동하는지 감을 잡고 싶을 때도요. 예를 들어, 주어진 3D 프린터의 홀 공차를 감 잡으려면 이런 걸 프린트해 볼 수 있습니다:
그런 다음 홀 크기를 측정해 CAD 모델에서 치수로 지정한 값과 비교하면, 3D 프린팅할 파트에서 각 평면에 남겨야 할 홀 공차를 잘 알 수 있습니다. 이 테스트를 향후 설계 작업의 레퍼런스로 사용하면 한 개뿐만 아니라 많은 3D 프린트 파트 설계에 도움을 줄 수 있습니다.
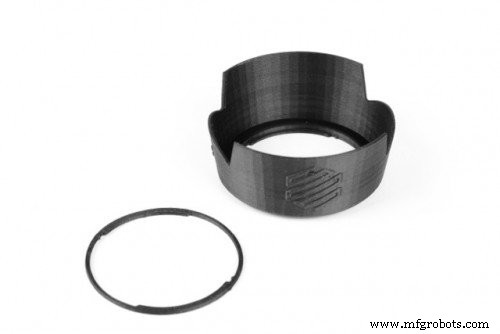
또한 우리 프린터로는 단위 테스트 프로세스를 한 단계 더 나아갈 수 있습니다: 로봇 섀시 전체를 프린트해야 하지만 탄소 섬유로 프레임을 강화하기 전에 모든 컴포넌트가 3D 프린트 파트 안에 맞는지(또는 그 반대) 확인하고 싶다면, '3D 프린트 피트 프로토타입'을 만들어 섬유를 프린트에 투입하기 전에 최종 지오메트리와 섬유 채워진 파트의 형태를 테스트할 수 있습니다. 이는 다시 소재 낭비를 줄이고 비용을 절감해 최종 지오메트리와 형태를 테스트한 후 커밋할 수 있게 합니다.
단위 테스트의 진정한 가치:
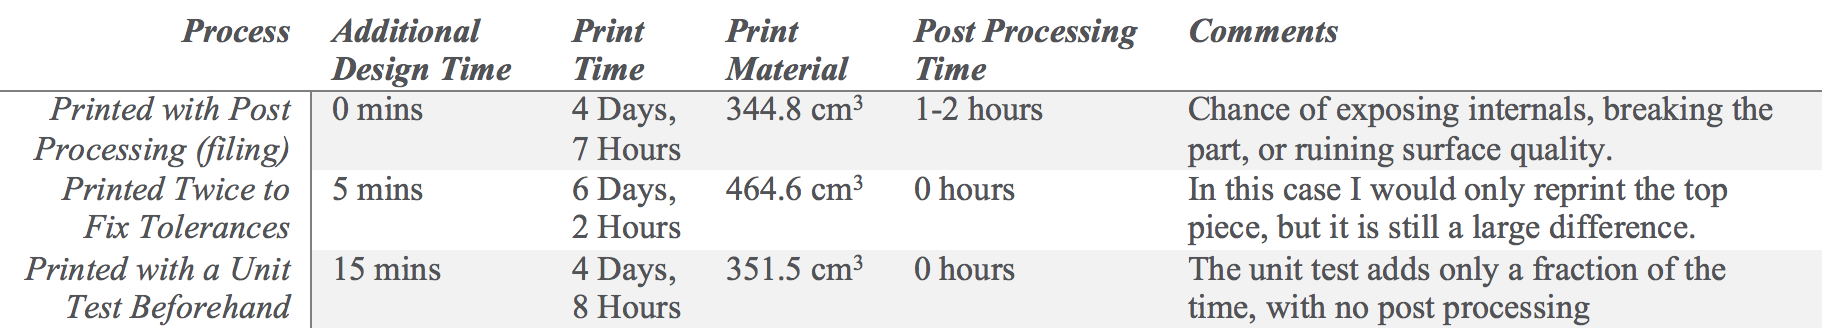
전체 섀시와 상단을 프린트했는데 그루브 공차를 망쳤다고 해봅시다. 그럼 이 전체를 두 번 프린트해야 하거나, 꽤 기묘한 작은 지오메트릭 피처를 몇 시간 동안 깎아내야 하고, 아무도 그걸 원치 않습니다. 3D 프린트 파트를 샌딩하거나 파일로 맞춤, 특히 작은 지오메트리가 관여되면 흉터, 나쁜 표면 마감을 남기고, 실수로 피처를 부러뜨리거나 3D 프린트 파트 내부 구조를 노출시킬 수 있습니다. 큰 파트를 두 번 프린트하는 것보다 약간 더 많은 설계 시간을 들이고 작은 파트 하나와 큰 파트 하나를 프린트하는 게 낫다는 건 꽤 분명하지만, 제 로봇의 숫자로 확신이 안 드시면 여기 있습니다:
단위 테스트는 첫 시도부터 제대로 나오길 원하는 대형 3D 프린트 파트에 필수적입니다. 후처리는 대부분의 사람들이 3D 프린팅 시 그냥 감수해야 하는 과정으로 기대합니다. 표면 샌딩, 홀 드릴링, 치수 오류 조인트 파일링 등. Mark Two 복합 3D 프린터처럼 신뢰하고 정밀한 프린터에서는 후처리가 반드시 거쳐야 할 단계가 아니며, 단위 테스트로 파트가 원하는 대로 나오도록 보장할 수 있습니다.