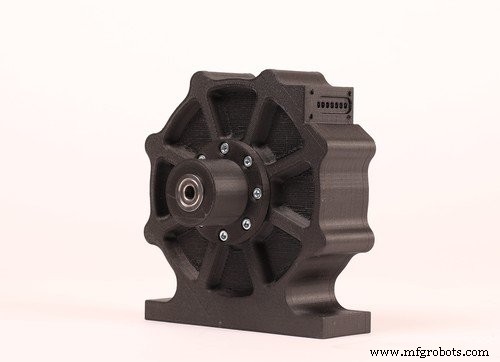
2부작 시리즈 두 번째 편에서 머시닝된 테슬라 터빈을 Markforged 파트로 개조하는 방법을 설명합니다. 첫 번째 기사에서 테슬라 터빈을 소개하고 3D 프린팅에 이상적인 컴포넌트를 식별했으며 터빈 하우징을 맞춤 Markforged 파트로 교체했습니다. 이번 편은 나머지 프린트 요소인 베어링 하우징에 초점을 맞춥니다.
테슬라 터빈 베어링 하우징
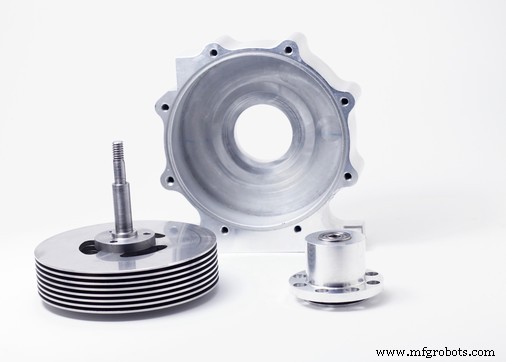
터빈 하우징은 샤프트 어셈블리를 감싸지만 직접 접촉하지 않습니다. 대신 중간 컴포넌트인 베어링 하우징이 터빈 하우징에 볼트 체결돼 두 개의 완벽하게 동심인 베어링으로 샤프트 어셈블리를 고정합니다. 베어링 하우징에 로터 어셈블리를 캔틸레버로 장착해 원래 설계자가 베어링 홀 동심도를 쉽게 검증할 수 있게 했습니다. 이 정밀도는 중요합니다. 24,000rpm에서 약간의 오정렬도 치명적 고장을 일으킬 수 있습니다. 원래 알루미늄 하우징에서 베어링 핏 공차는 +0/-0.0004인치로, 회전을 방해하지 않으면서 꽉 찬 프레스 핏을 보장했습니다. Markforged 머신으로 이 파트 제작 가능하지만, 더 엄격한 공차와 중요한 기능으로 인해 터빈 하우징보다 더 큰 도전입니다.
적층 제조 설계 조정
베어링 하우징 프린팅은 정밀도와 동심도를 요구합니다. 다행히 Onyx의 감소된 표면 경도로 공차가 약간 완화됩니다. 알루미늄 요구사항 대비 +0/-0.001인치 달성이 현실적입니다. 또한 리테이닝 링 그루브와 오버행 플랜지를 높은 정확도로 프린트해야 합니다. 이 피처들은 상당한 서포트 소재를 필요로 하며, Peel-Off 서포트로 깨끗이 제거됩니다. 또한 파트는 특히 베어링 주변에 많은 양의 섬유를 수용해 치수 안정성을 유지해야 합니다. 설계는 각 베어링 주변에 6층의 섬유를 허용해 충분한 강화를 제공합니다.
하우징 프린팅
접근법 검증을 위해 베어링 하우징 두 버전을 프린트했습니다: Mark Two Enterprise와 Mark X 각각에서, 레이저 치수 검증으로 평가.
Mark Two 하우징
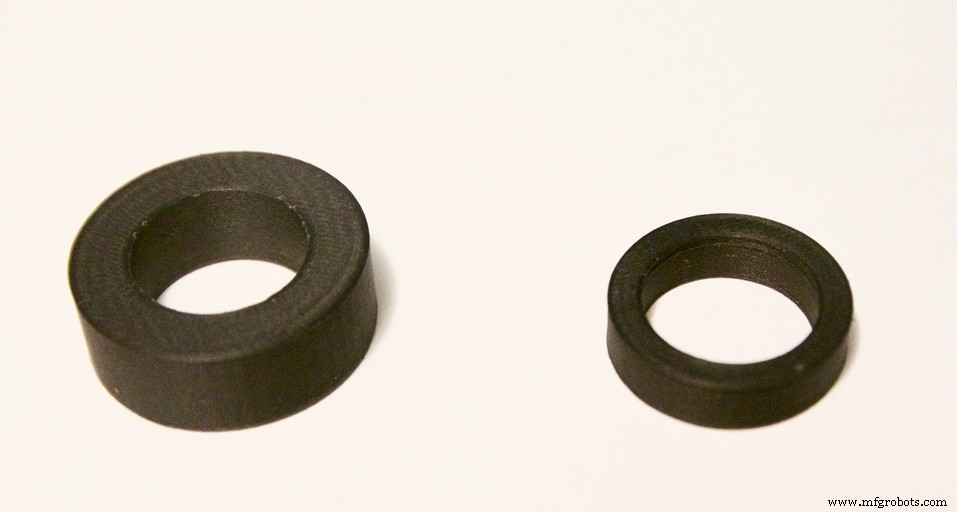
Mark Two에서 엄격한 공차는 독립적으로 측정된 단위 테스트에 의존합니다. 각 베어링 핏용 단위 테스트 링을 프린트하고 측정해 두 번 반복, CAD 치수 조정, 정제된 치수를 전체 파트에 반영했습니다. 완전한 하우징 검증 후 하드웨어를 삽입했습니다. 성공 시 베어링은 꽉 찬 프레스 핏을 달성하고 터빈 하우징과 원활하게 통합되었습니다.
Mark X 하우징
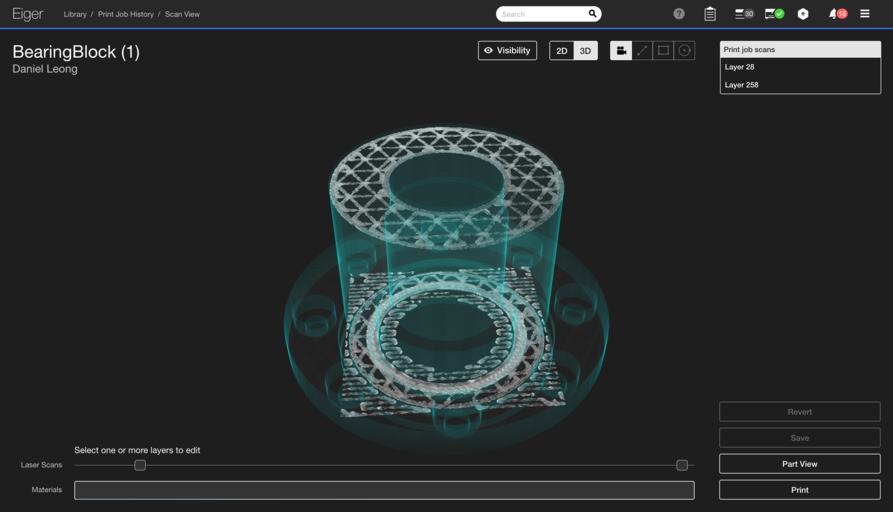
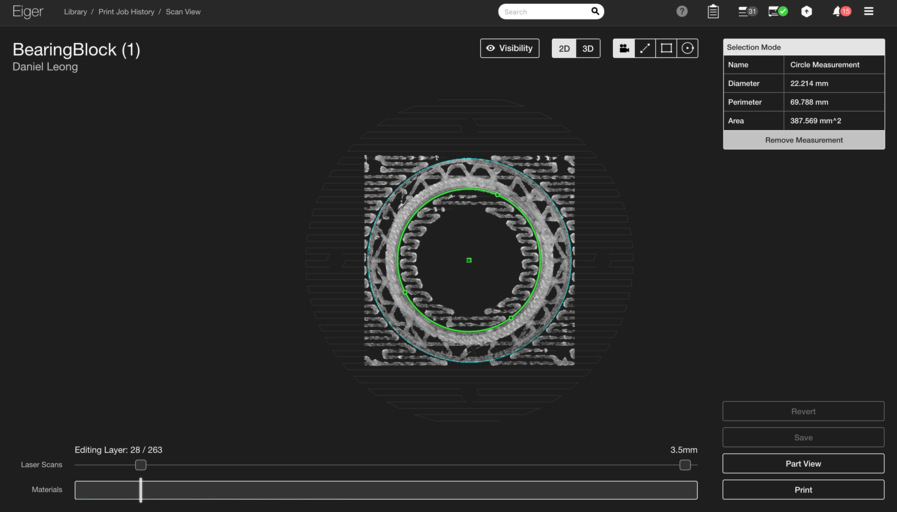
Mark X도 인간 검증에 의존하지만 레이저 치수 스캔으로 워크플로가 단순화됩니다. 중요한 베어링 핏을 포함하는 층을 스캔해 캘리퍼스 없이 실시간으로 공차 검증. 첫 시도에 두 공차 모두 달성해 재프린트 불필요. 이 핸즈오프 프로세스는 단위 테스트보다 더 효율적입니다.
결론
복잡함에도 불구하고 베어링 하우징은 고성능 컴포넌트를 위한 타이트 공차 3D 프린팅의 실행 가능성을 입증합니다. Mark Two와 Mark X 모두에서 최소 설계 변경으로 기능성 파트 확인, 두 하우징 모두 완벽한 로터 회전을 가능하게 합니다.
더 많은 Markforged 애플리케이션 탐색 원하시나요? Facebook, Twitter, Instagram, LinkedIn 팔로우로 업데이트 받으세요!