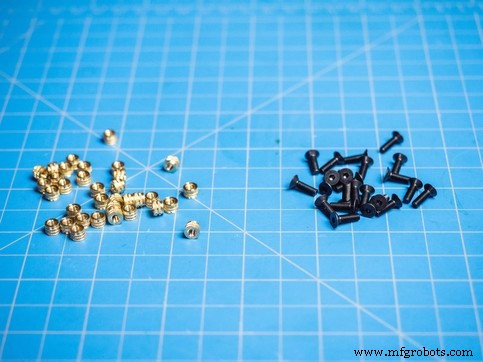
나사산 커넥터, 홀, 볼트 조인트는 제조하는 거의 모든 엔지니어드 파트 기초입니다. 3D 프린팅 파트 작업 시 나사산 품질이 조립 내구성에 직접 영향. 전통적 플라스틱 나사산 – 출력이나 수작업 탭 – 은 벗겨짐과 마모 취약, 금속 나사산이 고성능 응용에 필요한 강도와 수명 제공. 금속 나사산 인서트는 보통 황동으로 미리 형성된 내부 나사산, 널링 외부 표면으로 주변 소재와 맞물려 풀아웃과 토크아웃 힘 저항.
열가소성 3D 프린팅엔 열간 세트 인서트(heat-set inserts)가 선호 선택. 설치 중 폴리머 녹아 인서트 주위 재용융으로 국소 보강 결합 생성, 다른 인서트 타입 대비 풀아웃과 토크 등급 극적 향상.
미 육군 사례 연구
미 육군 주요 훈련 기지 관련 최신 고객 성공 사례를 읽어보세요.
열간 세트 인서트 설계와 설치
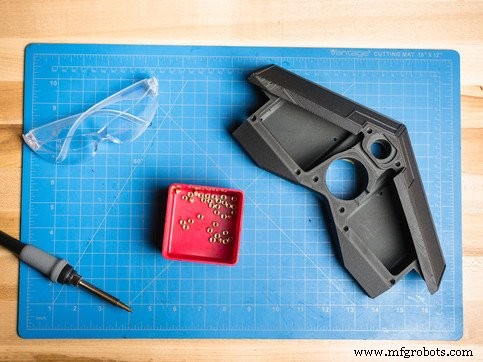
필요한 것들
나사산 인서트용 적절 크기 홀 가진 3D 프린팅 파트
선택한 열간 세트 나사산 인서트
납땜 인두 (650–750°F / 343–399°C)
(선택) 납땜 인두용 인서트 설치 팁
1. 볼트 크기와 대응 인서트 선택
파트 체결할 하드웨어 선택. 인서트 크기는 캐비티 주변 잔여 소재 두께 의존; 2mm(0.078") 미만 남으면 더 작은 인서트 선택. 벤더 권장 캐비티 치수 확인. 예시에서 M3 인서트 사용, 사양:
홀 깊이 (D): 3.8mm
주 직경 (A): 5.31mm
소 직경 (B): 5.1mm
2. 홀 시작점 스케치
CAD 프로그램 스케치 툴로 각 홀 정확한 위치 표시.
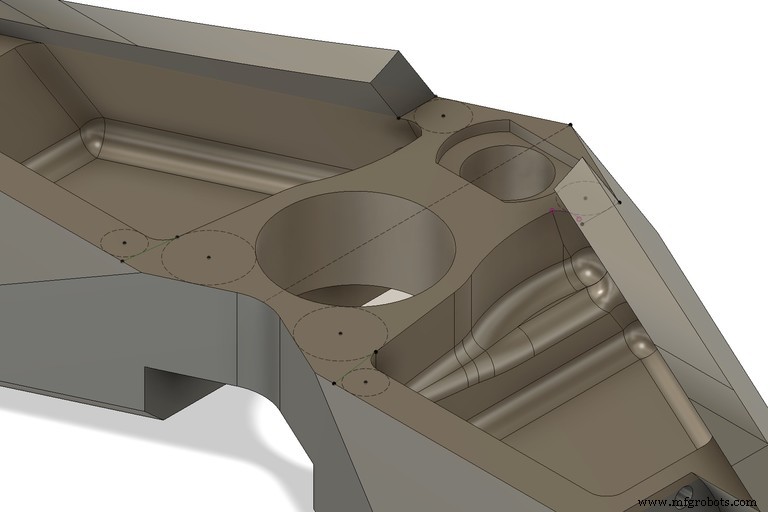
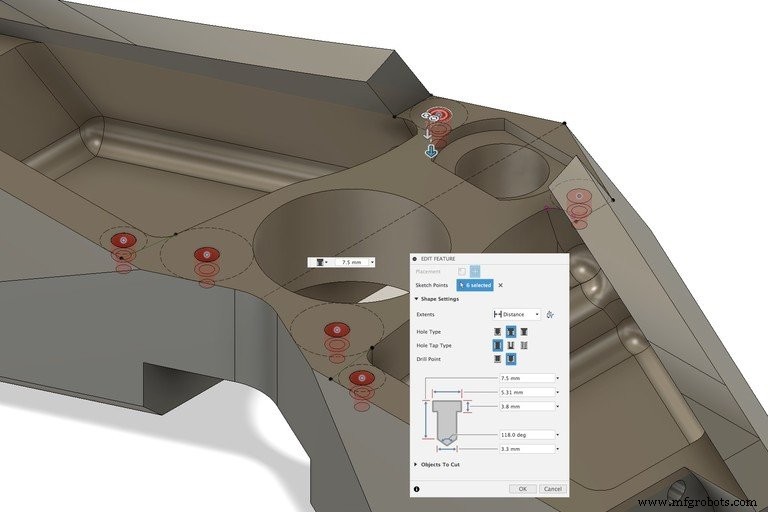
3. 카운터보어 홀 생성
홀 툴로 인서트 주 직경(A)과 권장 깊이 매칭하는 카운터보어 생성. 나사 클리어런스용 릴리프 홀이 필요하면 카운터보어 베이스 너머로 홀 연장.
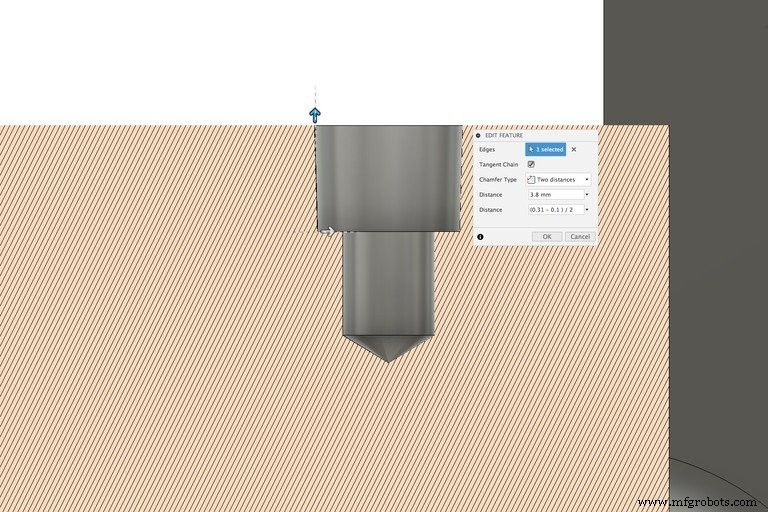
4. 내부 보어 에지 챔퍼
카운터보어 하단 외곽 에지에 거리-거리 챔퍼 적용. 첫 거리로 카운터보어 높이, 두 번째 거리로 ">(A-B)/2" 사용해 필요 소 테이퍼 직경(B) 달성.
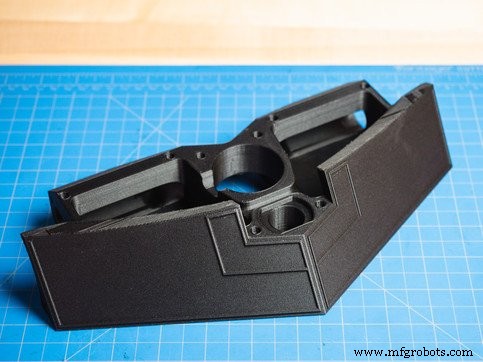
5. 파트 출력
설계 확정 후 파트 출력.
6. 납땜 인두 가열
납땜 인두 전원 켜고 650–750°F (343–399°C) 도달 대기. 이 온도 범위가 열가소성 녹이되 소재 열화 안 시킴.
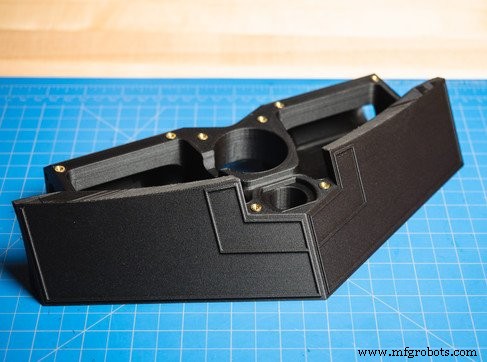
7. 각 인서트 캐비티에 압입
인서트 캐비티 중앙에 위치. 인두 팁 인서트 중심 정렬 후 부드럽게 압력. 인서트 가열되며 플라스틱 녹아 흐르고 인서트 캐비티로 침강. 인서트 완전 착석하고 파트 탑이 인서트 헤드와 플러시될 때까지 인두 접촉 유지. 큰 인서트는 약간 더 긴 가열 시간 필요.
8. 파트 냉각 대기
모든 인서트 착석 후 몇 분간 파트 냉각. 폴리머가 인서트 주위 완전히 굳도록 보장. 이 시간으로 착석 안 된 인서트 조정 가능.
나사산 연결 강도 강화
열간 세트 인서트가 우수한 풀아웃 저항 제공하지만 파트 반대 면에 배치하면 하중 용량 추가 증대. 인서트 로드 시 테이퍼가 카운터보어 테이퍼와 맞물려 힘 더 고르게 분산. 캐비티 주위 연속 섬유 보강 추가하면 하중 하 벽 변형 방지로 이 효과 증폭.