프로젝트에 맞는 최적의 3D 프린팅 공정 선택 가이드
소개
3D 프린팅 또는 적층 제조(AM)는 여러 공정을 포괄하는 총칭이다. 각 공정마다 장단점이 있고, 특정 용도에 더 적합하다.
본문에서는 독자가 필요에 맞는 3D 프린팅 공정을 고를 수 있도록 몇 가지 사용하기 쉬운 도구를 제공한다. 다음 그래프와 표를 빠른 참조 자료로 활용해 설계 요구사항을 가장 잘 충족하는 공정을 파악하라.
공정 선정을 세 가지 관점에서 접근했다:
- 필요한 소재가 이미 정해진 경우
- 최종 부품의 특성(물리적·시각적)이 이미 정의된 경우
- 특정 공정 능력(정확도, 빌드 크기 등)이 요구되는 경우
빠르게 진화하는 3D 프린팅 환경에서 독자가 즉시 활용할 수 있고 지속적으로 유효한 정보를 제공하기 위해, 몇 가지 고수준 일반화를 도입했으며 각 섹션에서 필요시 논의한다.
소재별 공정 선택
3D 프린팅 소재는 공정에 따라 필라멘트, 파우더, 레진 형태로 공급된다. 폴리머(플라스틱)와 금속이 두 주요 소재군이며, 세라믹·복합재 등 기타 소재도 있다. 폴리머는 열가소성(서모플라스틱)과 열경화성(서모셋)으로 나뉜다.
필요 소재가 정해져 있으면 공정 선택이 비교적 쉽다. 같은 소재로 출력 가능한 기술이 몇 개 안 되기 때문이다. 그런 경우 보통 비용 대비 물성 비교로 좁혀진다.
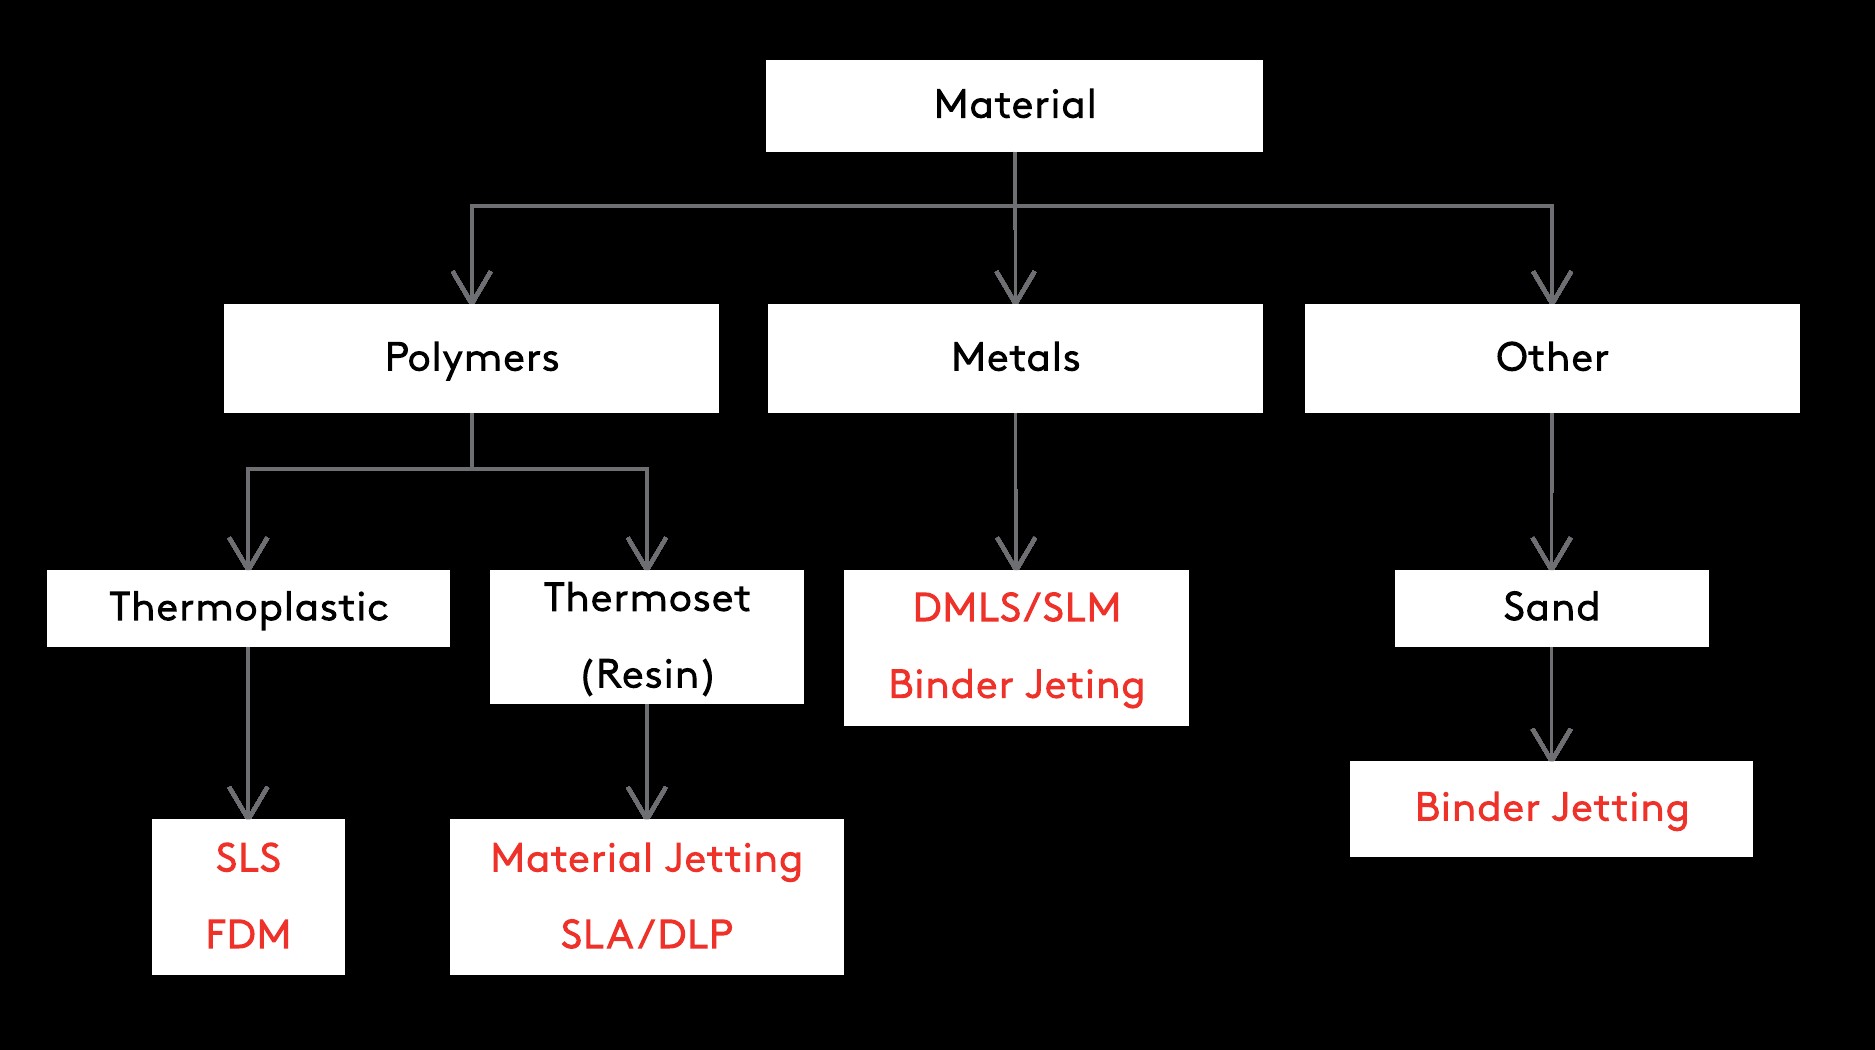 소재 유형별 주요 3D 프린팅 공정
열가소성 수지 (Thermoplastics)
열가소성 수지는 최종 사용 부품과 기능성 프로토타입 등 기능적 용도에 가장 적합하다.
우수한 기계적 특성과 높은 충격·내마모·내화학성을 가지며, 탄소·유리 등 첨가제로 물성을 강화할 수 있다. 나일론, PEI, ASA 등 엔지니어링 열가소성 수지는 산업용 최종 부품 생산에 널리 쓰인다.
SLS 부품이 기계·물리적 특성과 치수 정확도에서 우위지만, FDM이 더 경제적이고 리드타임이 짧다.
| 대표적인 3D 프린팅 열가소성 수지 |
|---|
| SLS | 나일론(PA), TPU |
| FDM | PLA, ABS, PETG, 나일론, PEI(ULTEM), ASA, TPU |
아래 피라미드는 3D 프린팅용 대표 열가소성 소재를 나타낸다. 위로 갈수록 기계적 특성이 우수하지만 일반적으로 출력 난이도와 비용이 높아진다.
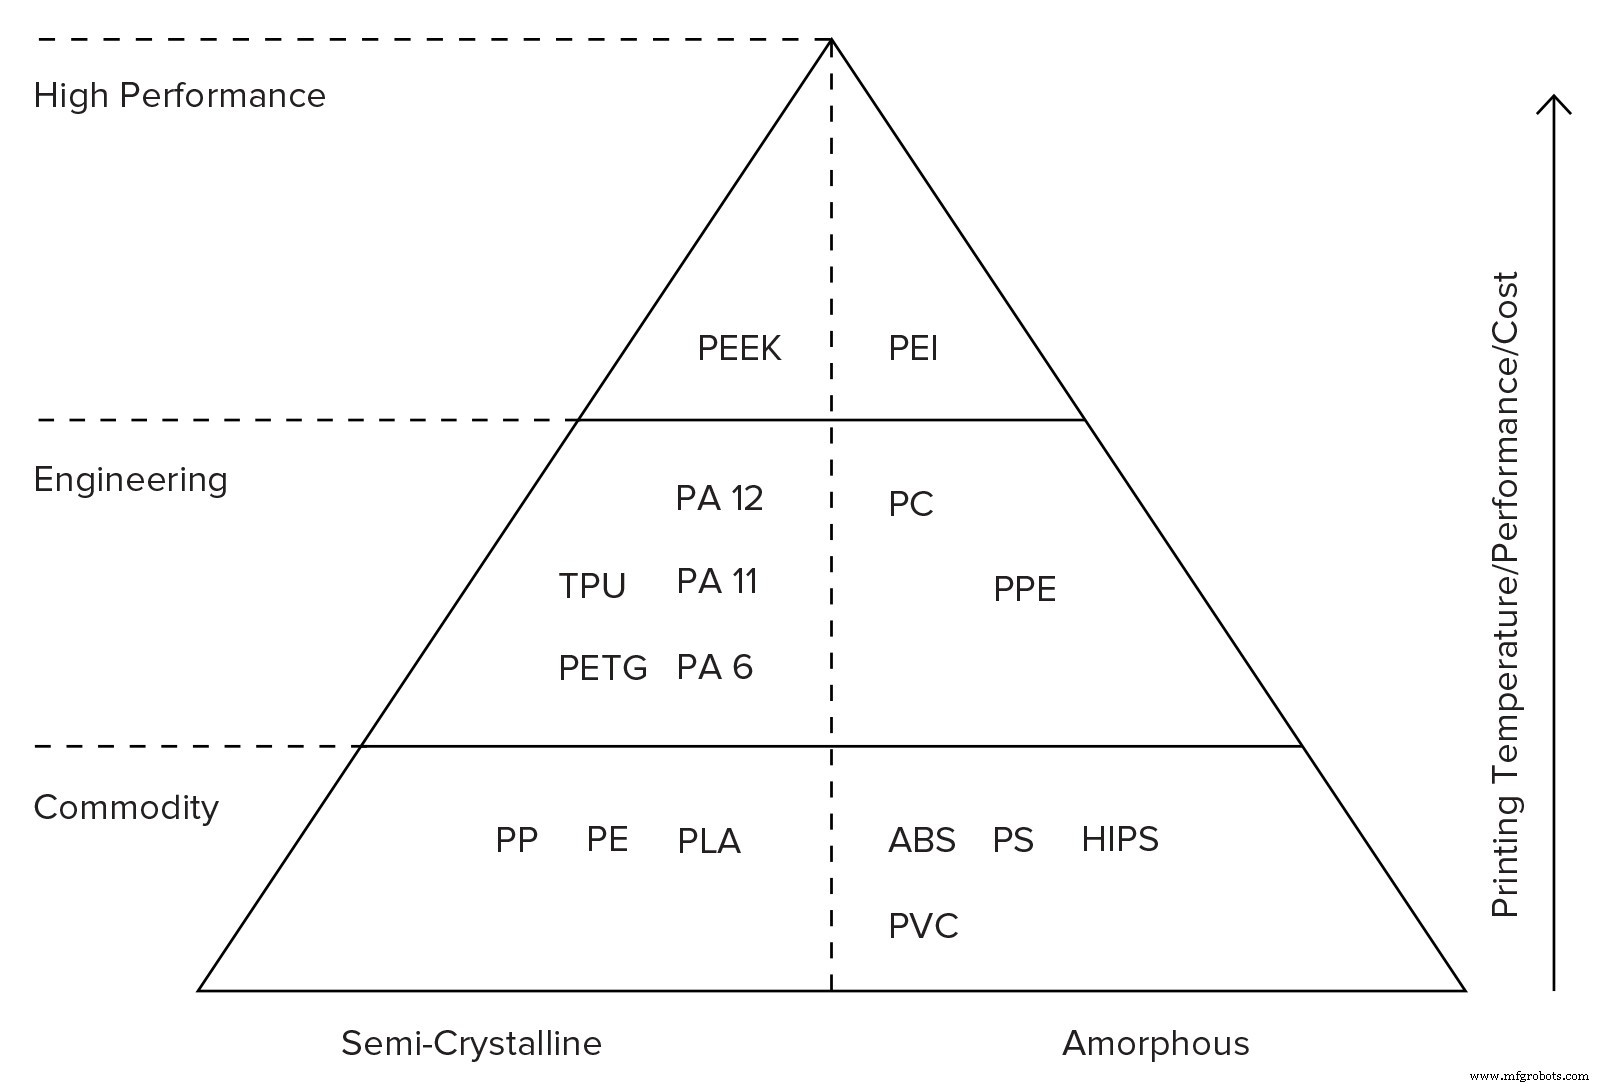 기계적 성능 순서로 본 열가소성 소재 계층
열경화성 수지/레진 (Thermosets/Resins)
열경화성 레진은 사출 성형급 매끄러운 표면과 미세 디테일 구현이 가능해 시각적 품질이 중요한 용도에 유리하다.
일반적으로 강성은 높지만 열가소성보다 취성이라 기능성 용도엔 부적합하다. 엔지니어링 용도( ABS·PP 모방), 덴탈 인서트·임플란트용 특수 레진도 존재한다.
머티리얼 젯팅(Material Jetting)은 SLA/DLP보다 치수 정확도와 표면 조도가 우수하지만 비용이 더 든다. 두 공정 모두 광경화 아크릴계 레진을 사용한다.
| 대표적인 3D 프린팅 열경화성 레진 |
|---|
| Material Jetting | 표준 레진, 디지털 ABS, 내구성 레진(PP 유사), 투명 레진, 덴탈 레진 |
| SLA/DLP | 표준 레진, 강인성 레진(ABS 유사), 내구성 레진(PP 유사), 투명 레진, 덴탈 레진 |
금속 3D 프린팅 부품은 우수한 기계적 특성과 고온 내성을 가지며, 자유 형상 제조가 가능해 항공우주·의료 분야 경량화 애플리케이션에 이상적이다.
DMLS/SLM이 기계적 특성과 공차에서 우위지만, 바인더 젯팅(Binder Jetting)은 최대 10배 저렴하고 더 큰 부품 제작이 가능하다.
| 대표적인 3D 프린팅 금속 |
|---|
| DMLS/SLM | 스테인리스강, 티타늄, 알루미늄 |
| Binder Jetting | 스테인리스강(청동 침투 또는 소결) |
기타 소재
기타 소재도 3D 프린팅 가능하지만 용도 제한으로 널리 쓰이진 않는다. 세라믹, 샌드스톤(풀컬러 바인더 젯팅) 등이 있다.
| 기타 3D 프린팅 소재 |
|---|
| Binder Jetting | 모래, 세라믹 |
프로 팁 (Pro Tip)
적층 기술 특성상 3D 프린팅 부품은 종종 이방성 기계적 특성을 보여 Z방향으로 더 약하다. 기능성 부품 설계 시 이 특성을 반드시 고려해야 한다.
예: SLS 나일론과 벌크 나일론 특성 비교 기사 참조.
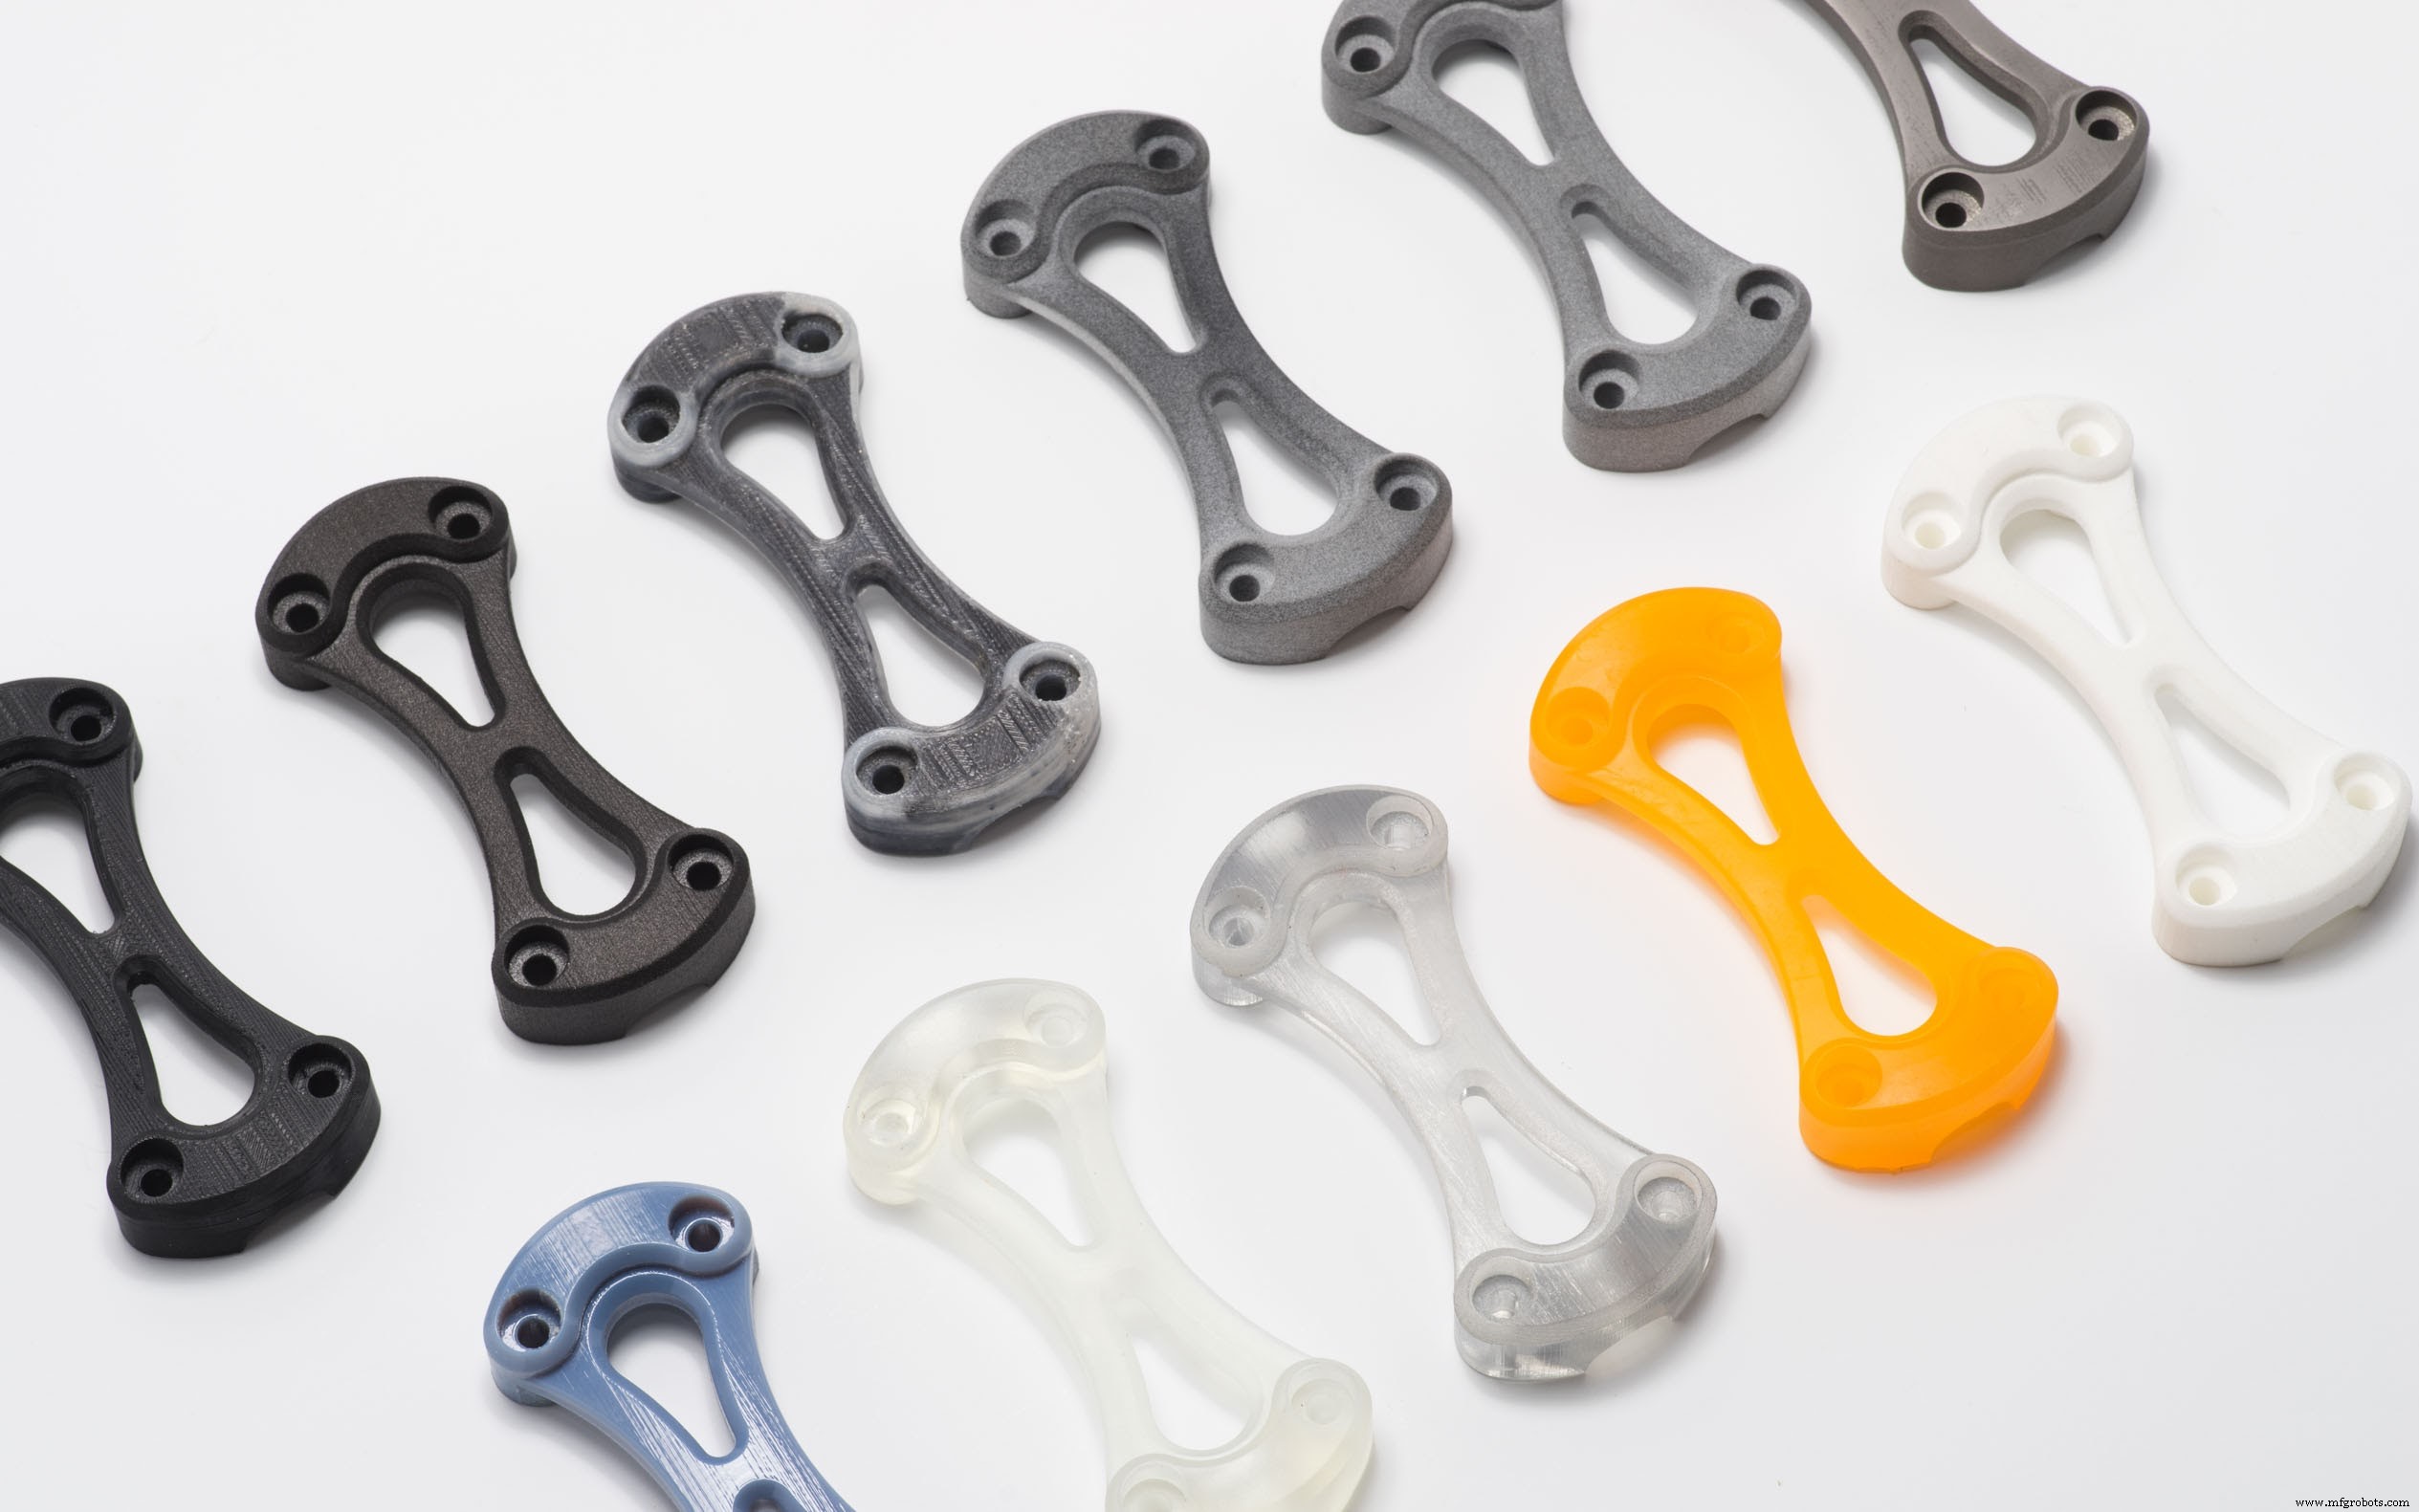 Z방향 약세 특성 시각화
용도별 공정 선택
선정 초기 단계에서 주요 설계 고려사항이 기능(Function)인지 시각적 외관(Visual Appearance)인지 결정하면 공정 선택이 크게 수월해진다.
경험칙: 열가소성 폴리머 부품은 기능성 용도에, 열경화성 수지는 시각적 외관에 더 적합하다.
기능성 (Functionality)
아래 흐름도는 기능성 부품·프로토타입의 일반적인 설계 요구사항을 기반으로 최적 공정을 찾는 데 도움을 준다.
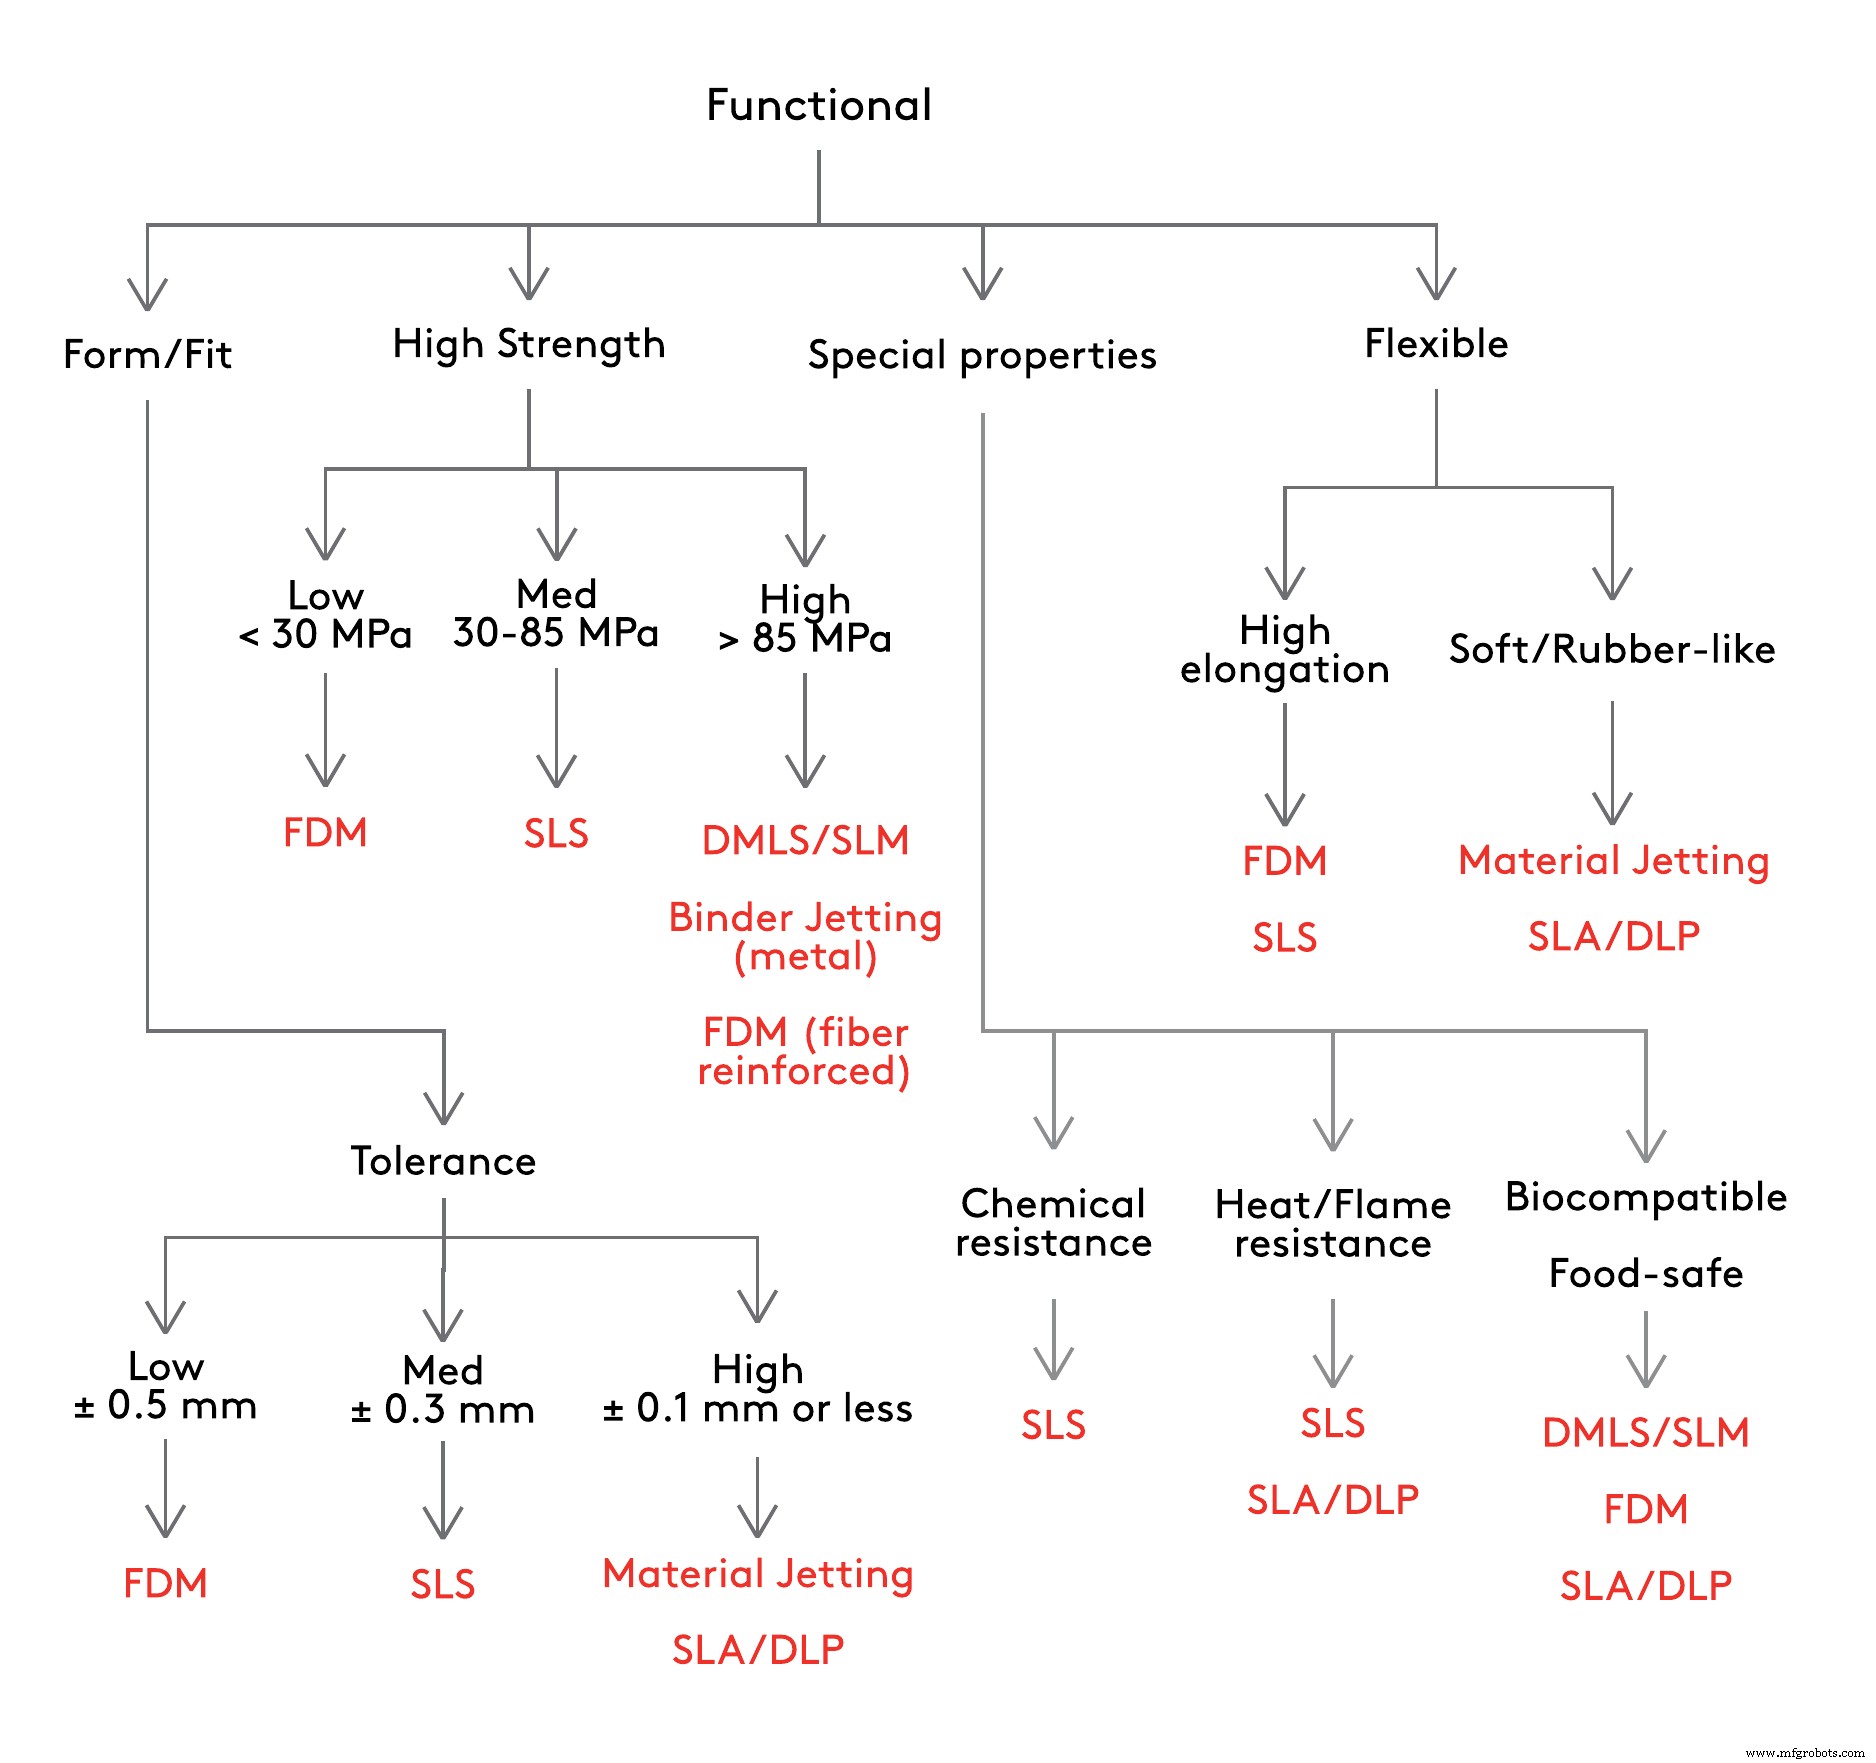 기능성 위주 공정 선택 가이드
상세 내용:
- 다른 부품과 간섭하는 부품 설계 시 필요한 공차 수준을 정의해야 함. 일반적으로 치수 정확도가 높은 공정일수록 비용 상승. 대안으로 3D 프린팅 후 중요 치수·미세 피처 후가공(드릴링, 탭핑 등) 가능.
- 전체 부품 강도는 다양한 기계·물리 특성에 의존. 선택 단순화를 위해 인장 강도를 지침으로 활용. 고강도·고강성 필요 시 금속 3D 프린팅이나 연속 탄소섬유 강화 FDM이 최적.
- 내열성, 난연성, 내화학성, 생체적합성, 식품 안전 인증 등 특수 물성을 가진 엔지니어링 소재 활용 가능.
- 유연성은 파단 신율이 높은 열가소성(TPU, SLS·FDM 가능) 또는 경도 낮은 고무 유사 소재(SLA/DLP, Material Jetting)로 구현. 단, 진짜 고무 성능과는 차이 있음.
 기능성 부품용 소재 및 공정 예시
시각적 외관 (Visual Appearance)
시각적 외관이 최우선이면 아래 흐름도로 공정 선정을 단순화할 수 있다.
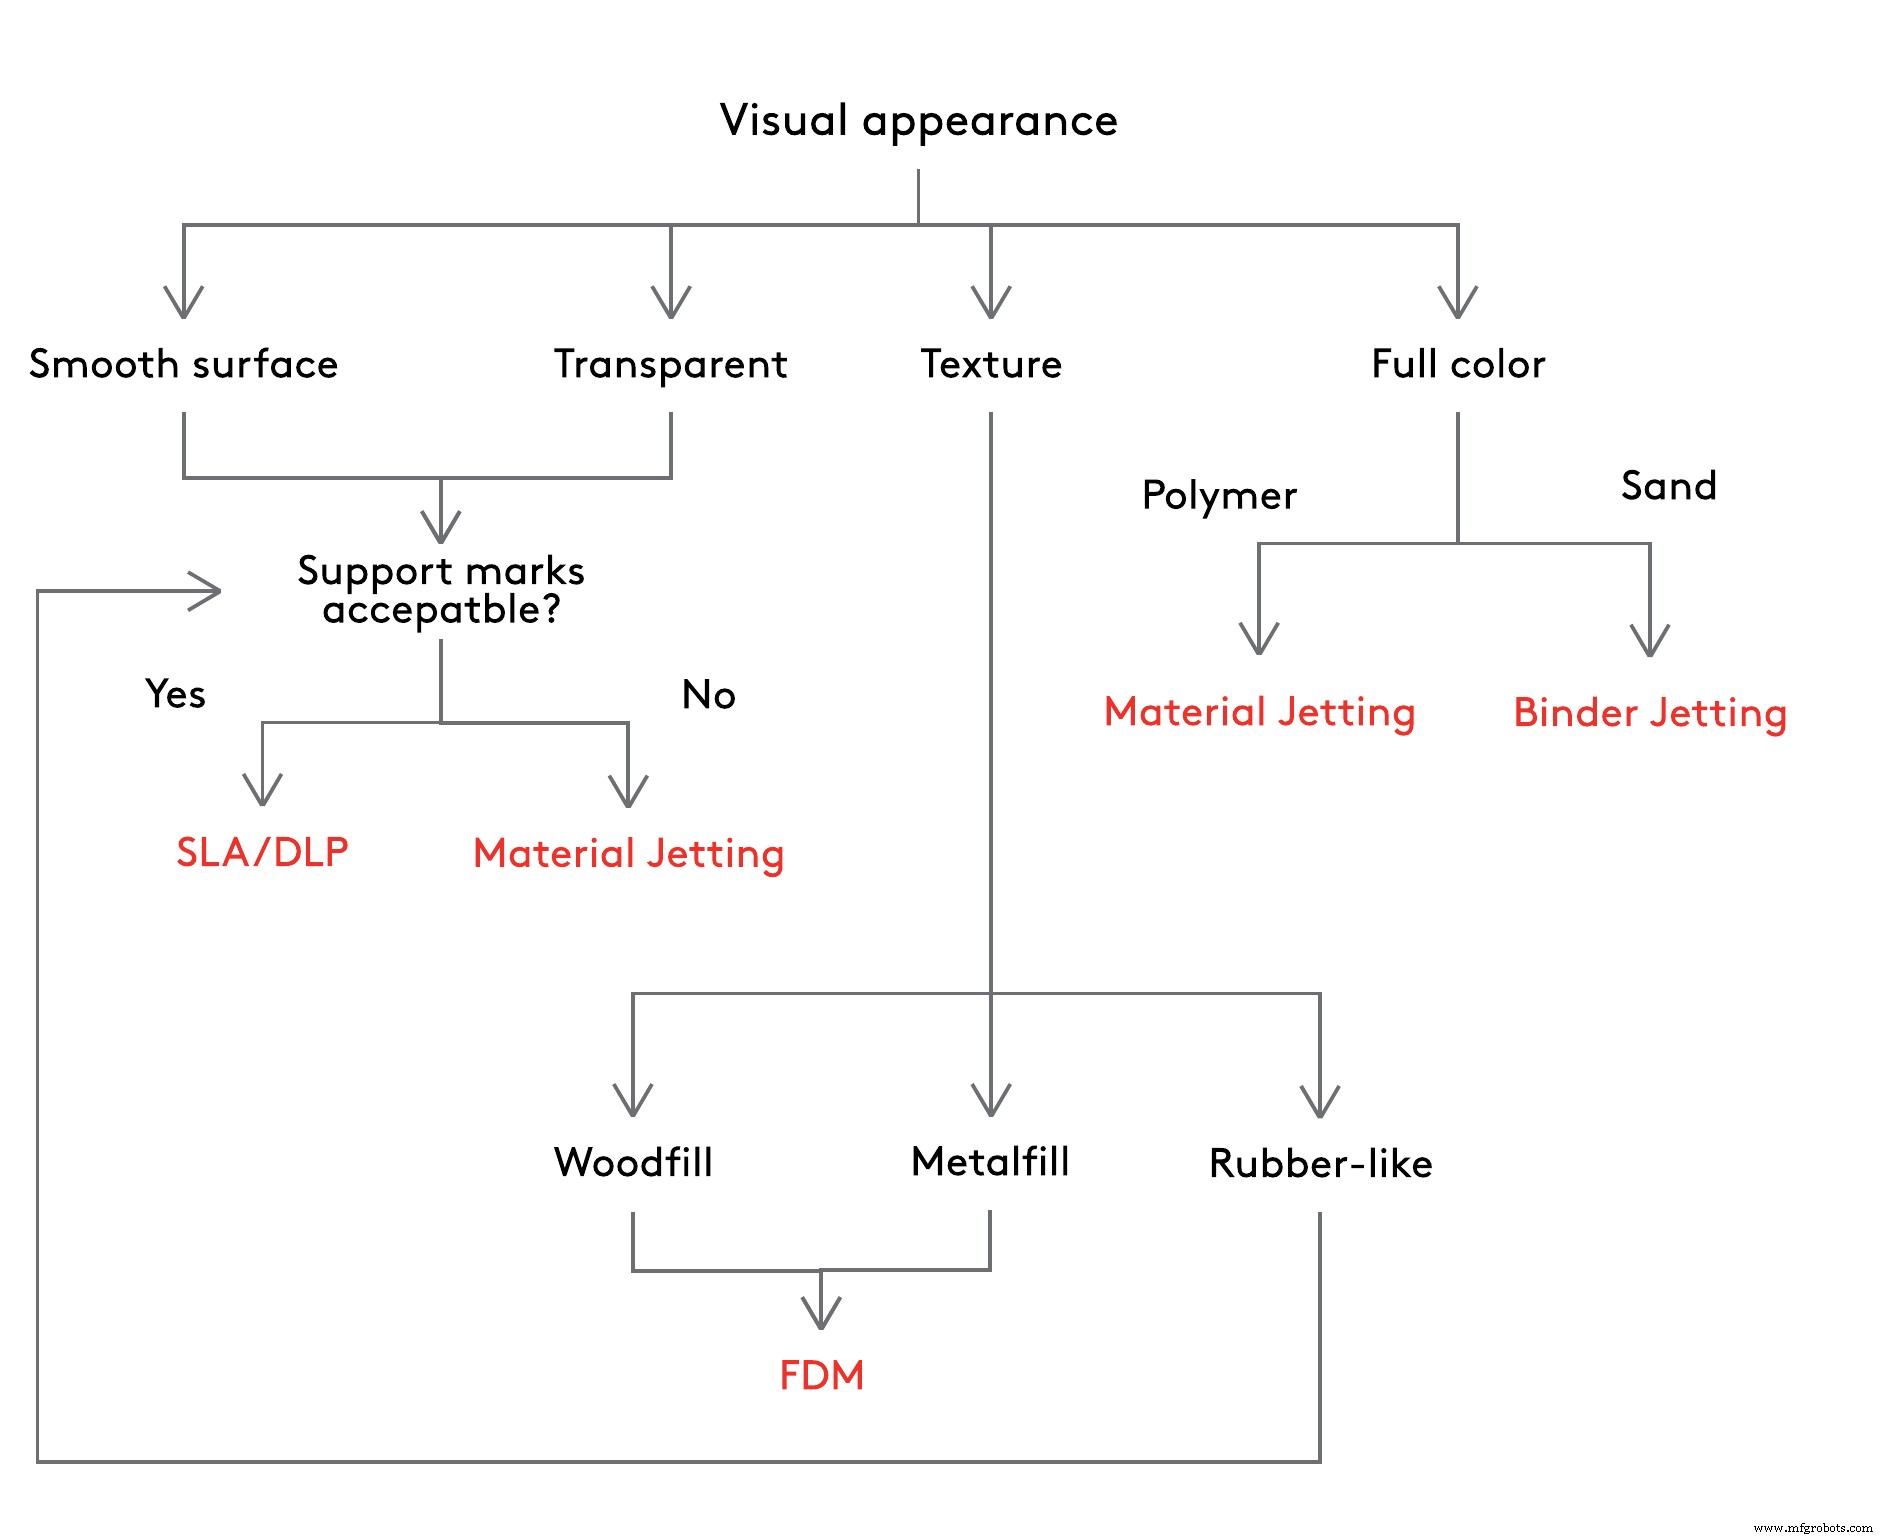 외관 품질 위주 공정 선택 가이드
추가 정보:
- SLA/DLP와 Material Jetting 모두 사출 성형급 매끄러운 표면 구현 가능. 주요 차이(비용 제외)는 서포트 제거 방식: Material Jetting은 수용성 서포트, SLA/DLP는 수동 제거 후 샌딩/폴리싱 필요.
- Material Jetting은 완전 투명 부품 출력 가능. SLA/DLP는 반투명 출력 후 후처리로 100%에 가까운 투명도 구현 가능.
- 우드필·메탈필 FDM 필라멘트로 목재·금속 질감 표현 가능. 고무 유사 소재는 부드러움(쇼어 경도 < 70A)으로 굽힘·압축 가능하지만 진짜 고무 성능은 아님.
- 풀컬러 출력은 Material Jetting과 Binder Jetting만 가능. Material Jetting이 물성 우위와 멀티 머티리얼 기능으로 유리. 대안으로 후처리 도색 또는 듀얼 익스트루더 FDM(2색 한정) 활용.
 공정별 표면 품질 비교
제조 능력별 공정 선택
모델 설계가 확정되면 각 기술의 제조 능력이 공정 선정에 주된 역할을 한다.
각 공정의 기본 메커니즘을 이해해 핵심 장단점을 파악하는 게 중요하다. 자세한 건 지식베이스 각 기술 소개 글 참조.
데이터 해석을 돕는 몇 가지 규칙:
- 치수 정확도는 각 공정의 디테일 수준과 프린터 제작 품질과 연관. 정확도 높은 공정일수록 미세 피처 구현 유리. 산업용 장비가 데스크톱보다 정확도와 반복성 우수.
- 빌드 크기는 프린터가 제작 가능한 부품 최대 치수 결정. 일반 빌드 크기 초과 부품은 대체 기술 검토나 분할 후 조립 고려.
- 서포트 구조 필요 여부는 설계 자유도 결정. 서포트 불필요(SLS) 또는 수용성 서포트(Material Jetting, 듀얼 익스트루더) 공정은 제약이 적고 자유 형상 제작에 유리.
| 치수 정확도 | 일반적 빌드 크기 | 서포트 |
|---|
| FDM | ±0.5%(하한 ±0.5mm)-데스크톱 / ±0.15%(하한 ±0.2mm)-산업용 | 데스크톱 200×200×200mm / 산업용 최대 900×600×900mm | 필수 아님(수용성 가능) |
| SLA/DLP | ±0.5%(하한 ±0.10mm)-데스크톱 / ±0.15%(하한 ±0.05mm)-산업용 | 데스크톱 145×145×175mm / 산업용 최대 1500×750×500mm | 항상 필요 |
| SLS | ±0.3%(하한 ±0.3mm) | 300×300×300mm(최대 750×550×550mm) | 불필요 |
| Material Jetting | ±0.1%(하한 ±0.05mm) | 380×250×200mm(최대 1000×800×500mm) | 항상 필요(항상 수용성) |
| Binder Jetting | ±0.2mm(샌드 ±0.3mm) | 400×250×250mm(최대 1800×1000×700mm) | 불필요 |
| DMLS/SLM | ±0.1mm | 250×150×150mm(최대 500×280×360mm) | 항상 필요 |
층 높이 (Layer Height)
기술 선택 시 층 높이 영향도 중요 고려사항이다.
적층 특성상 층 높이는 출력 표면 매끄러움과 프린터가 구현 가능한 최소 피처 크기(Z방향)를 결정한다. 층 높이를 낮추면 계단 현상(stair-stepping)이 줄어들어 더 정확한 곡면 구현이 가능하다.
| 일반적 층 두께 |
|---|
| FDM | 50~400μm(가장 흔함: 200μm) |
| SLA/DLP | 25~100μm(가장 흔함: 50μm) |
| SLS | 80~120μm(가장 흔함: 100μm) |
| Material Jetting | 16~30μm(가장 흔함: 16μm) |
| Binder Jetting | 100μm |
| DMLS/SLM | 30~50μm |
경험칙 (Rules of Thumb)
- 선정 초기에 기능성 우선인지 시각적 외관 우선인지 결정하라.
- 동일 소재로 출력 가능한 공정이 여러 개면 비용 대비 물성 비교로 좁혀진다.
- 기능성 폴리머 부품엔 열가소성(SLS 또는 FDM)을 열경화성보다 선호하라.
- 시각적 외관·심미성엔 열경화성(SLA/DLP 또는 Material Jetting)이 최적.
- 금속 부품은 고성능 용도면 DMLS/SLM, 저비용·대형 부품이면 Binder Jetting.
- 기능성 금속·플라스틱 부품엔 CNC 가공도 함께 고려하라.



