머티리얼 젯팅(MJ)은 2D 잉크젯 프린터와 유사하게 작동하는 적층 제조 공정이다. MJ에서는 프린트헤드(일반 잉크젯 프린트헤드와 유사)가 광경화성 소재 방울을 분사하고, 자외선(UV) 빛으로 경화시켜 부품을 층층이 쌓아 올린다. 사용 소재는 액체 형태의 열경화성 광중합체(아크릴계)다.
MJ 3D 프린팅은 높은 치수 정확도와 매우 매끄러운 표면 조도의 부품을 만든다. 멀티 머티리얼 출력과 다양한 소재(ABS 유사, 고무 유사, 완전 투명 등)가 가능해 시각적 프로토타입과 툴링 제조에 매우 매력적인 옵션이다. 다만 본문에서 다룰 몇 가지 핵심 제한사항도 존재한다.
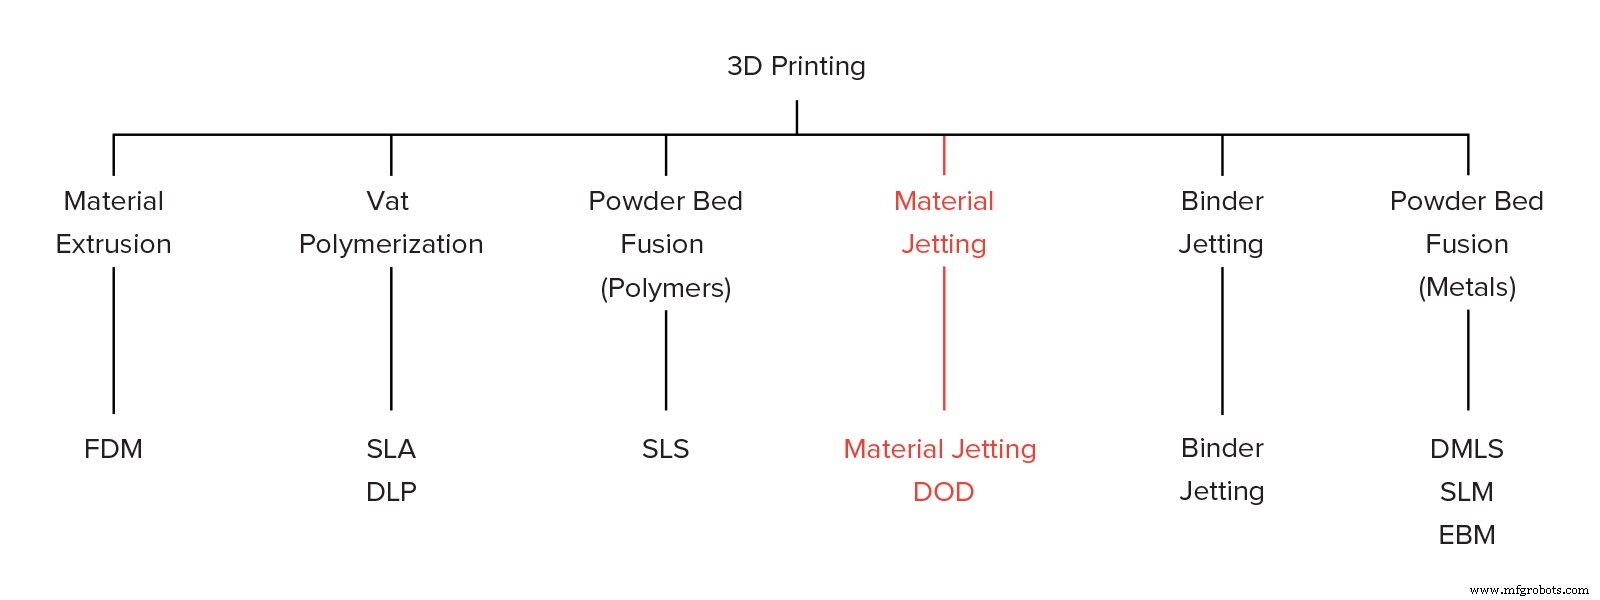
MJ 공정의 변형인 DOD(Drop-On-Demand) 프린트헤드는 점성 액체를 분사해 왁스 유사 부품을 만드는데, 거의 전적으로 인베스트먼트 캐스팅 패턴 제작에만 쓰이므로 여기선 자세히 다루지 않는다.
멀티 프린트헤드 캐리어 구조
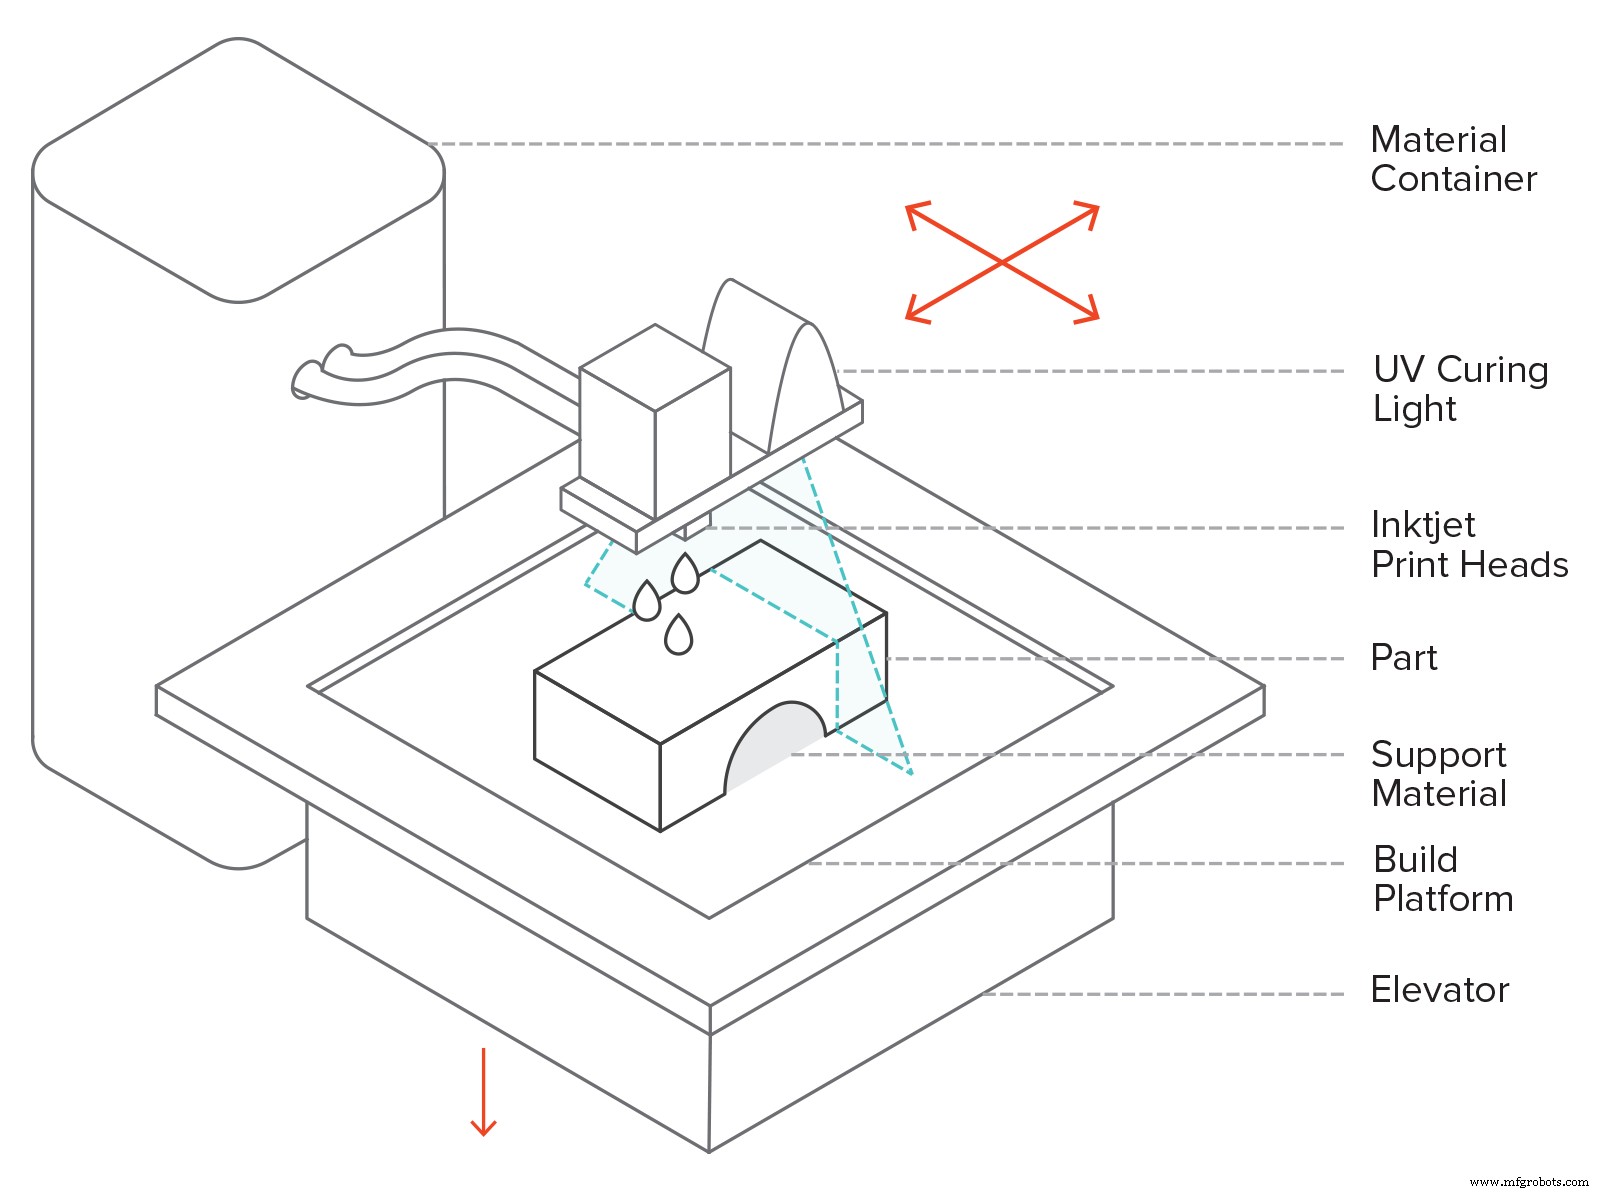
머티리얼 젯팅 작동 방식
액체 레진을 30~60°C로 가열해 출력 최적 점도 확보.
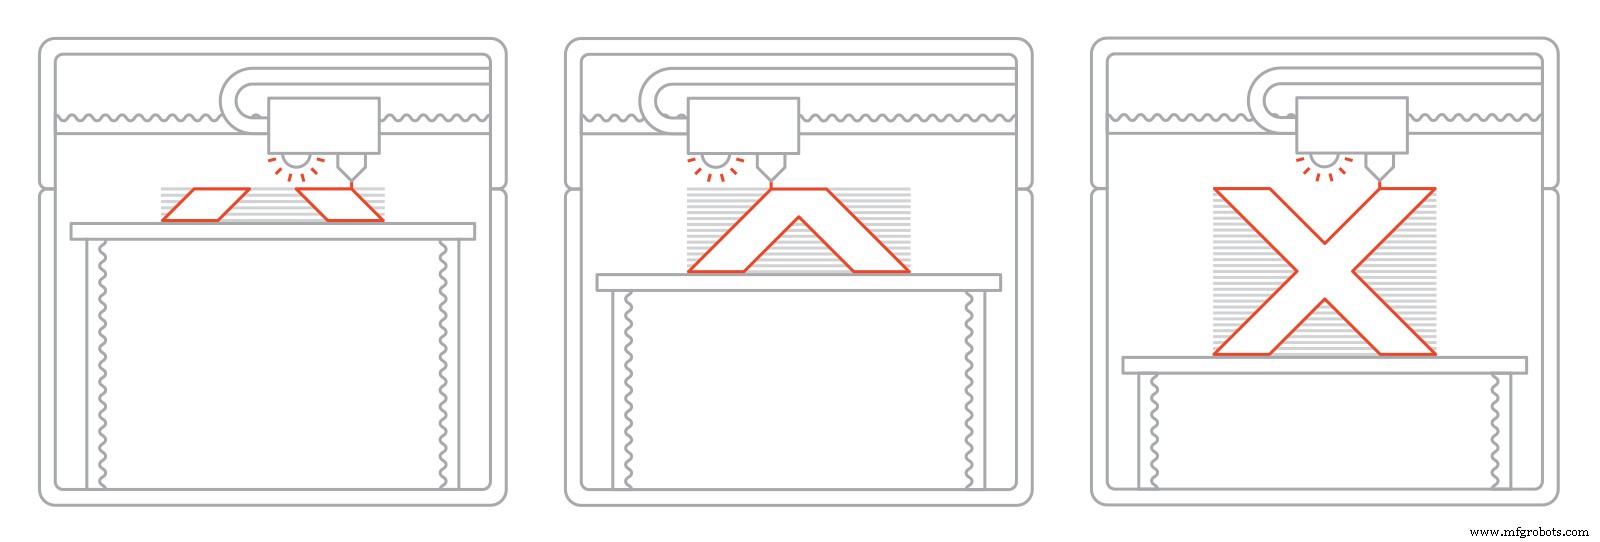
프린트헤드가 빌드 플랫폼 위를 이동하며 수백 개의 미세 광중합체 방울을 원하는 위치에 분사/증착.
프린트헤드에 부착된 UV 광원이 증착된 소재를 경화·고체화해 첫 층 형성.
층 완료 후 빌드 플랫폼이 한 층 높이만큼 내려가고, 공정 반복으로 전체 부품 완성.
대부분 3D 프린팅 기술과 달리 MJ는 선단위(line-wise)로 소재를 증착한다. 여러 잉크젯 프린트헤드가 동일 캐리어에 나란히 부착돼 한 패스에 전체 출력 면적에 소재를 분사한다. 이로 인해 서로 다른 헤드가 다른 소재를 분사할 수 있어 멀티 머티리얼 출력, 풀컬러 출력, 수용성 서포트 구조 분사가 간단하고 널리 쓰인다. 서포트 구조는 항상 필요하며 후처리로 제거한다.
MJ에서 액체 소재는 광중합(photopolymerization) 과정으로 고체화된다. 이는 SLA와 같은 메커니즘이다. SLA와 마찬가지로 MJ 출력물은 균질한 기계적·열적 특성을 가지지만, 매우 얇은 층 높이 덕분에 SLA와 달리 최적 물성 달성을 위한 추가 후경화(post-curing)가 필요 없다.
층별 증착 및 경화 과정
머티리얼 젯팅의 특징
프린터 파라미터
MJ에서 거의 모든 공정 파라미터는 제조사가 프리셋한다. 층 높이조차 방울 형성의 복잡한 물리학 탓에 각 소재별로 연동돼 고정된다. MJ에서 쓰이는 일반적인 층 높이는 16~32마이크론이다.
MJ는 가장 정확한 3D 프린팅 기술 중 하나로 꼽힌다. MJ 시스템의 치수 정확도는 ±0.1%이며 일반적인 하한은 ±0.1mm(최저 ±0.02mm)다. 실온 근방에서 출력되므로 FDM이나 SLS 같은 열변형(워핑)이 덜 발생해 매우 큰 부품도 높은 정확도로 출력 가능하다. 일반적인 빌드 크기는 약 380×250×200mm, 대형 산업용 시스템은 최대 1000×800×500mm까지 지원한다.
멀티 머티리얼 & 풀컬러 출력
MJ의 핵심 강점은 최종 제품을 사실적으로 구현하는 정확한 멀티 머티리얼·멀티 컬러 출력 능력이다.
멀티 머티리얼과 멀티 컬러 출력은 세 가지 수준에서 활용 가능하다:
빌드 영역 수준: 서로 다른 부품을 서로 다른 소재나 색상으로 동시 출력해 제조 속도 향상.
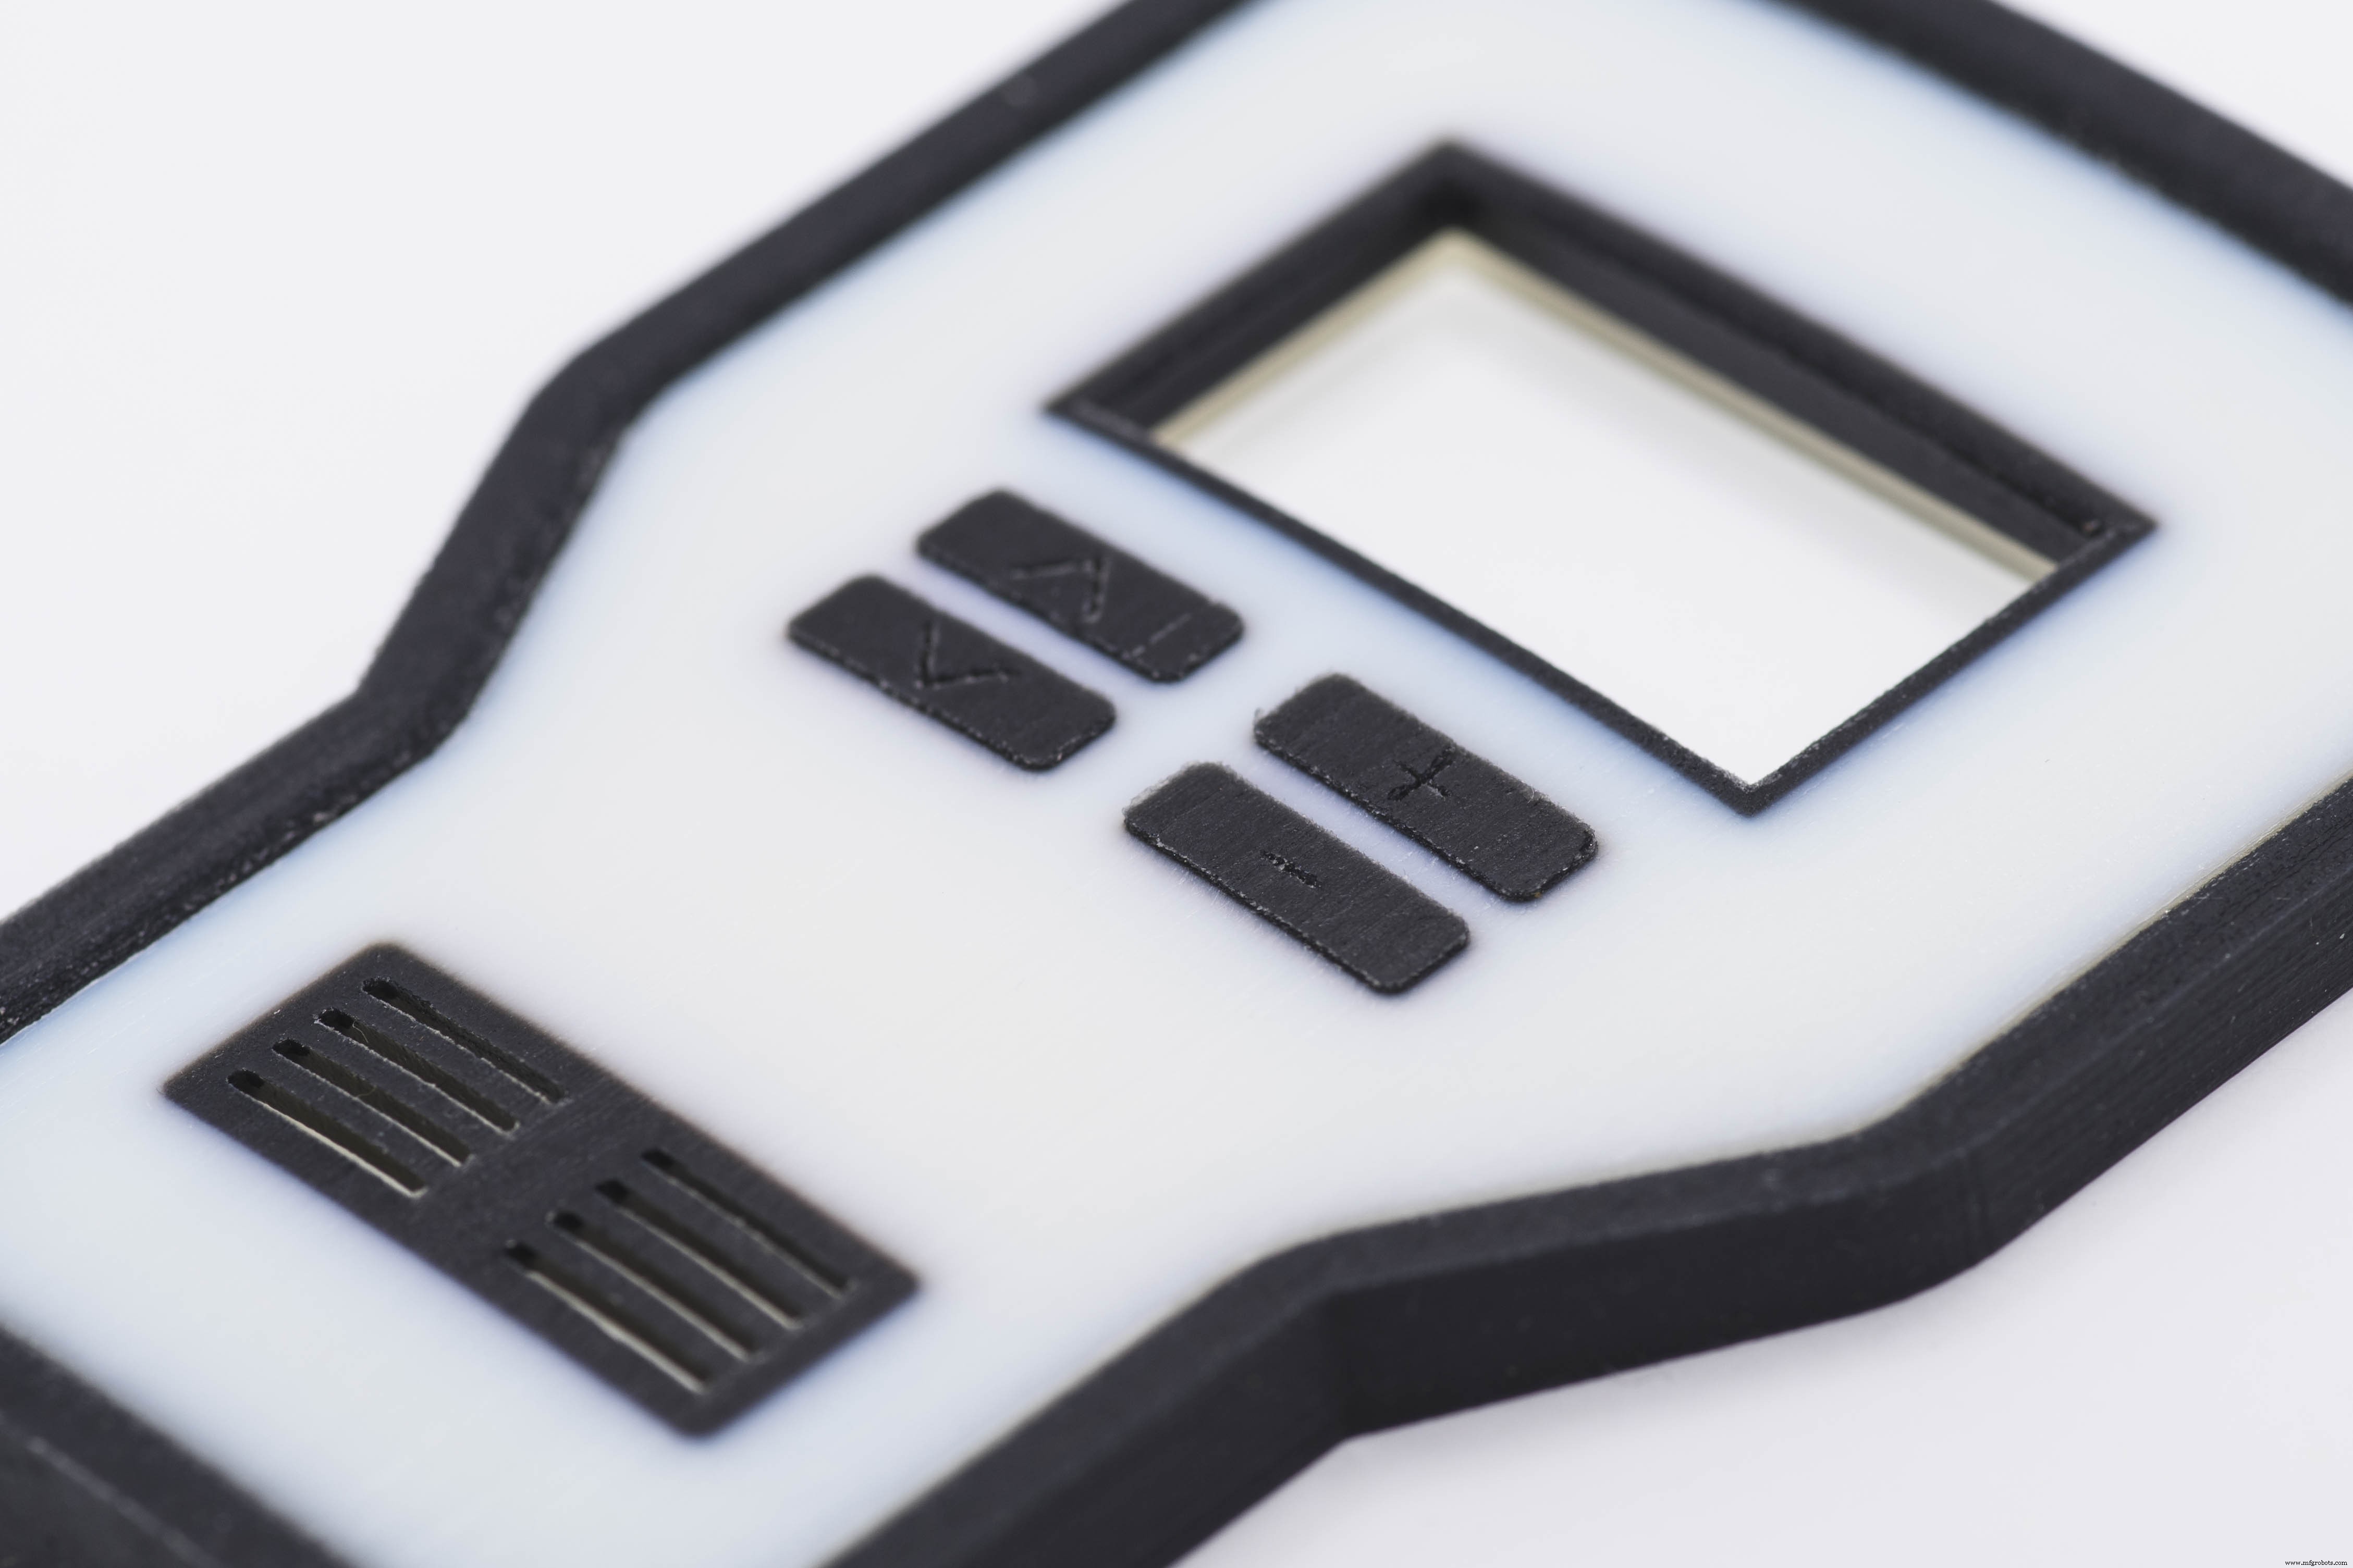
파트 수준: 한 부품 내 서로 다른 구역을 다른 소재나 색상으로 지정(예: 단단한 케이스에 유연한 버튼 결합으로 촉각 피드백 프로토타입 제작).
소재 수준: 두 가지 이상 레진을 분사 전 다양한 비율로 혼합해 경도·강성·색조 등 특정 물성을 가진 '디지털 소재' 생성.
부품 특정 영역에 다른 소재/색상 지정하려면 모델을 별도 STL 파일로 내보내야 한다. 색상이나 물성 블렌딩으로 디지털 소재를 만들 땐 OBJ 또는 VRML 포맷으로 내보내야 하는데, 이 포맷들은 면 단위나 버텍스 단위로 텍스처·풀컬러 등 특수 속성 지정이 가능하기 때문이다.
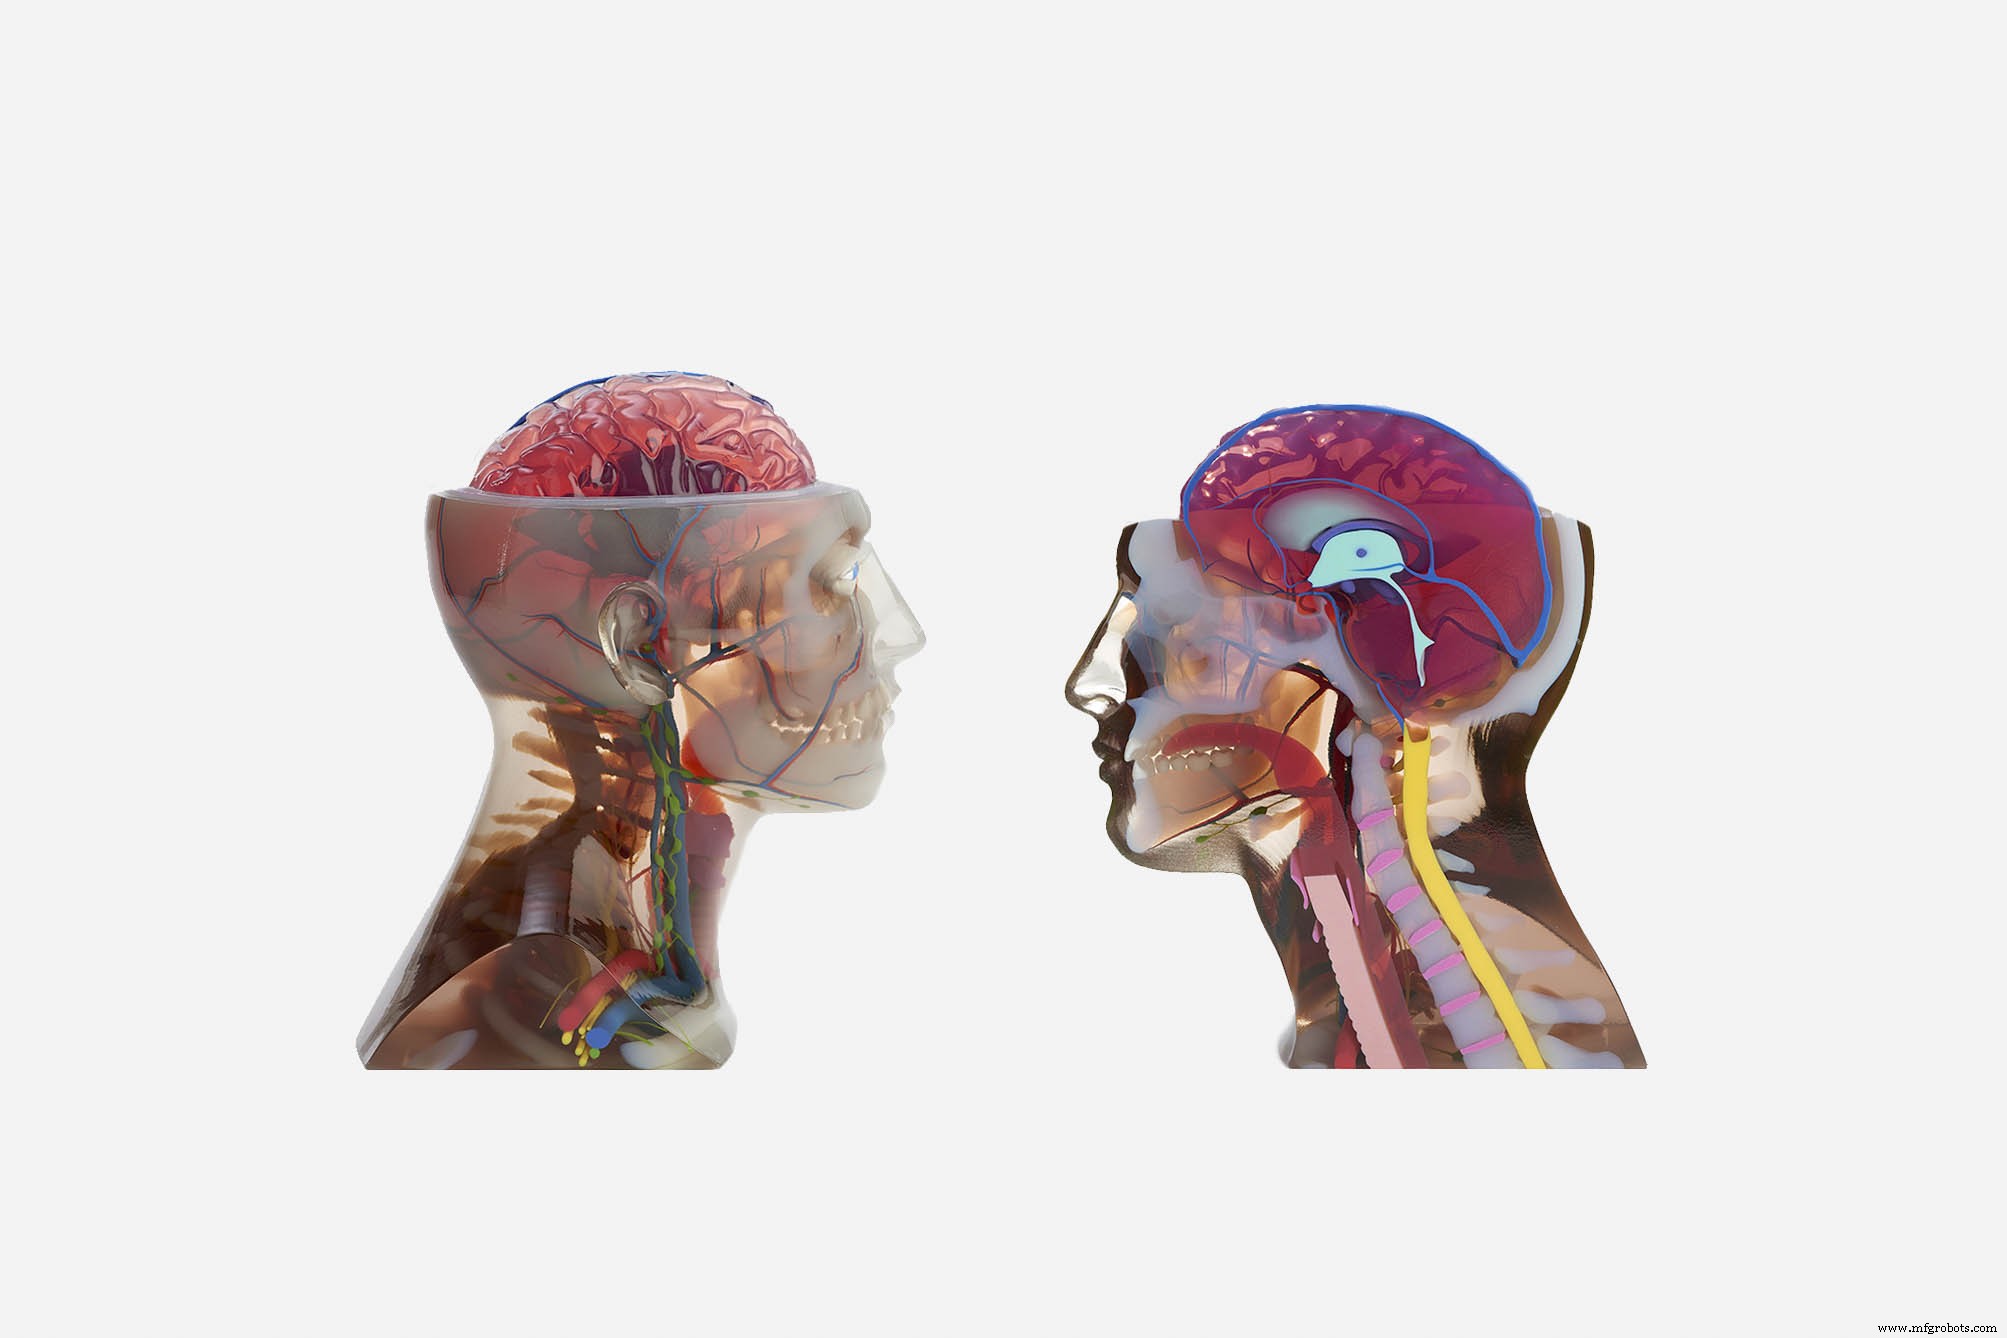
파트 내 멀티 머티리얼 적용 예풀컬러 프로토타입
서포트 구조
MJ에서는 서포트 구조가 항상 필요하다. 서포트는 보조 수용성 소재로 출력되며, 출력 후 가압수나 초음파 세척조 침수로 제거한다.
MJ 출력물은 서포트 제거 후 표면이 매우 매끄러워 서포트 자국이 거의 남지 않는다.
MJ에서 파트 방향은 FDM이나 SLA보다 자유롭지만, 서포트 소재 과다 사용은 비용 증가를 부르므로 여전히 중요하다.
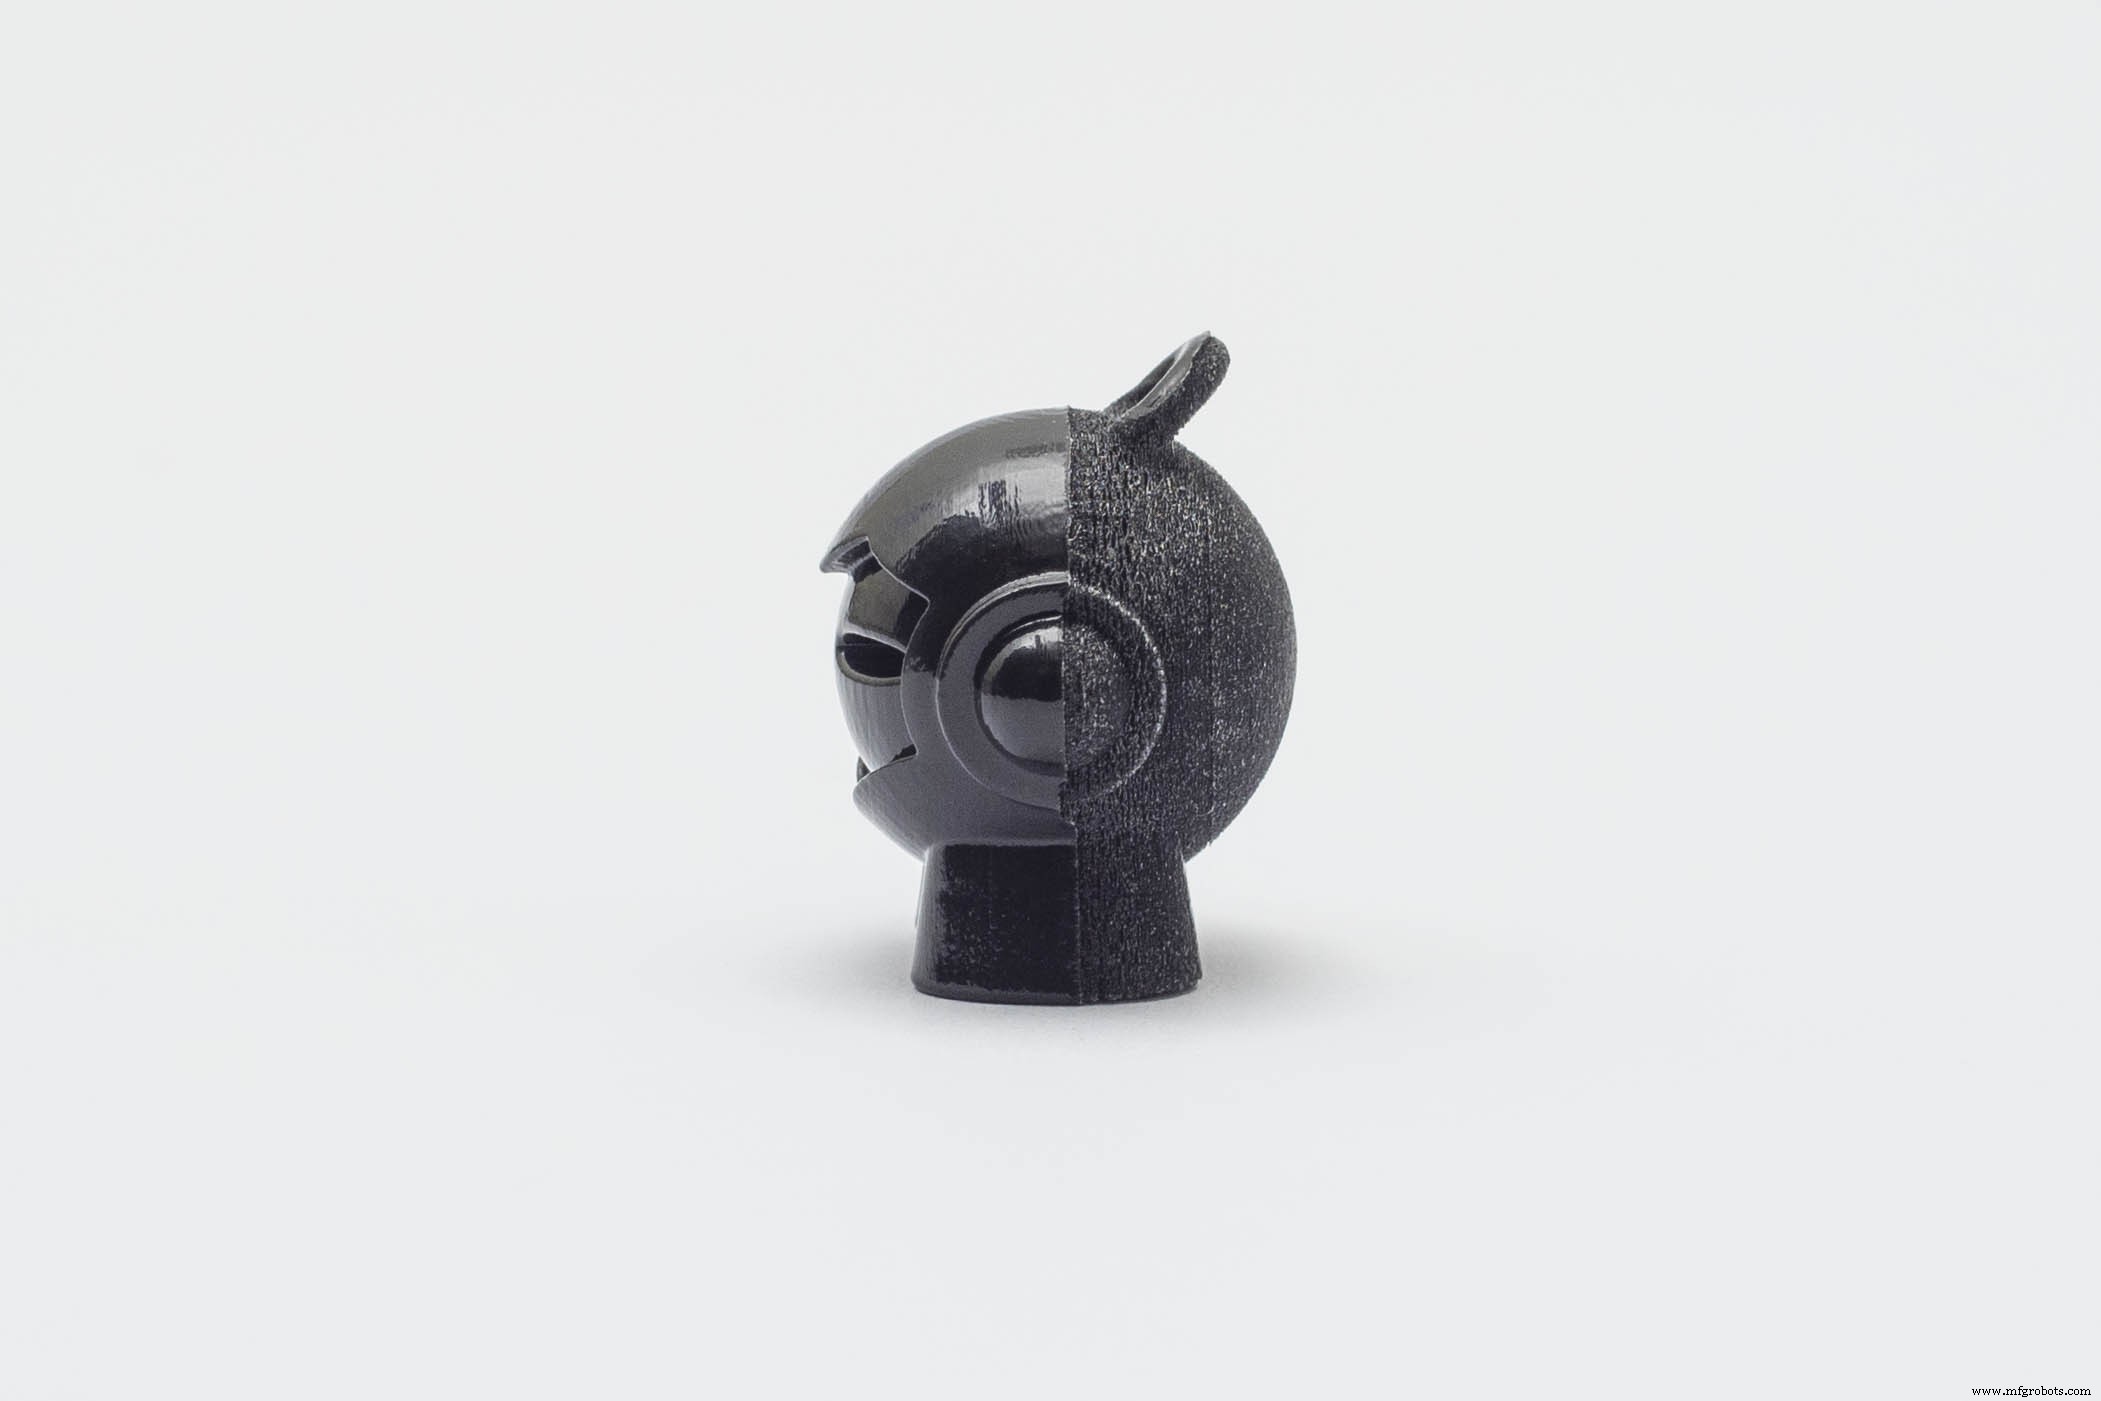
매트 vs 글로시 마감
MJ는 부품을 글로시 또는 매트 설정으로 출력할 수 있다.
글로시 설정: 구조적으로 필요할 때만(오버행 등) 서포트 추가. 서포트 비접촉면은 글로시, 서포트 접촉면은 매트 마감.
매트 설정: 방향·구조적 요구와 무관하게 전체 부품 주위에 얇은 서포트 층을 둘러 모든 면을 매트 마감.
글로시 설정은 매끄럽고 광택 있는 표면이 필요할 때 적합. 소재 사용량 적어 비용 낮음. 단점: 마감 불균일, 위쪽 글로시 면의 날카로운 모서리·코너가 약간 둥글어짐.
매트 설정은 정확도와 균일한 표면 마감이 필수일 때 적합. 소재 더 쓰고 후처리 시간 추가돼 비용 약간 높음. 매트 설정 출력물은 표면 경도도 상대적으로 낮음.
글로시(왼쪽) vs 매트(오른쪽) 표면 비교
주요 머티리얼 젯팅 소재
MJ는 SLA와 특성·한계가 유사한 열경화성 광중합체 레진을 사용한다(취성, 낮은 열변형 온도, 크립 현상 취약). 잉크처럼 저점도 액체 형태이며, kg당 비용이 훨씬 높음(약 $300~$1,000).
멀티 머티리얼 출력은 MJ의 핵심 강점으로, 정확한 시각·촉각 프로토타입 제작을 가능케 한다. 툴링(사출 금형, 열성형 등)과 의료용 등 특정 산업에 최적화된 특수 소재도 제공된다.
다음 표는 가장 흔히 쓰이는 MJ 소재의 장단점을 요약한다:
소재
특징
표준(Standard)
✅ 강성 불투명 플라스틱 ✅ 사출 성형 부품 시뮬레이션 ❌ 취성
플렉시블(Flexible)
✅ 고무 유사 ✅ 경도 커스터마이징 가능 ❌ 낮은 파단 신율
시뮬레이티드 폴리프로필렌(Simulated PP)
✅ PP 부품 시뮬레이션 ✅ 우수한 굴곡 강도 ❌ 취성
시뮬레이티드 ABS(Simulated ABS)
✅ 고온 저항 ✅ 툴링·소량 사출 금형용 ❌ 취성
캐스터블(Castable)
✅ 소각 후 재 없음 ✅ 인베스트먼트 캐스팅 최적화
고온(High Temperature)
✅ 우수한 온도 안정성(최대 80°C) ✅ 고강도 ❌ 취성
투명(Transparent)
✅ 유리 같은 외관 ✅ 후처리로 100% 투명 가능
의료용(Medical Grade)
✅ 멸균 가능 ✅ 단기 생체적합성 ✅ 덴탈·의료용
장점과 한계
장점
사출 성형급 매끄러운 표면과 매우 높은 치수 정확도 구현.
출력물 기계적·열적 특성이 균질함.
멀티 머티리얼 능력으로 정확한 시각·촉각 프로토타입 제작 가능.
한계
주로 비기능성 프로토타입용(낮은 파단 신율 등 기계적 특성 열세).
소재가 감광성이라 시간이 지날수록 기계적 특성 저하.
기술 비용이 높아 일부 애플리케이션엔 경제성 부족.
본문에서 논의한 각 측면의 상세 설계 가이드라인은 지식베이스 후속 문서에 있다. MJ 주요 특성 요약표:
Material Jetting
소재
아크릴 광중합체(열경화성)
치수 정확도
±0.1%(하한 ±0.05mm)
일반적 빌드 크기
380×250×200mm(최대 1000×800×500mm)
일반적 층 두께
16~32마이크론
서포트
항상 필요(수용성 소재로 출력)
경험칙 (Rules of Thumb)
MJ는 사출 성형 부품 같은 매우 매끄러운 표면의 사실적 시각·촉각 프로토타입 제작에 이상적.
MJ는 툴링과 사출 금형 제조에 쓸 수 있는 엔지니어링 소재 제공.
MJ는 정확도 저하 없이 매우 큰 부품(최대 1000×800×500mm) 출력 가능(일반 ±0.1%).
멀티 머티리얼/컬러 출력 시 설계를 멀티파트 STL로 내보내기. 그라데이션 필요 시 OBJ 또는 VRML 포맷 사용.