SLS 3D 프린팅 완벽 가이드: 선택적 레이저 소결로 내구성 강한 부품 제작하기
선택적 레이저 소결(SLS)은 분말 베드 융합(Powder Bed Fusion) 계열에 속하는 적층 제조 공정입니다. SLS 3D 프린팅에서는 레이저가 폴리머 분말 입자를 선택적으로 소결하여 층층이 융합시키며 부품을 제작합니다. 사용되는 소재는 입자 형태의 열가소성 폴리머입니다. SLS 3D 프린팅 서비스는 기능성 폴리머 부품의 시제품 제작과 소량 생산 런 모두에 활용되며, 그 범용성 덕분에 저량 생산 시 사출 성형의 훌륭한 대안이 됩니다.
SLS 3D 프린팅은 어떻게 작동하나요?
SLS 3D 프린팅은 레이저를 사용해 폴리머 분말의 미세 입자를 소결합니다. 부품의 전체 단면이 스캔되므로 고체 형태로 제작됩니다. 공정은 다음과 같이 진행됩니다:
- 분말 빈(bin)과 빌드 영역을 폴리머의 녹는 점 바로 아래 온도로 예열합니다.
- 리코팅 블레이드가 빌드 플랫폼 위에 얇은 분말 층을 고르게 펼칩니다.
- CO₂ 레이저가 다음 층의 윤곽을 스캔하며 폴리머 분말 입자를 선택적으로 소결(융합)시킵니다.
- 한 층이 완료되면 빌드 플랫폼이 아래로 이동하고 블레이드가 다시 표면을 코팅합니다. 이 과정이 부품 완성될 때까지 반복됩니다.
- 출력 후 부품은 소결되지 않은 분말에 완전히 둘러싸여 있습니다. 부품을 꺼내기 전에 분말 빈이 냉각되어야 하는데, 이 과정은 최대 12시간까지 소요될 수 있습니다.
- 부품을 압축 공기나 블라스팅 매체로 세척하면 사용하거나 후가공할 준비가 됩니다.
30초짜리 영상으로 SLS 공정을 확인해 보세요.
SLS 3D 프린팅을 신속 시제품 제작에 활용할 수 있나요?
SLS는 매우 높은 설계 자유도와 정밀도를 제공하므로 기능성 폴리머의 신속 시제품 제작에 탁월한 솔루션입니다. FDM이나 SLA 3D 프린팅과 달리 우수하고 일관된 기계적 특성을 가진 부품을 생산할 수 있습니다. 즉, 최종 사용 품질에 근접한 부품을 제작할 수 있어 컨셉부터 시험 모델까지 생산 전 과정에서 활용 가능합니다.
SLS 3D 프린팅을 소량 생산에 활용할 수 있나요?
뛰어난 범용성 덕분에 SLS 3D 프린팅은 소량 생산 시 사출 성형의 이상적인 대안이 됩니다. 복잡한 형상과 지오메트리의 부품을 다양한 마감과 리드 타임으로 제조할 수 있습니다.
SLS 3D 프린터는 어떻게 작동하나요?
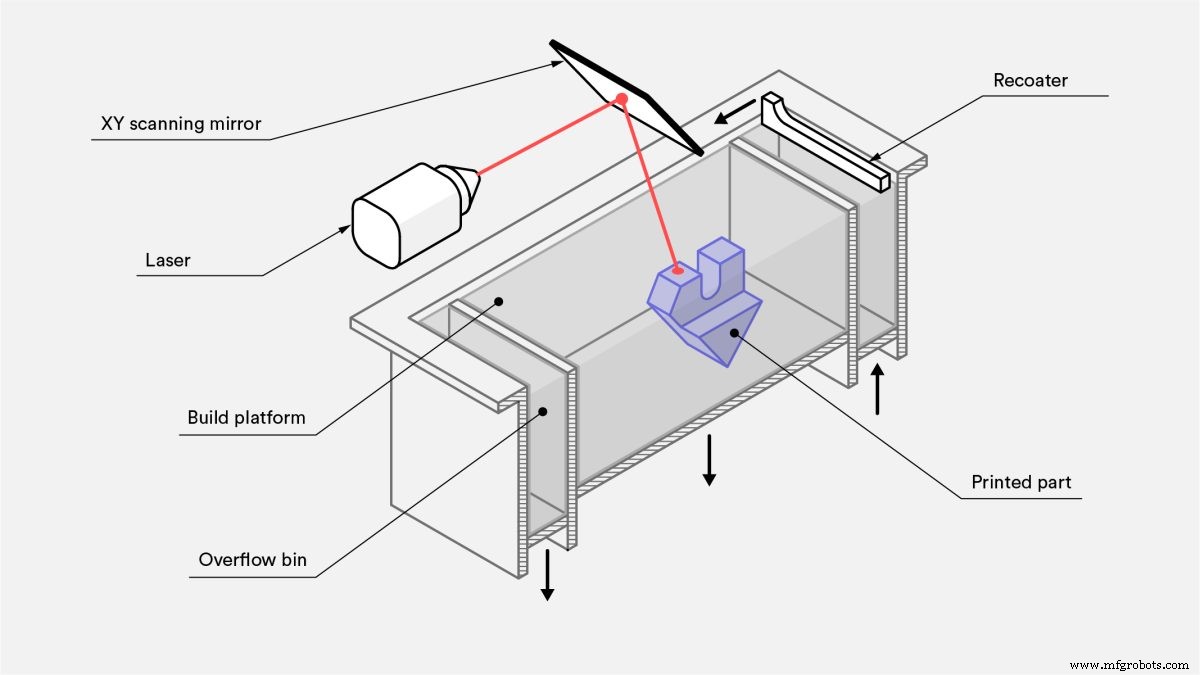
SLS 3D 프린터 사용 시 거의 모든 공정 파라미터는 제조사에서 사전 설정합니다. 기본 레이어 높이는 100~120미크론입니다.
SLS 3D 프린팅의 핵심 장점은 서포트 구조가 필요 없다는 점입니다. 소결되지 않은 분말이 부품에 필요한 모든 지지력을 제공합니다. 따라서 다른 제조 방식으로는 불가능한 자유형상 지오메트리 제작이 가능합니다.
전체 빌드 볼륨을 최대한 활용하는 것은 SLS 프린팅에서 매우 중요합니다. 특히 소량 배치 생산 시 더욱 그렇습니다. 주어진 높이의 빈은 포함된 부품 수와 관계없이 거의 같은 시간이 소요됩니다. 레이저 스캐닝은 매우 빠르게 이루어지므로, 실제 총 공정 시간을 결정하는 것은 리코팅 단계입니다. 머신은 부품 수와 상관없이 동일한 레이어 수를 순환해야 합니다. 빈 패킹은 소량 주문의 리드 타임에 영향을 줄 수 있는데, 운영자가 빈이 채워질 때까지 출력을 대기하기 때문입니다.
층간 접착력
SLS 3D 프린팅의 층간 결합 강도는 우수합니다. 즉, SLS 출력 부품은 거의 등방성 기계적 특성을 가집니다.
가장 일반적으로 사용되는 표준 폴리아미드 분말(PA 12 또는 나일론 12)로 출력한 SLS 시편의 기계적 특성은 아래 표와 같이 벌크 나일론의 특성과 비교됩니다.
| X-Y 방향 | Z 방향 | 벌크 PA12 |
|---|
| 인장 강도 | 48 MPa | 42 MPa | 35~55 MPa |
| 인장 탄성률 | 1650 MPa | 1650 MPa | 1270~2600 MPa |
| 파단 신율 | 18% | 4% | 120~300% |
SLS 부품은 벌크 소재와 비교해 우수한 인장 강도와 탄성률을 보이지만, 최종 부품의 내부 기공률로 인해 파단 신율이 훨씬 낮아 더 취성적입니다.
수축 및 변형
SLS 부품은 수축과 변형에 취약합니다. 새로 소결된 층이 냉각되면서 치수가 감소하고 내부 응력이 축적되어 하부 층을 위로 당깁니다.
SLS에서 3~3.5%의 수축은 일반적인 현상입니다. 머신 운영자는 빌드 준비 단계에서 이를 고려해 설계 치수를 조정합니다.
넓은 평평한 면이 변형되기 가장 쉽습니다. 부품을 빌드 플랫폼에서 수직으로 배치해 어느 정도 완화할 수 있지만, 최선의 방법은 평평한 영역의 두께를 최소화하고 설계에 컷아웃을 도입해 부피를 줄이는 것입니다. 이 전략은 소재 사용량을 줄여 전체 부품 비용도 절감합니다.
과소결
과소결은 복사열이 형상 주변의 소결되지 않은 분말을 융합시킬 때 발생합니다. 이로 인해 슬롯과 홀 같은 작은 형상의 디테일이 손실될 수 있습니다. 경험상 0.8mm 이상의 슬롯과 2mm 이상의 직경 홀은 과소결 우려 없이 SLS로 출력 가능합니다. SLS 3D 프린팅을 위한 부품 설계 가이드에서 더 많은 DFM 팁을 확인하세요.
분말 제거
SLS는 서포트 소재가 필요 없으므로 중공 섹션이 있는 부품을 쉽고 정확하게 출력할 수 있습니다.
중공 섹션은 소재 사용량을 줄여 부품의 무게와 비용을 절감합니다. 내부 섹션에서 소결되지 않은 분말을 제거하기 위해 탈출 홀(escape holes)이 필요합니다. 최소 직경 5mm의 탈출 홀을 최소 2개 이상 설계에 추가할 것을 권장합니다.
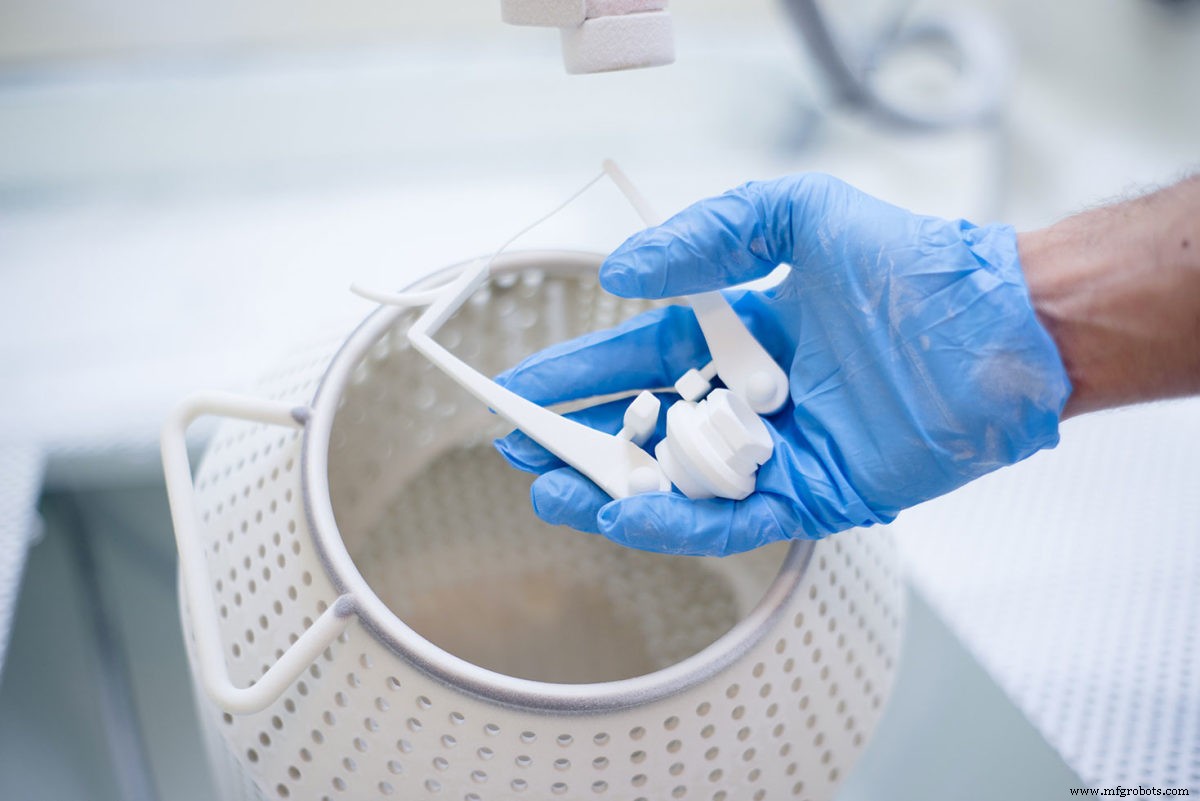
높은 강성이 요구된다면 부품을 완전히 솔리드하게 출력해야 합니다. 대안으로 탈출 홀 없이 중공 설계하여 내부에 분말이 단단히 갇히게 할 수 있습니다. 이렇게 하면 빌드 시간 증가 없이 부품의 질량을 늘리고 기계적 하중에 대한 추가 지지력을 제공할 수 있습니다. 중공 내부에 내부 허니컴 격자 구조(FDM의 인필 패턴과 유사)를 추가하면 강성을 더욱 높일 수 있습니다. 이런 방식으로 중공화하면 변형도 줄일 수 있습니다.
SLS 3D 프린팅의 특성은 무엇인가요?
SLS의 주요 특성은 아래 표에 요약되어 있습니다:
| 선택적 레이저 소결 (SLS) |
|---|
| 소재 | 열가소성 수지 (주로 나일론) |
| 치수 정밀도 | ±0.3% (하한 ±0.3mm) |
| 일반적 빌드 크기 | 300 x 300 x 300mm (최대 750 x 550 x 550mm) |
| 일반적 레이어 두께 | 100~120µm |
| 서포트 | 불필요 |
SLS 프린팅에 사용되는 소재는 무엇인가요?
가장 널리 쓰이는 SLS 소재는 폴리아미드 12(PA 12)로, 나일론 12로도 불립니다. PA 12 분말의 킬로그램당 가격은 약 50~60달러입니다. PA 11, PEEK 같은 다른 엔지니어링 플라스틱도 사용 가능하지만 상대적으로 덜 쓰입니다.
폴리아미드 분말은 다양한 첨가제로 충전하여 SLS 부품의 기계적, 열적 특성을 개선할 수 있습니다. 첨가제로는 탄소 섬유, 유리 섬유, 알루미늄 등이 있습니다. 첨가제가 포함된 소재는 일반적으로 더 취성적이고 높은 이방성 거동을 보일 수 있습니다.
| 소재 | 특성 |
|---|
| 폴리아미드 12 (PA 12) | + 우수한 기계적 특성
+ 우수한 내화학성
- 무광, 거친 표면 |
| 폴리아미드 11 (PA 11) | + 완전한 등방성 거동
+ 높은 탄성 |
| 알루미늄 충전 나일론 (Alumide) | + 금속적 외관
+ 높은 강성 |
| 유리 충전 나일론 (PA-GF) | + 높은 강성
+ 높은 내마모성 & 내열성
- 이방성 거동 |
| 탄소 섬유 충전 나일론 (PA-FR) | + 탁월한 강성
+ 높은 중량 대비 강도비
- 높은 이방성 |
SLS 후가공 옵션에는 무엇이 있나요?
SLS 3D 프린팅은 분말감 있고 거친 표면 마감을 생성하며 쉽게 오염될 수 있습니다. 미디어 폴리싱, 염색, 스프레이 도장, 래커링 등 다양한 후가공 방법으로 SLS 출력 부품의 외관을 매우 높은 수준으로 개선할 수 있습니다. 방수 코팅이나 금속 도금을 적용해 기능성도 향상시킬 수 있습니다. 자세한 내용은 SLS 부품 후가공 종합 가이드를 참고하세요.
SLS 3D 프린팅의 장점
- SLS 부품은 우수한 등방성 기계적 특성을 가져 기능성 부품과 시제품에 이상적입니다.
- 서포트가 필요 없어 복잡한 지오메트리 설계도 쉽게 제작 가능합니다.
- SLS의 제조 역량은 소~중량 배치 생산에 탁월합니다.
- 남은 소결되지 않은 분말은 모두 회수해 재사용할 수 있습니다.
SLS 3D 프린팅의 단점
- 현재 산업용 SLS 시스템만 널리 보급되어 있어 FDM, SLA 등 다른 3D 프린팅 기술보다 리드 타임이 깁니다.
- SLS 부품은 거친 표면 마감과 내부 기공률을 가지며, 매끄러운 표면이나 방수가 필요하면 후가공이 필요합니다.
- 넓은 평평한 면과 작은 홀은 변형과 과소결에 취약해 SLS로 정확하게 출력하기 어렵습니다.
SLS 모범 사례
SLS 3D 프린팅이 귀하의 부품이나 프로젝트에 적합한가요? 다음은 경험적 기준입니다:
- SLS는 다양한 엔지니어링 플라스틱으로 기능성 부품을 제작할 수 있습니다. 가장 흔히는 나일론(PA12)입니다.
- 일반적인 SLS 시스템의 빌드 볼륨은 300 x 300 x 300mm입니다.
- SLS 부품은 우수한 기계적 특성과 등방성 거동을 보입니다. 특수 요구사항이 있는 부품에는 첨가제 충전 PA 분말을 사용할 수 있습니다.



