최적의 SLS 3D 프린팅: 공작물 포지셔닝 전문가 팁
공작물 올바른 포지셔닝은 생산 공정 성공에 필수적입니다. 가장 중요한 고려사항:
- 열 집적 피하고 적절히 발산 가능해야 함: 이를 위해 완전히 겹치는 레이어들이 서로 위에 쌓이는 출력 피해야. 그래서 부품들을 보통 플랫폼에 대해 비스듬히 배치. 또한 반개방 볼륨은 개구부가 위쪽 향하도록 해야 함.
- 큰 평면은 워핑 발생: 과도하게 큰 상호연결 표면 가진 레이어 피해야. 일반적으로 단일 레이어에서 12cm² 초과 표면이나 한 축 기준 6cm 초과 표면 출력 권장하지 않음.
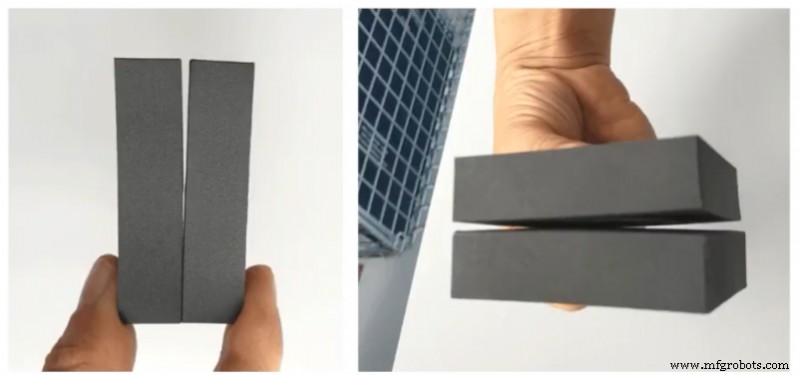
이미지 1: 잘못된 포지셔닝으로 워핑 발생한 부품 예시. 출처: 자체 제작.
- 레이어들은 균질해야 함: 각 레이어 출력 면적 비슷해야 하며, 레이어 간 급격한 변화 피해야 함. 균질성 부족은 부품에 자국과 미관상 결함 유발.
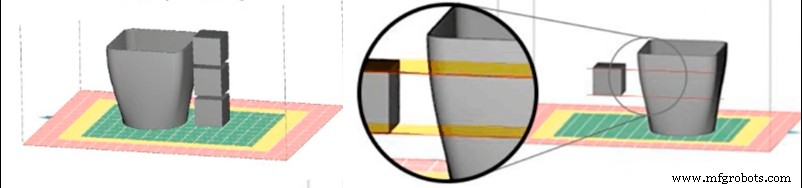
이미지 2: 균질한(좌) vs 불균질한(우) 생산 포지셔닝. 출처: Sinterit
- 큰 고체 볼륨은 높은 실패 위험: 열 집적 피하려 레이어 이동 불가능한 대형 부품은 중공으로 만들거나 채우기 패턴으로 출력.
포지셔닝 팁
- 평면: 변형이나 열 축적 방지 위해 모든 축 기준 45°로 배치 권장
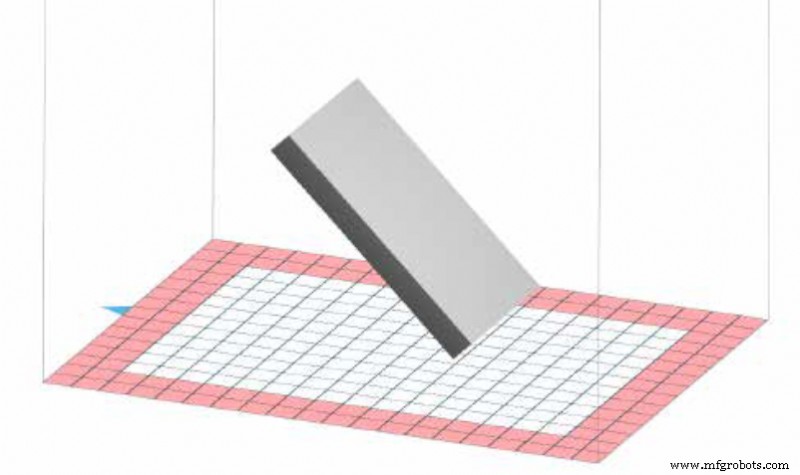
이미지 3: 큰 평면 가진 공작물 올바른 포지셔닝 예시. 출처: Sinterit
- 고체 블록: 평면과 마찬가지로 모든 축 45° 배치. 예외는 벽 두께 얇은 중공 프리즘: 최적 배치는 수직, 측면에서 열 발산 가능. 대형 프리즘 경우 부품 중공화 권장.
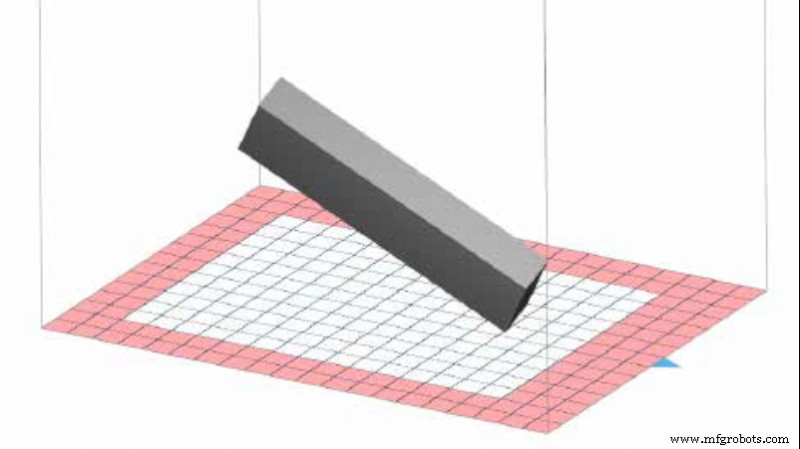
이미지 4: 프리즘 올바른 포지셔닝 예시. 출처: Sinterit
- 반개방 볼륨 또는 박스: 위 규칙 따르되, 개구부 항상 위쪽 향하도록.
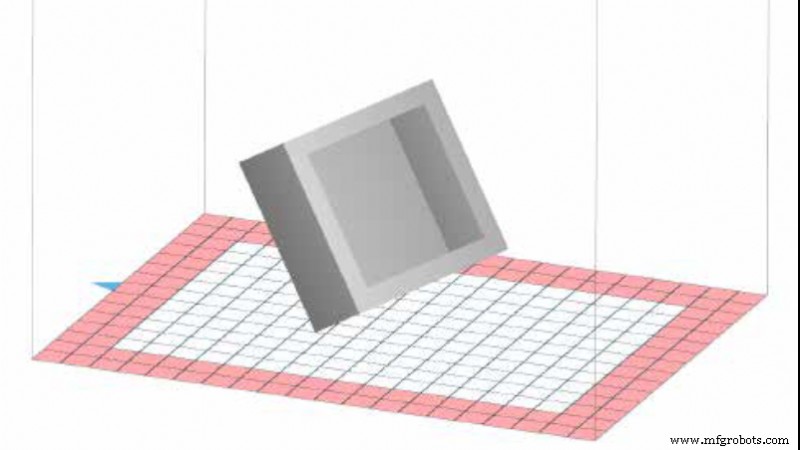
이미지 5: 박스 올바른 포지셔닝 예시. 출처: Sinterit
- 매끄러운 표면과 날카로운 에지 가진 디테일: 구나 둥근 요소 등 매끄러운 표면/디테일은 품질 위해 아래쪽 향하게, 날카로운 에지 필요한 디테일은 위쪽 향하게. 일반적으로 아래쪽 면은 부드러운 디테일, 위쪽 면은 날카로운 디테일 표현.
- 개구부, 채널, 구멍: 가능하면 Z축 평행하게 배치해 최고 품질 확보.
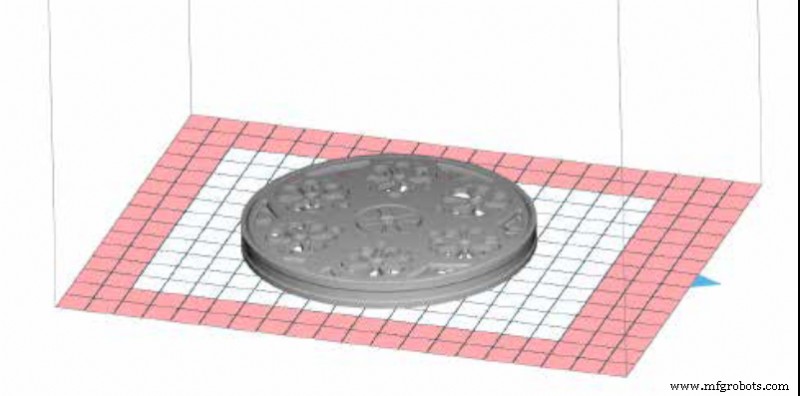
이미지 6: 구멍과 채널 가진 부품 올바른 포지셔닝 예시. 출처: Sinterit
- 가동 부품: SLS 3D 프린팅에서 최대 정밀도는 항상 XY 평면에서 얻으므로, 가능하면 항상 이 방향으로 배치.
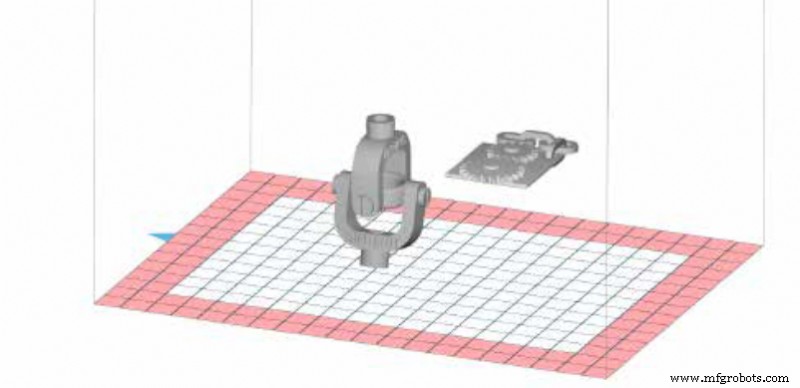
이미지 7: 가동 부품 올바른 포지셔닝 예시. 출처: Sinterit
이 팁들은 실패 위험 감소에 도움되지만 일반적인 상황 기준. 또한 단일 올바른 포지셔닝은 없으며, 저위험 포지셔닝 중에서도 품질 더 좋은 것, 출력 시간 더 짧은 것 있음. 그래서 부품 포지셔닝 시 경험에서 비롯한 많은 요소들 고려해야 함.
이 가이드는 일반적인 개념을 다루며 특정 브랜드나 모델에 초점 두지 않습니다. 제조사나 모델 간 보정/조정 절차 중요 차이 있을 수 있으므로 이 가이드 읽기 전 제조사 매뉴얼 참조 권장.



