궁극의 3D 프린팅 용어 사전: 핵심 용어 총정리
3D 프린팅 용어는 끝이 없습니다. 자주 쓰이는 용어가 있는가 하면, 생소한 용어도 많아 글을 읽다 보면 용어의 바다에서 길을 잃기 십상입니다. 그래서 3D 프린팅 관련 모든 용어를 망라한 '궁극의 용어 사전'을 만들기로 했습니다.
이 글에서는 모든 3D 프린팅 용어를 한눈에 파악할 수 있도록 정리해 드립니다.
필라멘트 종류
ASA (아크릴로니트릴 스티렌 아크릴레이트)
ASA는 ABS의 대안으로 개발된 필라멘트로, 내후성이 뛰어나고 워핑(변형)이 적습니다. 자외선에 강하며 강성과 내충격성 등 기계적 물성이 우수해 주로 옥외용으로 쓰입니다. 출력 시 유독 가스가 발생하므로 반드시 환기가 잘 되는 곳에서 작업해야 합니다.
ABS (아크릴로니트릴 부타디엔 스티렌)
가장 오래되고 대중적인 필라멘트 중 하나입니다. 저렴하면서 내열성과 내구성이 좋습니다. 하지만 워핑이 심해 히팅 베드나 챔버가 필수입니다. 출력 시 발생하는 연기를 피하려면 환기가 잘 되는 곳에서 사용하세요.
PETG (폴리에틸렌 테레프탈레이트 글리콜)
반강성 필라멘트로 출력물 표면이 매끄럽고 광택이 납니다. PLA와 ABS의 장점을 고루 갖춰 내구성과 사용 편의성 면에서 중간 지점에 있습니다. PLA보다 유연하고 튼튼하며 ABS보다 출력하기 쉽습니다. 단, 흡습성이 강해 건조하고 서늘한 곳에 보관해야 합니다.
PLA (폴리락트산)
가장 널리 쓰이는 필라멘트입니다. 낮은 온도에서 녹고 워핑이 거의 없어 초보자에게 적합합니다. 하지만 내열성이 낮고 햇빛에 노출되면 변형되므로 옥외용으로는 부적합합니다.
나일론
강도, 내구성, 유연성이 모두 뛰어납니다. 고온 출력과 히팅 베드가 필요하며, 일부 프린터는 업그레이드해야 사용할 수 있습니다. 흡습성이 매우 강해 밀폐 용기에 보관하지 않으면 출력 결함이 생깁니다.
HIPS (고충격 폴리스티렌)
주로 ABS와 함께 듀얼 익스트루더 프린터에서 수용성 서포트 재료로 쓰입니다. 리모넨에 녹아 ABS만 남기 때문에 서포트 자국이 남지 않습니다. 단독 필라멘트로도 사용 가능하며 PLA보다 강하고 ABS보다 워핑이 적습니다.
PVA (폴리비닐 알코올)
복잡한 출력의 서포트용으로 듀얼 익스트루더 프린터에서 쓰입니다. 따뜻한 물에 녹아 다양한 필라멘트와 조합 가능합니다. HIPS가 ABS만 지원하는 것과 대조적입니다. 습기에 매우 민감해 밀폐 용기 보관이 필수입니다.
플렉시블 필라멘트 (TPE, TPU, TPC)
고무 같은 탄성으로 잘 구부러지고 늘어나도 끊어지지 않습니다. 내충격성이 높고 부드럽습니다. 보우덴 익스트루더는 필라멘트가 PTFE 튜브에 달라붙어 손상시킬 수 있어 출력에 어려움이 있을 수 있습니다.
카본 파이버 필라멘트
기존 필라멘트에 탄소 섬유를 섞어 강도와 강성을 높인 복합 재료입니다. 가볍고 튼튼해 구조물 제작에 적합합니다. 마모성이 강해 브라스 노즐을 빠르게 손상시키므로 경화 강철 노즐 사용을 권장합니다.
폴리프로필렌 (PP)
질기고 내구성이 강하며 내열성이 우수하고 표면 마감이 매끄럽습니다. 하지만 워핑이 심하고 층간 접착력이 낮아 출력 난이도가 매우 높습니다.
폴리카보네이트 (PC)
가장 강한 필라멘트 중 하나로 강도, 내구성, 유연성을 모두 갖췄습니다. 내열성과 내충격성도 뛰어나 열악한 환경에 적합합니다. 일반 소비자용 프린터는 핫엔드 업그레이드가 필요하며, 흡습성이 있어 건조 보관해야 합니다.
전도성 필라멘트
전기를 통하는 필라멘트로 저전압 회로 제작에 쓰입니다. 주로 PLA나 ABS를 베이스 재료로 하며, 제조사마다 저항값이 다릅니다.
자석 필라멘트
PLA나 ABS에 철분말을 섞어 자석에 붙는 성질을 부여했습니다. 마모성이 있어 경화 강철 노즐이 필요합니다.
우드 필라멘트
PLA에 목재 섬유를 섞어 나무 같은 질감과 향을 냅니다. 일반 PLA보다 약하고 유연성이 떨어지며, 노즐 마모를 유발할 수 있습니다.
재료 물성 용어
유리 전이 온도 (Glass Transition Temperature, Tg)
물질이 단단한 고체 상태에서 부드럽고 끈적한 상태로 변하는 온도입니다. Tg가 낮은 PLA는 낮은 온도에서 가공이 쉽고, Tg가 높은 소재는 변형에 강해 거친 환경에서도 견딥니다. 단위는 ℃ 또는 ℉입니다.
인장 강도 (Tensile Strength)
물질이 끊어지기 전까지 견딜 수 있는 응력입니다. 강도와 내구성이 중요한 부품에는 폴리카보네이트 같은 고인장 강도 필라멘트를 쓰세요. 단위는 보통 파스칼(Pa)입니다.
전도도 (Conductivity)
열이나 전기를 전달하는 능력입니다. 단위는 지멘스/미터(S/m)입니다.
탄성 (Elasticity)
외력을 받아 변형되었다가 외력이 사라지면 원래 모양으로 돌아오는 성질입니다.
피로 강도 (Fatigue Strength)
반복적인 인장-압축 사이클에서 끊어지지 않고 견딜 수 있는 응력입니다. 사이클 횟수로 표현합니다.
점도 (Viscosity)
유체가 흐르는 데 저항하는 정도입니다. 물은 꿀보다 점도가 낮습니다. 단위는 주로 센티푸아즈(cP, 1 mPa·s와 동일)입니다.
흡습성 (Hygroscopicity)
주변 환경의 수분을 흡수하는 성질입니다. 수분을 흡수하면 물리적으로 변해 물성이 바뀝니다. 건조 상태와 습윤 상태의 부피 차이로 측정합니다.
3D 프린터 부품
컨트롤러 보드 (메인보드)
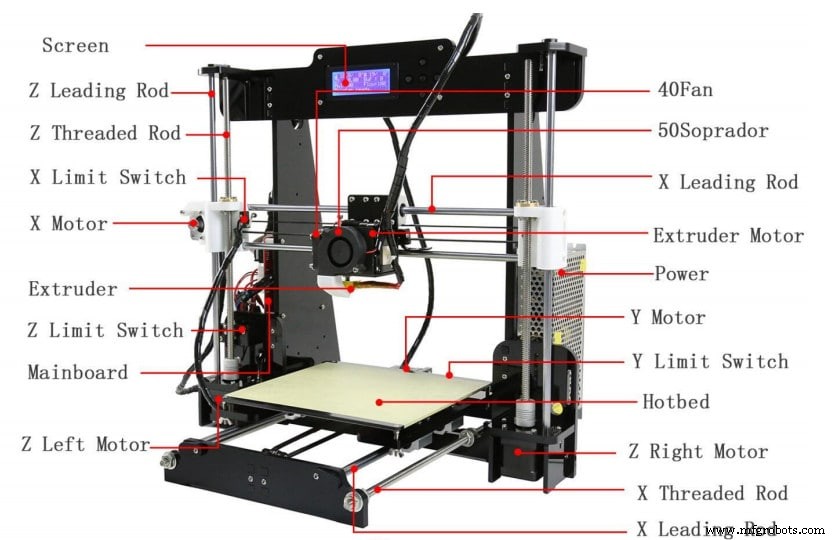
프린터의 '두뇌'에 해당합니다. 모든 전자 제어를 담당하며, 슬라이서에서 받은 G코드를 모터와 히터 제어 신호로 변환합니다.
익스트루더 (압출기)
필라멘트를 이송·가공해 층층이 쌓아 올리는 장치입니다. 콜드 엔드(급부부)와 핫엔드(용융부)로 구성됩니다.
콜드 엔드 (Cold End)
필라멘트가 공급되는 부분으로, 드라이브 기어가 필라멘트를 잡아 핫엔드로 밀어 넣습니다. 다이렉트 드라이브 방식이면 핫엔드 바로 위에, 보우덴 방식이면 프레임에 장착됩니다.
핫엔드 (Hot End)
필라멘트가 녹아 노즐을 통해 베드로 토출되는 부분입니다. 필라멘트는 내열 튜브를 거쳐 히터 블록에서 녹은 뒤 노즐로 나옵니다.
노즐 (Nozzle)
히터 블록에 나사로 고정되며 필라멘트가 베드에 닿기 직전 마지막 관문입니다. 직경과 재질이 다양한데, 0.4mm 브라스 노즐이 가장 흔합니다. 마모성 필라멘트(카본, 금속 등) 출력 시 브라스 노즐은 금방 닳으니 경화 노즐을 쓰세요.
보우덴 튜브 (Bowden Tube)
보우덴 방식에서 프레임에 장착된 드라이브 기어부터 핫엔드까지 필라멘트를 이송하는 튜브입니다. 주로 내열성 좋은 PTFE 재질입니다.
히터 블록 (Heater Block)
핫엔드 구성품으로 열전도체 역할을 합니다. 히터 카트리지가 블록을 데우면 열이 노즐로 전달돼 필라멘트를 녹입니다. 주로 알루미늄으로 만듭니다.
히터 카트리지 (Heater Cartridge)
전류로 열을 발생시키는 발열체입니다. 히터 블록에 삽입돼 블록과 노즐을 가열합니다.
서미스터 (Thermistor)
히터 블록에 장착돼 현재 온도를 컨트롤러에 알려줍니다. 필라멘트별 적정 출력 온도가 다르므로 필수 부품입니다.
쿨링 팬 (Coolong Fan / Heat Sink Fan)
핫엔드 상단(히트싱크)에 달려 열이 위로 올라가지 않게 식혀줍니다. 없으면 필라멘트가 핫엔드 진입 전에 녹아 막힘(클로깅) 원인이 됩니다.
레이어 팬 (Layer Fan / Part Cooling Fan)
노즐 근처에서 출력된 필라멘트를 식혀 빠르게 굳게 합니다. 변형 방지와 디테일 향상에 중요합니다.
엔드스톱 (Endstop)
X, Y, Z축 이동 한계를 알려줘 프린터가 이탈·충돌하지 않게 합니다. 기계식 스위치가 흔하고 광학식, 자기식도 있습니다.
프린트 베드 (Print Bed / Build Plate)
출력물이 붙는 바닥면입니다. 평탄해야 첫 레이어가 고르게 붙습니다. 재질에 따라 접착제(글루스틱, 헤어스프레이 등)가 필요할 수 있습니다. 유리 베드가 가장 일반적입니다.
X, Y, Z축 모터 (Axis Motors)
노즐(또는 베드)을 3축으로 이동시킵니다. 정밀한 움직임이 출력 품질과 속도를 좌우합니다.
트러블슈팅 용어
워핑 (Warping)
출력 중 모서리가 베드에서 들뜨는 현상입니다. 필라멘트가 식으며 수축할 때 불균일하게 식으면 발생합니다. 베드 접착력을 높이고, 워핑 취약 소재는 히팅 베드를 쓰면 예방할 수 있습니다.
히트 크립 (Heat Creep)
핫엔드 위쪽으로 열이 새어 나와 필라멘트가 제때 녹지 않은 상태에서 물러지는 현상입니다. 익스트루더 고장과 클로깅을 유발합니다. 출력 온도를 낮추고 쿨링 팬을 정상 작동시키면 완화됩니다.
브리징 (Bridging)
두 기둥 사이를 필라멘트로 공중에서 잇는 것입니다. 브리징 실패 시 레이어 팬 속도를 높이고, 출력 온도와 속도를 낮춰보세요.
치수 정밀도 (Dimensional Accuracy)
출력물 크기가 설계와 다른 현상입니다. 원인이 다양하므로 먼저 테스트 큐브를 출력해 프린터 정밀도를 확인하세요. ABS는 식으며 최대 8% 수축할 수 있습니다.
고스팅/링잉 (Ghosting/Ringing)
표면에 원치 않는 잔물결이나 그림자 무늬가 생기는 현상입니다. 급격한 속도/방향 변화로 인한 진동이 원인입니다. 출력 속도를 줄이고 가속도·저크 설정을 낮추면 개선됩니다.
과압출 (Over-Extrusion)
소프트웨어 계산량보다 많은 필라멘토가 토출되는 것입니다. 출력 품질 저하와 망가진 결과물을 만듭니다. 출력 온도 낮추기, 압출 배율(Flow) 낮추기, 슬라이서 필라멘트 직경 설정 확인으로 해결합니다.
부족압출 (Under-Extrusion)
계산량보다 적게 토출돼 레이어가 얇거나 구멍·틈이 생깁니다. 필라멘트 직경 설정 확인, 출력 온도와 압출 배율 높이기로 해결합니다.
베드 접착 (Bed Adhesion)
베드에 필라멘트가 얼마나 잘 붙느냐입니다. 접착 불량은 워핑 등 여러 문제의 원인입니다. 베드 레벨링과 청결 유지, 글루스틱·헤어스프레이 활용으로 개선합니다.
층 분리 (Layer Separation / Delamination)
층간 결합이 약해 층 사이가 벌어지는 현상입니다. 층 사이 간격으로 쉽게 확인 가능합니다. 원인과 해결책은 별도 글을 참고하세요.
노즐 막힘 (Clogged Extruder)
노즐 내부에 이물질이 끼어 필라멘토가 안 나옵니다. 적정 출력 온도 유지, 필라멘트 청결, 노즐-베드 간격 확보로 예방합니다.
틈새 (Gaps)
첫 레이어, 탑 레이어, 층 사이 등에서 선과 선 사이가 비는 현상입니다. 발생 위치에 따라 해결법이 다릅니다.
블롭과 지트 (Blobs and Zits)
외벽 마무리 지점에서 작은 덩어리가 생기는 현상입니다. 슬라이서의 리트랙션과 코스팅 설정 최적화로 방지합니다.
약한 인필 (Weak Infill)
내부 채움 구조가 약해 쉽게 부서집니다. 강한 인필 패턴 사용, 출력 속도 낮추기, 인필 비율 높이기로 해결합니다.
스트링잉 (Stringing)
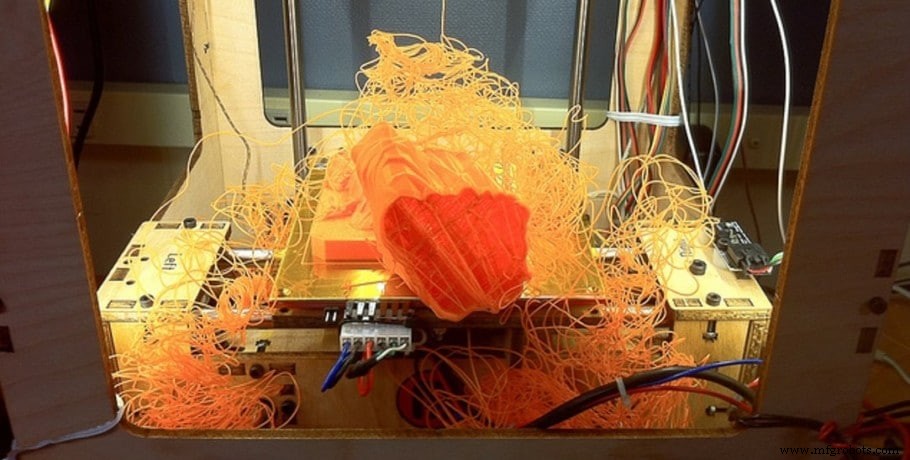
노즐이 이동 중 필라멘토가 흘러나와 거미줄 같은 실이 생기는 현상입니다. 출력 온도 낮추기, 리트랙션 설정 확인으로 해결합니다.
층 밀림 (Layer Shifting)
레이어가 제 위치에서 벗어나 어긋나는 현상입니다. 과도한 속도, 기계·전기적 문제가 원인입니다.
과열 (Overheating)
필라멘토가 너무 뜨거운 상태로 나와 식기 전에 형태가 무너지는 것입니다. 적정 온도와 레이어 팬으로 해결합니다.
코끼리 발 (Elephant's Foot)
첫 레이어가 위쪽보다 넓게 퍼지는 현상입니다. 상부 무게로 첫 레이어가 식기 전에 눌려서 생깁니다. 베드 레벨링, 베드 온도 낮추기, 래프트 추가로 해결합니다.
3D 프린팅 기술 방식
광경화성 수지 적층 조형 (SLA, Stereolithography)
레이저로 광경화성 수지를 층층이 경화시키는 방식입니다. 디테일, 치수 공차, 표면 마감이 매우 우수해 가장 정밀한 방식 중 하나입니다. 단점은 속도가 느리고, 레진이 부서지기 쉬우며, 장비·재료비가 비쌉니다. 강도 확보를 위해 후경화(UV 큐어링)가 권장됩니다.
디지털 라이트 프로세싱 (DLP, Digital Light Processing)
프로젝터 빛으로 한 층 전체를 한 번에 경화시킵니다. SLA보다 빠르며, DMD(디지털 마이크로미러 장치)로 빛을 제어해 층 패턴을 만듭니다.
용융 적층 모델링 (FDM, Fused Deposition Modeling)
가장 대중적인 적층 가공 방식입니다. 열가소성 필라멘토를 유리 전이 온도 이상으로 녹여 베드에 층층이 쌓습니다. 장비와 재료가 저렴하고 다양한 소재를 쓸 수 있습니다.
선택적 레이저 소결 (SLS, Selective Laser Sintering)
고분자 분말에 레이저를 쏴 소결시키는 방식입니다. 롤러로 분말을 얇게 펴고 레이저로 융합하며, 베드가 내려가며 반복합니다. 분말 자체가 서포트 역할을 해 별도 서포트가 필요 없습니다. 출력 후 미소결 분말을 털어내야 합니다.
선택적 레이저 용융 (SLM, Selective Laser Melting)
금속 분말을 레이저로 완전히 녹여 융합합니다. SLS와 과정은 비슷하지만 금속이라 무거워 오버행에는 서포트가 필요합니다.
전자빔 용융 (EBM, Electron Beam Melting)
진공 챔버에서 고에너지 전자빔으로 금속 분말을 녹여 적층합니다. 매우 빠르고 복잡하고 내구성 강한 부품 제작이 가능합니다. 장비와 재료가 고가라 고부가가치 산업에서 주로 씁니다.
적층 객체 제조 (LOM, Laminated Object Manufacturing)
종이, 플라스틱, 금속 시트를 열과 압력으로 접착하고 레이저로 형상을 잘라 쌓는 방식입니다. 속도가 빠릅니다.
3D 프린팅 소프트웨어
주요 3D CAD 소프트웨어
블렌더 (Blender)
무료 오픈소스로 3D 파이프라인 전체를 지원합니다. 예술적 디자인, 생물적 형태 표현에 강하며 차원 정밀도보다 자연스러운 외관이 중요할 때 적합합니다. 파이썬 API로 기능 확장이 가능합니다.
지브러시 (ZBrush)
디지털 조각의 표준입니다. 방대한 조각 브러시와 초고폴리곤 처리로 극사실적 디테일 구현이 가능합니다. 유료 구독제입니다.
스케치업 (SketchUp)
브라우저 기반 CAD로 무료/유료 버전이 있습니다. 초보자 친화적이며 건축·인테리어 설계에 강점이 있습니다.
퓨전 360 (Fusion 360)
클라우드 기반 제품 설계·제조용 CAD입니다. 정밀 모델링에 최적화돼 공차와 각도가 중요한 기능성 출력에 적합합니다. 개인용은 무료, 상업용은 유료입니다.
프리캐드 (FreeCAD)
무료 오픈소스 파라메트릭 모델러입니다. 기계 부품, 정밀 교체 부품 등 기술적 설계에 적합합니다. 유기적 형태 모델링에는 부적합합니다.
솔리드웍스 (SolidWorks)
엔지니어링 분야 업계 표준 CAD입니다. 파라메트릭 설계에 특화돼 기계 장치·어셈블리 설계에 쓰입니다. 유료 라이선스입니다.
팅커캐드 (Tinkercad)
브라우저 기반 무료 3D 디자인 툴입니다. 아이들도 쉽게 배울 수 있을 만큼 직관적입니다. 기본 도형 카탈로그로 조합해 모델링합니다.
주요 슬라이서 소프트웨어
큐라 (Cura)
가장 인기 있는 무료 오픈소스 슬라이서입니다. 초보자용 추천 프리셋과 직관적 UI, 전문가용 400+ 고급 설정을 모두 제공합니다.
심플리파이3D (Simplify3D)
유료 슬라이서로 전문가·상업용으로 쓰입니다. 다중 프로세스 지원(동일 모델 내 다른 레이어 높이 등), 대용량 파일 빠른 처리, 강력한 커스터마이징이 강점입니다.
키스슬라이서 (KISSlicer)
무료/유료 버전이 있습니다. 무료 버전으로도 충분하지만 듀얼 익스트루전 등 고급 기능은 프로 버전에 있습니다. 사용하기 쉽으면서 고급 기능도 갖췄습니다.
슬라이서 (Slic3r)
무료 오픈소스로 전문가용입니다. 설정과 실험적 기능이 매우 많아 숙련자에게 적합합니다. FDM뿐 아니라 SLA 출력도 지원합니다.
옥토프린트 (OctoPrint)
무료 오픈소스 원격 프린터 제어 앱입니다. 라즈베리파이 등 WiFi 기기를 프린터에 연결해 브라우저나 모바일로 완전 제어 가능합니다. 큐라엔진을 내장해 STL 슬라이싱도 가능합니다.
프루사슬라이서 (PrusaSlicer)
Slic3r 기반 무료 오픈소스입니다. 초급/중급/고급 3단계 모드와 깔끔한 UI로 사용성이 뛰어납니다. FDM과 레진 프린터 모두 지원합니다.
파일 포맷
STL
3D 프린팅에서 가장 널리 쓰이는 포맷입니다. 3D 모델을 삼각형 메쉬로 저장합니다. 대부분의 프린터는 STL을 직접 읽지 못해 G코드로 변환해 출력합니다. 표면 기하 정보만 담고 색상, 텍스처, 기하 안정성 검증 정보는 없어 에러가 날 수 있습니다.
G-code
3D 프린터와 CNC 기계가 읽는 제어 명령어입니다. 압출 이동, 온도, 팬, 속도 등 출력 순서대로 모든 명령이 들어 있습니다.
OBJ
STL 다음으로 많이 쓰입니다. 표면 기하, 색상, 텍스처를 저장할 수 있고 다양한 폴리곤을 써 더 매끄러운 표면 표현이 가능합니다.
AMF
STL을 대체하려 만든 포맷입니다. 표면 기하, 색상, 재료, 방향 등을 네이티브 지원하고 더 빠릅니다. 하지만 업계에서 범용적으로 지원되지는 않습니다.
3MF
적층 가공용 오픈소스 포맷으로 업계에서 인기를 얻고 있습니다. 높은 정밀도와 함께 슬라이서 설정 등 제조 데이터까지 저장 가능합니다. 보통 에러 없이 바로 출력 가능합니다.
VRML과 X3D
웹상에서 3D 인터랙티브 객체를 표현하는 표준 포맷입니다. 기하, 색상, 텍스처 지정이 가능하며 일부 슬라이서에서 직접 읽힙니다.
DWG
캐드 프로젝트 모든 데이터를 담은 독점 바이너리 포맷입니다. 여러 CAD 소프트웨어의 네이티브 포맷으로 엔지니어, 설계자, 건축가가 주로 씁니다.
F3D
퓨전 360의 네이티브 로컬 저장 포맷으로 모델, 디자인, 에셋을 저장합니다.
DXF
오토데스크가 만든 CAD 데이터 교환 포맷으로 오토캐드와 타 소프트웨어 간 호환을 위해 개발됐습니다.
STEP
모든 CAD 프로그램 간 호환용 오픈소스 포맷입니다. NURBS 등 수학적 3D 기하 표현으로 정밀한 형상 기술이 가능합니다.
SAT
표준 텍스트 파일로 3D 기하 데이터를 저장합니다. 많은 CAD 소프트웨어가 지원해 호환용으로 쓰이며 Spatial의 ACIS 솔리드 모델링 포맷입니다.
X3G
메이커봇이 개발한 툴패스 포맷으로 G코드를 단순화해 메이커봇 프린터가 다루기 쉽게 만들었습니다.
추천 제품 섹션 확인하기
어떤 프린터, 필라멘트, 업그레이드를 살지 고민하는 시간을 줄여드리고자 추천 제품 섹션을 마련했습니다. 초보자부터 전문가까지 두루 추천할 만한 프린터 몇 종과, 직접 테스트해 검증한 필라멘트·업그레이드 부품을 엄선했습니다. 어떤 걸 고르셔도 제 성능을 발휘할 것입니다.



