큐라(Cura) ABS 출력 설정 & 프로파일: 모든 3D 프린터에 최적화
ABS(아크릴로니트릴 부타디엔 스티렌)는 물리적 특성이 우수하고 비용이 저렴해 널리 사용되는 폴리머입니다. 하지만 소비자용 필라멘트 중 출력하기 가장 까다로운 소재 중 하나이기도 합니다. 뒤틀림(Warping)과 층간 박리(Delamination) 현상이 빈번하게 발생하기 때문입니다. 초기 DIY 프린터 시절에는 주력 소재였으나, 현재는 더 우수한 대안 소재들로 대체되는 추세입니다.
밀폐형 프린터에서 성공 확률이 높지만, 적절한 설정만 갖춘다면 대부분의 프린터에서도 ABS 출력이 가능합니다. 익스트루더 온도는 230°C~250°C, 베드 온도는 100°C로 설정하세요. 파트 쿨링 팬은 완전히 끄는 것이 좋으며, 브림(Brim) 사용을 권장합니다. PEI 시트나 코팅 유리 베드를 사용하면 베드 접착력을 크게 높일 수 있습니다.
더 나은 결과를 원한다면 ABS의 변형 소재인 ASA(아크릴로니트릴 스티렌 아크릴레이트) 사용을 추천합니다. ASA는 뒤틀림과 박리 경향이 적고, 연기 및 미세 입자 배출도 적으면서 ABS의 장점은 그대로 유지합니다.
ABS의 주요 문제점
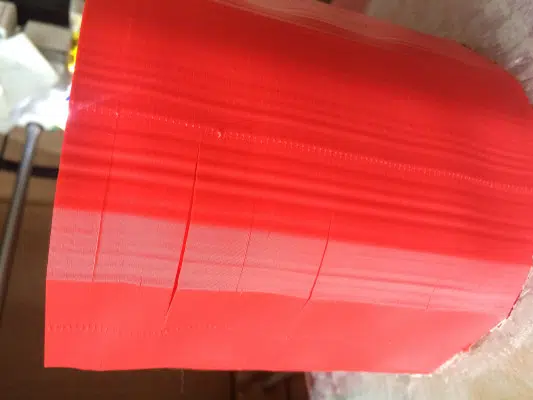
ABS로 출력해 본 사람이라면 뒤틀림과 층간 박리 중 최소 하나는 겪어봤을 것입니다. ABS는 용융 상태에서 눈에 띄게 팽창했다가 굳으면서 다시 수축합니다. 이 현상으로 출력물 내부에 장력이 생겨 위로 휘거나 층 경계선을 따라 갈라지게 됩니다.
밀폐형 챔버와 우수한 베드 접착력으로 뒤틀림과 박리를 해결할 수 있습니다.
출력 중 발생하는 연기, 냄새, 미세 입자 문제도 있습니다. ABS는 반드시 환기가 잘 되는 장소에서 출력하거나 필터링 시스템을 갖춰야 합니다. 과도하게 노출될 경우 메스꺼움과 두통을 유발할 수 있다는 보고가 있습니다.
약간 더 비싸지만, ASA는 뒤틀림과 박리 경향이 적고 유해 물질 배출도 적으면서 ABS의 장점(내충격성, 내열성 등)을 유지합니다. 이런 장점들로 3D 프린팅 커뮤니티는 점차 ASA로 이동하고 있습니다.
왜 ABS로 출력하는가?
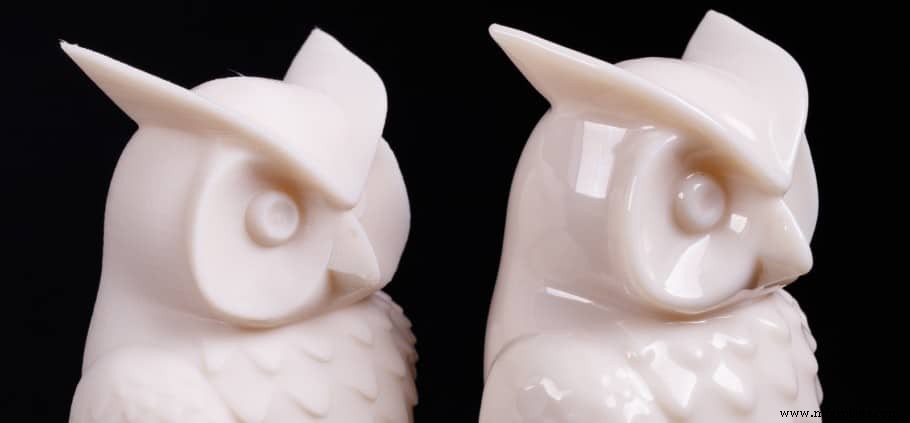
ABS의 주된 장점은 넓은 연속 사용 온도 범위(-20°C~80°C)와 높은 충격 강도입니다. 반면 PLA는 50°C만 되어도 연화되기 시작해 야외 사용에 부적합하며, 충격 시 유리처럼 깨져 버려 내충격성이 요구되는 용도에는 적합하지 않습니다.
아세톤 증기 연마(Acetone Vapor Smoothing)가 가능해 ABS(또는 ASA) 부품을 사출 성형품처럼 매끄럽게 마감할 수 있다는 점도 큰 장점입니다.
폴리머는 자외선에 취약해 장시간 햇빛에 노출되면 부서지기 쉽습니다. ASA는 ABS의 장점에 자외선 저항성까지 더해졌습니다.
큐라(Cura) 파라미터 세부 조정으로 ABS 출력 마스터하기
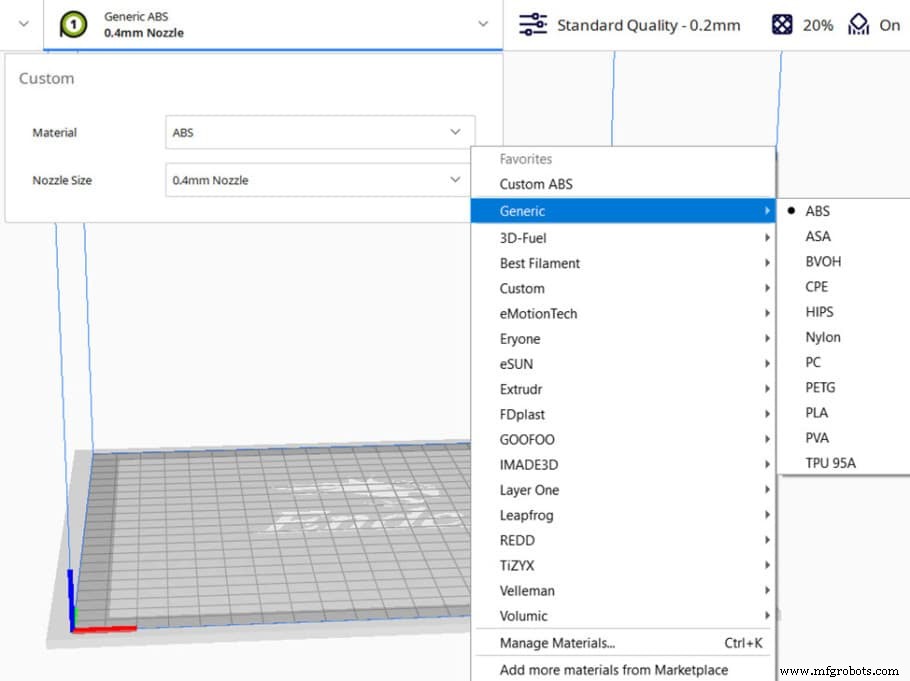
큐라 기본 ABS 프로파일 활성화 (출발점으로 활용)
큐라에는 유명 브랜드 필라멘트 프로파일이 기본 탑재되어 있습니다. 이를 출발점으로 삼고 세부 값을 조금씩 조정하는 것이 현명합니다. 해당 브랜드가 목록에 없다면 범용 ABS 프로파일부터 시작하세요.
레이어 높이 (Layer Height)
레이어 높이는 출력 시간, 디테일, 강도에 큰 영향을 줍니다. 레이어 높이가 높을수록 출력 시간은 줄어들지만 디테일과 강도는 저하됩니다. ABS의 경우 층간 박리를 방지하기 위해 얇은 레이어를 선택하는 것이 유리합니다.
한 연구에 따르면 노즐 크기 대비 레이어 높이 비율이 낮을수록 층간 간극이 줄어들어 강도가 증가합니다. 따라서 두꺼운 레이어가 필요하다면 노즐을 교체하는 것이 좋습니다. 익스트루전 폭(Extrusion Width)을 조정해 노즐 직경을 키운 효과를 낼 수도 있지만, 실제 노즐 크기의 125~150%(예: 0.4mm 노즐 → 0.6mm)를 넘지 않는 것이 좋습니다.
0.4mm 노즐(또는 익스트루전 폭) 기준, ABS에서 권장되는 최대 레이어 높이는 0.2mm입니다. 관련 논문 확인하기
자세한 내용은 저희 기사를 참고하세요.
세부 튜닝
레이어 높이만 조금씩 변경하며 테스트 출력하여 특정 프로젝트에 최적화된 값을 찾으세요.
이상적인 ABS 레이어 높이:
- 디테일 중시: 노즐 크기 또는 익스트루전 폭의 25% (0.4mm 노즐 기준 0.1mm)
- 전반적 최적: 노즐 크기 또는 익스트루전 폭의 25~40% (0.4mm 노즐 기준 0.15mm)
- 빠른 출력/프로토타이핑: 노즐 크기 또는 익스트루전 폭의 50~65% (0.4mm 노즐 기준 0.2mm)
출력 온도 (Printing Temperature)
이상적인 ABS 출력 온도: 235~250°C
출력 온도는 ABS에서 특히 중요합니다. 층간 접착력과 디테일에 상반된 영향을 주기 때문입니다. 온도가 높을수록 층간 접착력은 좋아지지만 디테일은 떨어집니다. 용융 온도에 도달한 후 온도를 더 올리면 점도가 낮아져 디테일이 선명하지 않게 됩니다.
ABS(및 ASA)는 고온 출력 소재이므로, 올메탈 핫엔드(All-metal Hotend)를 사용하면 더 좋은 결과를 얻을 수 있습니다. 없어도 출력은 가능하지만 품질 차이가 있습니다.
세부 튜닝
온도 캘리브레이션 타워(Temperature Calibration Tower)를 출력하여 일정 높이마다 익스트루전 온도를 변경해 보세요. 출력 완료 후 어느 온도 구간에서 층간 접착력과 디테일이 가장 좋은지 육안으로 확인할 수 있습니다.
참고할 만한 영상 자료도 있습니다.
베드 온도 (Bed Temperature)
이상적인 ABS 베드 온도: 100°C 이상
베드 온도는 ABS 출력 성공의 핵심입니다. 가열 베드 없이는 사실상 출력이 불가능합니다. ABS가 베드에 단단히 붙도록 해야 성공적인 출력이 가능합니다.
한 연구에 따르면 필라멘트의 유리 전이 온도(Glass Transition Temperature)보다 약간 높은 베드 온도에서 접착력이 크게 향상됩니다. 논문 확인하기
물과 같은 물질과 달리 폴리머에는 유리 전이 온도라는 특성 온도가 있습니다. 이 온도 이상으로 가열되면 물리적 성질이 딱딱하고 부서지기 쉬운 상태에서 연질이고 강한 상태로 변합니다.
ABS의 유리 전이 온도는 약 110°C입니다. 프린터가 이 온도를 지원한다면 110°C 이상으로 설정하는 것이 매우 권장됩니다. 엘리펀트 풋(Elephant's Foot) 현상이 더 두드러질 수 있으나, 슬라이서나 모델 설계 단계에서 모따기(Chamfer)를 추가해 보완할 수 있습니다.
세부 튜닝
베드 온도는 정밀 튜닝이 크게 필요하지 않습니다. 100°C 이상으로 설정하고 출력이 성공할 때까지 조금씩 올리세요.
출력 쿨링 (Print Cooling)
ABS 출력 시 파트 쿨링 팬을 사용하지 않아야 층 분리(Delamination)와 뒤틀림(Warping)을 방지할 수 있습니다. 디테일이 매우 중요하고 주변 온도가 높은 일부 상황에서는 30%까지 사용할 수 있으나, 기본은 브리징(Bridging) 시를 제외하고 완전히 끄는 것입니다. 브리징 능력은 향상되지만 박리 위험이 급격히 증가하니 주의하세요.
세부 튜닝
온도 캘리브레이션 타워와 같은 방식으로 파트 쿨링만 변경하며 타워를 출력해 테스트할 수 있습니다.
이상적인 ABS 쿨링 설정:
- 초기 레이어 팬 속도: 끄기 (0%)
- 일반 팬 속도: 끄기 (0%)
- 베드 접착 타입: PEI 시트 또는 코팅 유리
- 브림 폭: 최소 10mm
출력 속도 (Print Speed)
ABS는 파트 쿨링과 궁합이 맞지 않아, 플라스틱이 굳을 시간을 주기 위해 속도를 낮춰야 합니다. 프린터와 출력물 크기에 따라 다르지만, 초반 레이어는 20~30mm/s, 그 이후는 30~60mm/s가 좋은 출발점입니다.
외벽(Perimeter)은 최대한 느리게, 인필(Infill) 속도는 상대적으로 높여도 됩니다.
세부 튜닝
동일한 모델을 출력 속도만 변경하며 테스트하여 본인 셋업에 미치는 영향을 확인하세요.
이상적인 ABS 속도 설정:
- 출력 속도: 30~50mm/s
- 초기 레이어 속도: 20~30mm/s
- 인필 속도: 40~60mm/s
- 이동 속도: 60mm/s 이상 (프린터 사양에 따라)
리트랙션 (Retraction)
ABS는 고온 출력에 쿨링을 쓰지 않아 스트링(Stringing)이 발생하기 쉽습니다. 하지만 리트랙션을 제대로 튜닝하고 몇 가지 옵션을 활성화하면 인상적인 결과를 얻을 수 있습니다.
스트링 테스트로 리트랙션을 조정하세요. 다이렉트 드라이브는 3mm, 보우덴(Bowden) 방식은 6mm 리트랙션 거리로 시작하고, 리트랙션 속도는 어느 방식이든 25mm/s가 적당합니다. 큐라 기본값도 잘 작동하는 편입니다.
컴빙(Combing) 설정과 추천 값
컴빙은 리트랙션을 끄고 이동 경로를 인필 위로 통과시켜 흘러나온 플라스틱을 인필에 묻히는 기능입니다. "인필 내부(Within Infill)"로 설정하는 것이 도움이 됩니다.
세부 튜닝
리트랙션 속도나 거리를 조금씩 변경하며 여러 스트링 테스트를 출력해 최적값을 찾으세요.
이상적인 ABS 리트랙션 설정:
- 리트랙션 거리: 다이렉트 3mm / 보우덴 6mm
- 리트랙션 속도: 25mm/s
- 컴빙: 켬, "인필 내부(Within Infill)"로 설정
베드 접착 (Bed Adhesion)
베드 온도 섹션에서 언급했듯, 베드 온도를 필라멘트의 유리 전이 온도 이상으로 설정하면 접착력이 크게 향상됩니다.
브림(Brim)은 모델 바닥면에 한 레이어 두께의 테두리를 추가해 베드 접촉 면적을 넓힙니다. 바닥 면적이 좁은 모델에 특히 유용합니다. 스커트(Skirt)는 모델과 닿지 않고 노즐 프라이밍만 수행하므로 접착력 향상에는 도움이 되지 않습니다.
래프트(Raft)는 브림과 유사하지만 최소 2~3레이어 두께로 모델 전체 바닥에 깔립니다. 베드 수평이 완벽하지 않을 때 보완 역할을 합니다.
글루 스틱, 헤어스프레이, 페인터즈 테이프(Painter's Tape)도 접착력 향상에 효과적입니다. 다른 방법이 통하지 않으면 전용 베드 접착제나 글루 스틱을 얇게 바르거나, 페인터즈 테이프를 깔끔하게 붙여 시도해 보세요.
이상적인 ABS 베드 접착 설정:
- 베드 온도: 100°C 이상
- 베드 접착 타입: PEI 시트 또는 코팅 유리
- 브림 폭: 최소 10mm
- 접착 보조제: 글루 스틱, 헤어스프레이, 페인터즈 테이프
ABS 출력에 인클로저(Enclosure)가 꼭 필요한가?
소형 모델이라면 인클로저 없이도 출력이 가능할 수 있습니다. 하지만 인클로저가 있으면 ABS 출력 성공률이 확실히 높아집니다. 히팅 챔버(Heated Chamber) 기능이 있다면 더할 나위 없습니다.
요약: ABS 출력을 위한 이상적인 큐라 설정/프로파일
- 레이어 높이: 노즐 크기 또는 익스트루전 폭의 25~40% (0.4mm 노즐 기준 0.15mm)
- 출력 온도: 235~250°C
- 베드 온도: 100°C 이상
- 베드 접착 타입: PEI 시트 또는 코팅 유리
- 리트랙션 거리: 다이렉트 3mm / 보우덴 6mm
- 리트랙션 속도: 25mm/s
- 출력 속도: 30~50mm/s
- 이동 속도: 60mm/s 이상 (프린터 사양에 따라)
- 초기 레이어 팬 속도: 끄기
- 일반 팬 속도: 끄기 (브리징 시 제외)



