ABS 3D 프린팅 마스터: 고품질 출력을 위한 검증된 설정값
ABS 3D 프린팅으로 최상의 결과를 얻으려면 프린터의 프린트 설정을 이해하고 적절히 조정하는 것이 중요합니다.
이 글에서는 3D 프린터용 베스트 ABS 프린트 설정을 다뤄 매번 고품질 출력을 달성할 수 있게 하겠습니다.
이것들은 일반적인 가이드라인이니 특정 프린터와 프로젝트에 가장 잘 맞는 걸 찾기 위해 다양한 설정으로 실험해보세요.
ABS 프린트란?
ABS, 즉 아크릴로니트릴 부타디엔 스티렌(Acrylonitrile Butadiene Styrene)은 3D 프린팅에 자주 사용되는 열가소성 폴리머입니다. 강하고 내구성 있으며 내열성 필라멘트로 많은 다양한 응용 분야에서 인기 있는 선택입니다.
다양한 색상으로 제공되며 FFF 또는 FDM 3D 프린터 모두에 유용. 강함과 저항성으로 내구성 있는 부품 프린팅 가능.
3D 프린터용 베스트 ABS 프린트 설정
최고의 ABS 프린트를 원한다면 3D 프린터에서 조정해야 할 몇 가지 핵심 설정이 있습니다. 익스트루더 온도, 베드 온도, 프린팅 속도, 쿨링 팬 설정 포함.
온도(Temperature)
온도는 가장 중요한 설정 중 하나. 이상적 온도는 프린터 종류와 필라멘트 브랜드에 따라 달라지지만 230°C 정도가 좋은 시작점.
온도가 너무 낮으면 ABS가 제대로 흐르지 않고 부품이 빌드 플레이트에 붙지 않습니다. 너무 높으면 ABS가 너무 많이 흘러 워핑 등 문제 발생.
빌드 플레이트 온도(Build Plate Temperature)
또 다른 중요한 설정은 빌드 플레이트 온도. ABS 프린팅엔 가열 빌드 플레이트 사용이 최선. 부품 워핑과 컬링 방지 도움.
이상적 빌드 플레이트 온도도 프린터와 필라멘트에 따라 달라짐. 100°C 정도가 좋은 시작점.
빌드 플레이트 유형(Type of the Build Plate)
ABS 프린팅 시 올바른 빌드 플레이트 표면 유형 사용도 중요. ABS는 유리나 베어 메탈 표면에 잘 붙지 않음.
대신 빌드택(BuildTak)이나 PET 테이프 (아마존에서 확인) 같은 소재로 코팅된 빌드 플레이트 사용이 최선. 이 표면들은 ABS에 좋은 접착력 제공하면서 출력 후 부품 쉽게 제거 가능.
ABS에 좋은 프린트 속도는?
ABS 프린팅 이상적 프린트 속도도 사용 프린터와 필라멘트에 따라 달라짐. 하지만 40-60 mm/s 정도가 좋은 시작점.
프린트 속도가 너무 느리면 부품이 빌드 플레이트에 제대로 붙지 않음. 너무 빠르면 70mm/s 이상 레벨에서 부품 워핑되어 출력 품질 저하.
3D 프린트에 쿨링 팬 필수인가?
아니요, 뛰어난 3D 프린팅에 쿨링 팬 필수 아님. 낮은 쿨링 팬 설정 사용하거나 아예 끄면 표면 품질 개선과 강도 향상.
하지만 ABS 3D 프린트 섹션에 큰 브리지나 레이어당 짧은 시간이 있을 수 있음. 따라서 슬라이서에서 스크립트로 특정 레이어 설정을 변경해 팬 켜는 게 필요해짐.
ABS는 익스트루전 온도에서 냉각될 때 워핑과 컬링 경향. 쿨링 팬은 부품을 더 균일하게 식혀 이 문제들 방지 도움.
ABS 베스트 베드 온도
ABS 프린팅 이상적 가열 베드 온도는 프린터와 필라멘트에 따라 달라짐. 하지만 100°C 정도가 좋은 시작점.
온도 제어 베드는 세밀한 디테일에 필수.
ABS 3D 프린트 프린트 베드 준비
ABS 프린팅 시 프린트 베드 적절히 준비해야 함.
프린트 베드 청소, ABS 슬러리나 글루 스틱 같은 접착제 도포, 올바른 온도로 베드 가열 포함. 주변 온도 간섭 관리하면 달성 가능.
몇 가지 다른 프린트 베드 타입 존재. 가장 흔한 프린트 표면은 가열 베드. 가열 베드 워핑 방지 및 접착력 개선 도움.
다른 프린트 베드 타입은 비가열 베드. 비가열 베드 보통 유리나 메탈 베드, 가열 베드 불필요.
마지막으로 베드 없는 3D 프린터 빌드도 있음. 이 프린터들은 보통 워핑 방지 위해 밀폐된 빌드 챔버 사용.
ABS 몇 도에서 프린트해야 하나?
ABS 프린팅 이상적 온도는 사용 프린터와 필라멘트에 따라 달라짐. 하지만 230°C 정도가 좋은 시작점.
온도 너무 낮으면 ABS 제대로 흐르지 않고 부품 빌드 플레이트 안 붙음. 너무 높으면 ABS 너무 많이 흘러 워핑 등 문제 발생.
인기 ABS 필라멘트 브랜드와 베드 온도
인기 ABS 필라멘트 브랜드들:
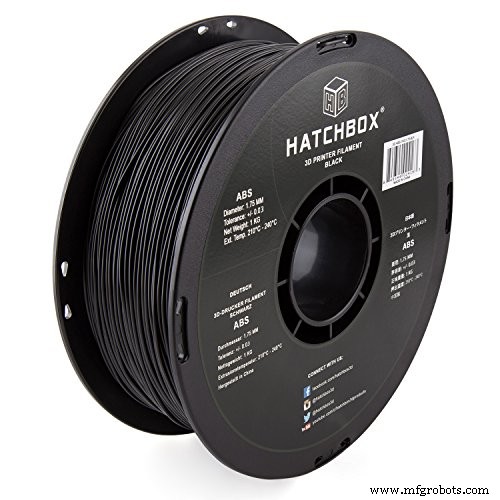
Hatchbox
베드 온도 85-110°C, 프린팅 온도 210-240°C 범위.
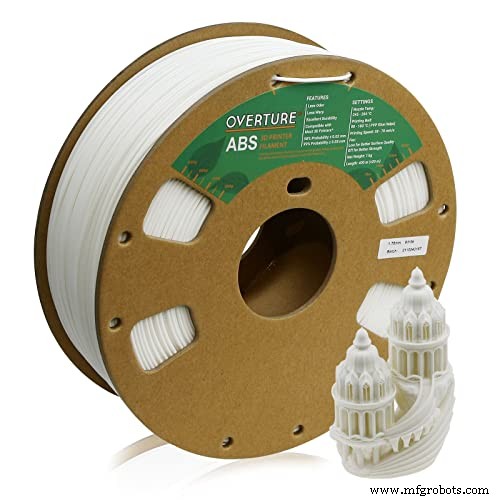
Overture
베드 온도 70-90°C, 프린팅 온도 210-250°C 범위.
NovaMaker
베드 온도 80-110°C, 프린팅 온도 215-245°C 범위. 낮은 품질 필라멘트 사용 시 상당한 불리함.
ABS 너무 뜨겁게 프린트하면?
온도 너무 높으면 ABS 너무 많이 흘러 워핑 등 문제 발생. 고르지 않은 냉각과 나쁜 레이어 접착 같은 이슈들.
부품 치수 정확도 감소 초래 가능. 밀폐된 프린트 챔버 여러 3D 프린터의 훌륭한 기능.
ABS 너무 차갑게 프린트하면?
온도 너무 낮으면 ABS 제대로 흐르지 않고 부품 빌드 플레이트 안 붙음. 조각들도 부서지기 쉽고 쉽게 깨짐.
ABS에 좋은 레이어 높이는?
ABS 프린팅 이상적 레이어 높이는 프린터와 필라멘트에 따라 달라짐. 하지만 0.2-0.3mm 정도가 좋은 시작점.
레이어 높이가 너무 낮으면 부품 프린팅 더 오래 걸리고 빌드 플레이트서 제거 더 어려울 수 있음.
레이어 높이가 너무 높으면 부품이 빌드 플레이트에 제대로 안 붙고 워핑되거나 깨질 수 있음.
ABS에 좋은 인필 비율은?
ABS 프린팅 이상적 인필 비율은 응용에 따라 달라짐. 하지만 20-40% 정도가 좋은 시작점. 인필 비율 너무 낮으면 부품 충분히 강하지 않음.
인필 비율 너무 높으면 조각들 프린팅 더 오래 걸리고 필요 이상 필라멘트 사용.
ABS에 좋은 쿨링 팬 설정은?
ABS 프린팅 이상적 쿨링 팬 설정은 프린터와 필라멘트에 따라 달라짐. 하지만 50-60% 정도가 좋은 시작점.
쿨링 팬 너무 낮게 설정하면 부품 균일하게 안 식고 워핑될 수 있음. 너무 높으면 부품 빌드 플레이트에 제대로 안 붙고 깨질 수 있음.
ABS 워핑 어떻게 막나?
ABS 워핑 막는 몇 가지 방법. 첫째, 올바른 프린팅 온도와 베드 온도 사용.
둘째, 브림(brim)이나 래프트(raft) 사용해 빌드 플레이트 접촉 부품 표면적 증가.
셋째, 인클로저 사용해 온도 일관 유지. 넷째, 팬 사용해 부품 균일 냉각. 마지막으로 레이어 높이 너무 높지 않게.
ABS 리트랙션 설정
ABS 프린팅 이상적 리트랙션 설정은 사용 프린터와 필라멘트에 따라 달라짐.
그럼에도 30-45 mm/s 리트랙션 속도에서 4-7mm 정도가 좋은 시작점. 프린터에 따라 ABS 프린팅 시 리트랙션 거리 증가 필요할 수 있음.
리트랙션 설정이 너무 높으면 부품 빌드 플레이트 제대로 안 붙고 워핑되거나 깨질 수 있음.
리트랙션 설정이 너무 낮으면 부품 프린팅 더 오래 걸리고 필요 이상 필라멘트 사용.
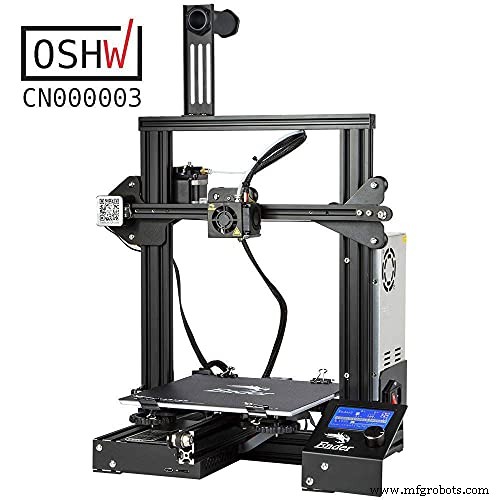
엔더 3(Ender 3) ABS 프린트 설정
엔더 3는 ABS 프린팅에 훌륭한 프린터. 다음 특징들 가짐:
- 베드 온도 100°C.
- 프린팅 온도 210-240°C 범위.
- ABS 엔더 3 프린팅 이상적 레이어 높이 약 0.2-0.3mm.
- ABS 엔더 3 프린팅 인필 비율 약 20-40%.
- ABS 엔더 3 프린팅 쿨링 팬 설정 약 50-60%.
- ABS 엔더 3 프린팅 이상적 리트랙션 설정 약 4-7mm, 속도 30-45 mm/s.
3D 프린팅 ABS 장점은?
3D 프린팅 ABS 몇 가지 장점:
- 강하고 내구성 있는 소재.
- 3D 프린팅 ABS 높은 녹는점으로 고온 노출될 부품 프린팅에 이상적.
- 화학제와 용제 저항.
- 다양한 프린터에서 프린팅 쉽음.
3D ABS로 프린트 가능한 것들:
- 기능성 부품
- 프로토타입
- 지그와 픽스처
- 커스텀 인클로저
- 3D 프린팅 키캡
ABS 3D 프린트 어떻게 매끄럽게 하나?
ABS 3D 프린트 매끄럽게 하는 몇 가지 방법. 보자:
아세톤 증기 스무딩(Acetone Vapor Smoothing)
이 방법은 아세톤 컨테이너와 열원 사용해 아세톤 기화. 증기들이 3D 프린트 부품 표면에 응축되어 매끄럽게 만듦.
샌딩(Sanding)
점점 더 고운 입자 사포 사용해 3D 프린트 부품 표면 샌딩. 엄청난 반짝이는 바닥 레이어 제공.
케미컬 배스 사용(Use of a Chemical Bath)
테트라클로로에틸렌(PCE) 같은 화학제 사용해 3D 프린트 부품 표면 매끄럽게.
필라멘트 교체 절차
완전히 다른 필라멘트로 전환 시 프린터 손상 피하려 올바른 절차 따르는 게 중요. 따를 수 있는 간단 단계들:
- 첫째, 3D 프린터를 새 필라멘트 프린팅 온도로 가열.
- 핀셋이나 다른 도구로 옛 필라멘트 끝 잡아 익스트루더서 조심히 빼내기. 필라멘트 부드러울 때 빼는 게 좋고 녹았을 때 빼면 익스트루더에 녹은 소재 증착 없음.
- 옛 필라멘트 빠지면 새 필라멘트 끝 잘라 익스트루더에 삽입. 익스트루더가 너무 많이 쏟아지지 않게 확인.
- 마지막으로 프린터 컨트롤 패널로 새 필라멘트 익스트루드해 노즐서 원하는 색으로 나올 때까지. 가벼운 소재가 어두운 소재와 섞이지 않는지 테스트 가능.
ABS 프린트 안 될 때 확인사항
프린트들이 원하는 대로 안 나오면 확인할 몇 가지.
- 첫째, 필라멘트 올바르게 로드되고 익스트루더 올바른 온도인지 확인. 저온 필라멘트 사용 가능.
- 다음, 프린트 베드 깨끗하고 적절히 준비됐는지 확인.
- 마지막, 슬라이싱 설정 목표 프린트 타입에 맞게 올바른지 확인.
이 모든 것들 순서대로인데 프린트 여전히 원하는 대로 안 나오면 3D 프린터 문제일 수 있음. 제조사나 인증 기술자 연락해 문제 해결 도움 받기.
결론
ABS는 다양한 응용 분야에 사용할 수 있는 다재다능한 소재. ABS 프린팅 까다로울 수 있음. 하지만 위 팁들 따르면 훌륭한 결과 얻을 수 있을 것.
ABS는 중요하고 정확한 부품 프린팅에 훌륭한 소재. 올바른 설정으로 수년간 지속될 고품질 조각들 생산 가능.



