PLA vs ABS: 3D 프린팅 필라멘트 핵심 차이점 총정리
3D 프린팅 입문자부터 전문가까지 가장 많이 사용하는 두 필라멘트, PLA와 ABS. 생분해성 소재인 PLA와 내열·내구성이 강한 ABS의 특성을 정확히 이해하고 용도에 맞게 선택하세요.
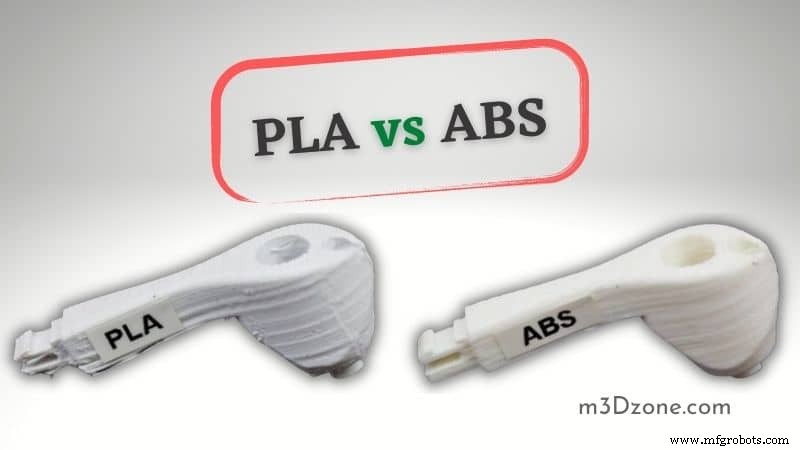
핵심 차이점 한눈에 보기
| 특성 | PLA | ABS |
|---|
| 원료 | 옥수수 전분, 사탕수수 등 식물성 | 석유계 합성 수지 |
| 출력 난이도 | 쉬움 (초보자 추천) | 보통~어려움 (워핑 관리 필요) |
| 노즐 온도 | 190~220°C | 210~250°C |
| 베드 온도 | 20~60°C (미가열 가능) | 80~110°C (필수) |
| 강도/내구성 | 상대적 약함, 부서지기 쉬움 | 높음, 충격·마모에 강함 |
| 내열성 | 낮음 (~50~60°C 연화) | 높음 (~100°C 까지 견딤) |
| 워핑 경향 | 거의 없음 | 높음 (챔버/접착제 필요) |
| 냄새/유해성 | 거의 없음 (달콤한 향) | 강함 (스티렌 등 유해 가스) |
| 후가공 | 샌딩, 도색 용이 | 아세톤 증기 연마 가능 |
| 가격 | 저렴~중간 | 저렴~중간 (비슷함) |
PLA 필라멘트 장단점
장점
- 친환경·생분해성, 유해 가스 거의 없음
- 워핑 적고 베드 접착 우수, 대형 출력 유리
- 낮은 온도 출력으로 노즐 막힘 적고 관리가 쉬움
- 표면 품질 우수, 세밀한 디테일 표현에 강점
- 후가공(샌딩, 도색) 용이
단점
- 취성이 있어 충격에 약함 (얇은 벽면 파손 위험)
- 내열성 낮아 여름철 차량 내부 등에서 변형 가능
- 습기 흡수 빠름 (건조 보관 필수)
- 기능성 부품(기어, 브래킷 등)에는 부적합
ABS 필라멘트 장단점
장점
- 높은 강도·인성·내충격성으로 기능성 부품에 최적
- 내열성 우수 (자동차 부품, 전자기기 인클로저 등)
- 아세톤 증기 연마로 표면 매끄럽게 후가공 가능
- 사출 성형 소재와 물성 유사, 시제품 제작에 적합
단점
- 워핑 심함 (히팅 베드 + 챔버 + 접착제 필수)
- 유해 가스 발생 (환기·HEPA 필터 필수)
- 습기 민감, 출력 중 스트링징 발생 쉬움
- 초보자에게 설정 난이도 높음
베드 접착력 비교: PLA vs ABS
PLA는 50~60°C 베드에서 잘 붙지만, ABS는 80~110°C 고온 베드와 전용 접착제(글루스틱, 헤어스프레이, ABS 슬러리, PEI 시트 등)가 필요합니다. ABS 출력 시 첫 레이어 스퀴시(squish)를 충분히 주는 것이 핵심입니다.
ABS 출력이 어려운 이유
주요 난제는 워핑(수축 변형)과 레이어 간 접착력 확보입니다. 이를 위해:
- 챔버(인클로저) 사용으로 주변 온도 40~50°C 유지
- 베드 온도 90~100°C + 접착제 도포
- 팬 속도 최소화 (0~20%)
- 첫 레이어 높이 0.2~0.3mm, 너비 120~150%로 충분한 스퀴시 확보
- 필라멘트 건조 (필라멘트 드라이어 권장)
유리전이 온도(Tg) 비교
PLA Tg: 50~60°C | ABS Tg: 약 105°C
PLA는 낮은 Tg로 인해 실온에서도 장기간 보관 시 변형 우려가 적지만, 고온 환경(여름철 차량 등)에서는 급격히 연화됩니다. ABS는 Tg가 높아 실사용 환경에서 형상 안정성이 뛰어납니다.
어떤 필라멘트를 선택할까?
PLA 추천 상황
- 입문자 첫 필라멘트
- 장식품, 피규어, 건축 모형 등 미관 중심 출력물
- 대형 평면 출력물 (워핑 걱정 적음)
- 교육용, 가정용 프린터 (환기 어려울 때)
- 후가공(도색) 예정인 모델
ABS 추천 상황
- 기능성 부품 (기어, 힌지, 브래킷, 케이스)
- 고온 환경 사용 부품 (자동차 실내, 전자기기 방열)
- 기계적 강도·내충격성 요구되는 구조물
- 아세톤 증기 연마로 매끄러운 표면 필요 시
- 사출 성형 전 시제품 검증
결론
PLA는 "출력 편의성과 미관", ABS는 "기계적 물성과 내열성"에 강점이 있습니다. 용도와 프린터 환경(챔버 유무, 환기 가능 여부)을 고려해 선택하세요. 입문자는 PLA로 시작해 기초를 다진 뒤, 기능성 부품이 필요할 때 ABS에 도전하는 것이 좋은 학습 곡선입니다.



