PETG 블로빙(Blobbing) 제거: 전문가 3D 프린팅 가이드
PETG 블로빙 주요 원인
3D 프린팅 전문가와 취미가들은 프린터 소프트웨어에서 설계된 훌륭한 객체 출력 기대합니다.
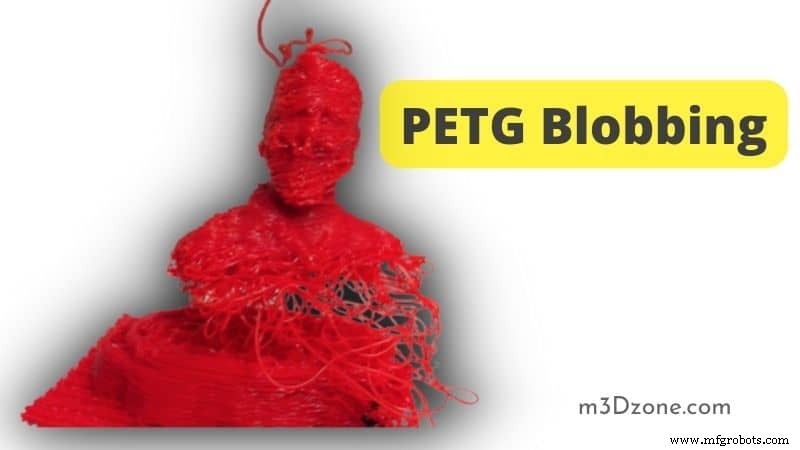
하지만 3D 프린팅 공정은 복잡합니다. 공정 모든 부분이 적절해야 고급 결과 나옴.
중요하게, 프린터 부품, 소프트웨어, 파일 모두 잘 작동해야 함. 아니면 이들 중 어느 구성요소 실패든 저품질 프린트 결과.
열악한 품질 프린트 한 증상: 3D 프린트 객체에 블롭(blobs)과 스트링잉(stringing) 출현.
레이어드 프린트가 빌드 플레이트에서 끝났는데 필라멘트가 여전히 프린트 헤드 내 압력 받으면 발생. 과압출 폭발 결과로 프린트 레이어 시작이나 중간에서 발생 가능.
블롭과 스트링잉 방지해 3D 프린트 제품 훌륭한 마감 표면 확보 도움. 이 글, 잘 연구돼 3D 프린팅 PETG 블롭 피하기 가이드 역할.
PETG 블로빙 주요 원인
PETG는 폴리에틸렌 테레프탈레이트 약자. 추가 'G'로 글리콜(Glycol) 표현해 PET 개선. 글리콜 = 객체에 광택 유리 같은 표면 주는 분자적 특성.
블롭은 PETG 필라멘트 흔한 문제. 하지만 프린터 설정과 구성값 잘못 잡으면 블롭 생김.
PETG 플라스틱 블롭과 스트링잉 초래 흔한 이슈들:
과도한 출력 온도
PETG는 220~265°C 가열 베드 온도에서 출력. 또한 일부 프린터 핫엔드에 PTFE 튜브 장착, PETG 필라멘트 쓰는 3D 프린터들 흔한 특징.
규정 하드웨어 요구사항 이상 온도 출력 시 3D 프린트 블롭 경험.
번갈아 가며 변하는 출력 속도
노즐 출력 속도 다이렉트 드라이브 압출기 영향. 출력 속도 계속 번갈아 변하면 가열 베드 위 프린트 레이어들이 핫엔드 후속 필라멘트 압출 전 끝나 → 스트링잉.
과압출(Over Extrusion)
과압출은 블롭 흔한 원인. 용융 플라스틱 첫 레이어에 압출되면 결국 스트링잉 유발. 필라멘트 압출 빠른 속도 → 레이어들 제 모양 잡을 시간 없음 → 블롭.
부적절한 압출기 경로(Improper Extruder Pathing)
3D 프린터 노즐 특정 경로 따라 출력. 출력 중 노즐이 출력 설정에 정해진 예정 경로 따라 용융 필라멘트 압출.
잘못된 설정이나 프린터 기계 부품 오작동으로 프린트 노즐이 경로 이탈 시 프린트 블롭 출현.
PETG 블로빙 어떻게 막나?
주요 원인들:
- 무제한 노즐 정지
- 백프레셔(Backpressure)
- 습도
- 더러운 노즐
따라서 PETG 필라멘트 블롭 멈추려면:
출력 온도 조정
자연스럽게 용융 PETG 필라멘트 프린트 노즐서 자유로이 흐름. 과도한 온도가 심한 우징(oozing)과 PETG 블롭 프린트 부품 표면에 야기해 악화.
많은 PETG 플라스틱 출력 온도 230~250°C 상한. 기억: 고온 3D 프린팅이 3D 프린트 인장 강도 향상.
하지만 3D 프린트 객체 스트링잉 증가 주원인.
레이어 접착(Layer Adhesion)
빌드 플레이트 위 적절한 레이어 접착 → 첫 레이어 같은 자리에 안정화.
또한 프린터 노즐이 예정 경로 따라 압출 효과적. 객체 초기 레이어들 접착이 같은 장소 제한하니까.
프린터 노즐 청소
자주 프린터 노즐 더블체크하고 청소. 게다가 뜨겁고 용융된 PETG 플라스틱 꽤 끈적여서 먼지 입자들이 노즐서 예기치 않게 나오게 만듦.
용융 PETG 플라스틱이 압출 전 노즐서 나오면 스트링잉과 블롭 유발. 따라서 깨끗한 면 천이나 브러시로 노즐 청소 도움. 노즐 손상 피하게 조심히.
리트랙션 설정 제대로 잡기
필라멘트 노즐로 당겨 되돌리는 프린터 능력 중요: PETG 필라멘트 흐름 방지. 하지만 프린터 리트랙션 설정 조정 시 각별히 주의 필요.
게다 다른 압출기들 다른 리트랙션 설정 가지니 조정 전 적절한 설정 확인 필수.
PETG 블롭과 스트링잉 예방법
압출되면 안 되는 곳에 필라멘트 압출 → 프린트 표면 블롭. 하지만 프린터 압출기 움직이는지 아닌지 의존. 과압출이 PETG 스트링잉과 블롭 가장 큰 원인.
PETG 블롭과 스트링잉 방지 위해 다음 3D 프린터 설정 작업:
- 3D 프린터 리트랙션 속도
- 노즐 리트랙션 거리
- 3D 프린터 노즐 온도
- 3D 출력 속도
- 이동 속도(Travel speed) 설정
PETG 블로빙 없애는 효과적 방법들
스트링잉과 블롭은 보기 흉한 최종 프린트 표면 외관 원인. 이 이유로 문제 제거 위해 모든 것 해야 함.
건조한 필라멘트 사용
PETG 필라멘트 물 흡수 경향, 수분 3D 프린팅에 안 좋음. 출력 전 항상 PETG 플라스틱 건조. 축축한 필라멘트 → 우징과 스트링잉 → 열악한 최종 프린트 품질.
추가로 젖은 필라멘트 → 출력 중 딱딱 소리, 약한 레이어 접착 유발.
피드 속도 캘리브레이션
빌드 플레이트에서 서로 가까이 두 별개 객체 출력 상황 고려. 압출기 객체 사이 이동 중 용융 필라멘트 압출 멈춰야 하니 압출기 피드 속도 캘리브레이션 필요.
피드 속도 설정 잘못되면 과도한 피드 속도 → 객체 사이 공간에서도 압출기 필라멘트 압출 → 스트링잉.
좋은 품질 필라멘트 사용
필라멘트들 직경 크기 다를 수 있음. 피드 속도 크게 바꿀 수 있는 품질. 프린트 표면 블롭 피하려 고품질 필라멘트 사용.
또한 급작스런 피드 속도 증가가 블롭과 스트링잉 중요 원인. 오직 좋은 품질 필라멘트만 이 문제 피하게 도움.
PETG에 더 많은 리트랙션 필요한가?
PETG 필라멘트 높은 리트랙션 속도 필요 없음. 낮은 리트랙션 속도에서 잘 작동.
따라서 PETG 리트랙션 속도 설정했는데 그 값에서도 여전히 블롭 유발하면 계속 줄이세요. 스트링잉 멈출 겁니다.
결론
모든 3D 프린터 사용자 꿈: 매우 만족스러운 외관의 고품질 프린트 만들기. 많은 3D 취미가들 쉽게 달성하는 달성 가능한 꿈.
하지만 3D 프린팅 공정은 프린터 기계 부품, 소프트웨어, 파일, 필라멘트 모두 효율적 작동해야 하는 수많은 도전 직면.
그렇지 않으면 잘못된 압출기나 잘못된 프린터 설정으로 PETG 블롭과 스트링잉 같은 도전 발생.
이 기사는 더 나은 프린트 품질 위한 PETG 3D 프린팅 블롭과 스트링잉 방지 숙련되게 안내.



