TPU 3D 프린팅 마스터하기: 유연하고 내구성 있는 부품을 위한 완벽 가이드

유연한 부품 3D 프린팅을 생각해보셨나요? 그렇다면 열가소성 폴리우레탄, 통칭 TPU는 반드시 리스트에 추가해야 할 소재입니다.
TPU 3D 프린팅은 ABS, PLA, 나일론 등 다른 소재로는 구현 불가능한 독특한 가능성을 제공합니다. 플라스틱과 고무의 특성을 결합한 TPU는 쉽게 구부리거나 압축할 수 있는 탄성 있고 높은 내구성의 부품을 생산합니다.
오늘 튜토리얼에서는 TPU의 이점과 응용, 지원 기술, TPU 3D 프린팅을 최대한 쉽고 효율적으로 만드는 몇 가지 팁을 탐구합니다.
다른 3D 프린팅 플라스틱 가이드도 참고하세요:
ABS 플라스틱 3D 프린팅: 알아야 할 모든 것
PLA 3D 프린팅: 알아야 할 모든 것
FDM 3D 프린팅: ASA, PETG, PC 필라멘트 비교
나일론 3D 프린팅: 알아야 할 모든 것
ULTEM & PEEK: 고성능 3D 프린팅 소재 궁극 가이드
TPU란 무엇인가?
열가소성 폴리우레탄(TPU)은 열가소성 엘라스토머 계열로 열가소성과 고무(열경화성)의 장점을 결합합니다.
TPE(열가소성 엘라스토머)라는 용어가 더 친숙할 수 있습니다. 과거 유연 3D 프린팅의 대표 소재였던 TPE는 변형 없이 구부리거나 늘릴 수 있는 매우 부드러운 고무 같은 플라스틱. 하지만 그 부드러움이 기계 익스트루더에게 3D 프린팅을 매우 어렵게 만듭니다.
반면 TPU는 TPE의 신버전이라 볼 수 있습니다. TPU는 고무 같은 탄성, 높은 인열·내마모성, 높은 파단 신율, 열적 안정성을 가집니다.
여기에 오일, 그리스, 다양한 용제 저항성까지. TPE보다 단단해 3D 프린팅하기도 훨씬 수월합니다.
| 장점 | 단점 | 응용 |
|---|
| 탄성 있고 부드러운 소재 | 흡습성 | 스포츠 용품 |
| 파단 신율에 따라 매우 신축 가능 | 스트링과 막힘 취약 | 보호 케이스 |
| 낮은 워핑과 수축 | 저온 프린팅 필요 | 자동차 부싱 |
| 내화학성 | 후가공 어려움 | 진동 감쇠 부품 |
| 우수한 내충격성 | | |
| 우수한 진동 감쇠와 충격 흡수 | | |
| 다양한 색상 제공 | | |
응용 분야
TPU는 광범위한 응용이 가능합니다. 구부리고 압축해야 하는 유연 기능성 프로토타입이나 최종 사용 부품 3D 프린팅에 좋은 옵션.
소비재
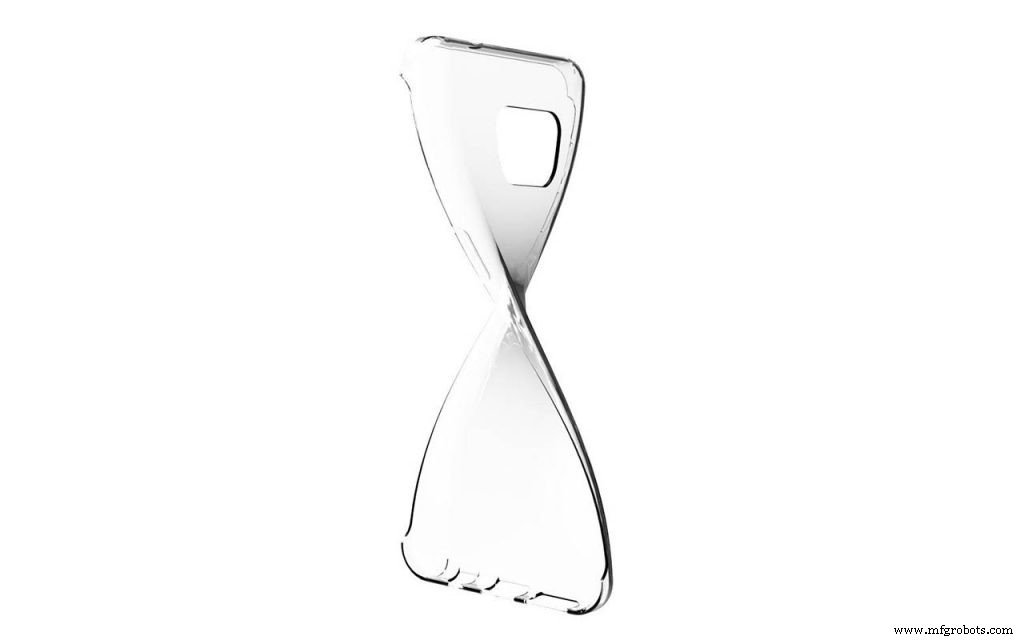
소비재 분야에서 TPU는 폰 케이스 같은 액세서리와 신발 부품 제작에 이상적.
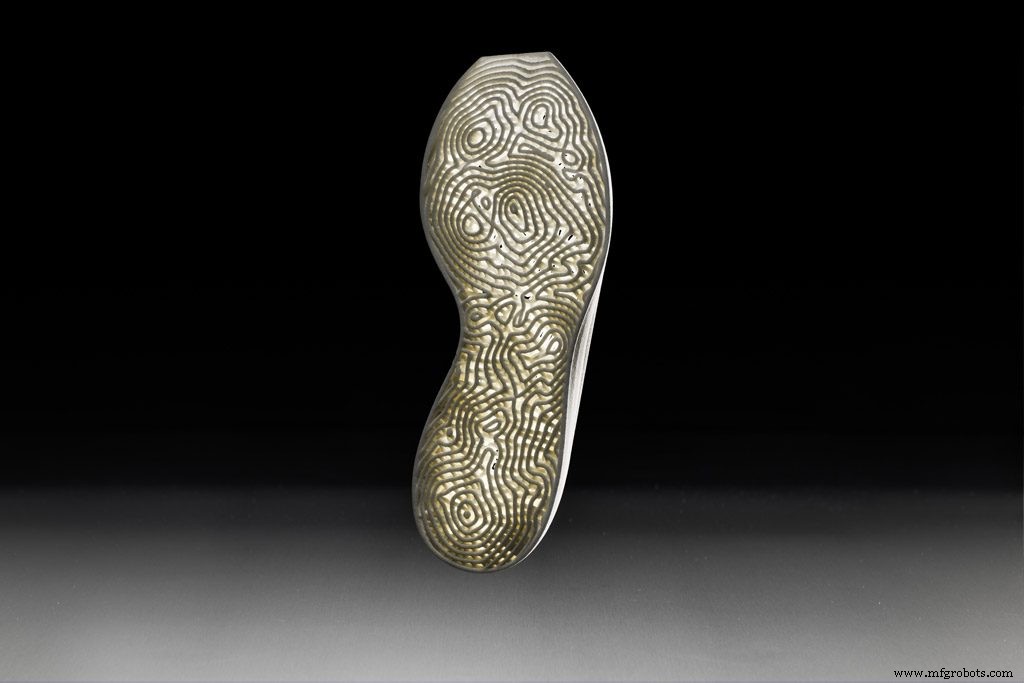
2015년 New Balance가 TPU 3D 프린팅 미드솔로 러닝화 제작. 3D Systems의 DuraForm Flex TPU, 3D 프린팅, 생성 설계로 미드솔에 높은 유연성뿐 아니라 강도, 최적 무게, 내구성 달성.
의료
TPU의 또 다른 흥미로운 응용은 의료 분야. 정형외과 모델 제작 등에 사용. 2016년 미국 Graphene 3D Lab이 전도성 TPU 필라멘트 출시, 손목밴드 같은 웨어러블 의료 기기 포함 유연 전자제품 제작에 적합.
자동차
오일과 그리스에 높은 내화학성으로 실, 가스켓, 플러그, 튜브, 보호용 자동차 응용에 이상적.
혁신적 예로 중국 스타트업 XEV Limited의 3D 프린팅 전기차. 약 100개 부품 중 다수가 TPU와 함께 PLA, 나일론으로 3D 프린팅.
사용 가능한 TPU 소재
| 소재 제조사 | 소재 브랜드명 | 쇼어 A 경도 | 주요 특성 | 기술 |
|---|
| 3D Systems | DuraForm TPU Elastomer | 쇼어 A 경도 조절 가능 | 내마모·인열 저항성
가공 용이
파단 신율 200% | SLS |
| Prodways | TPU-70A | 70A | 고해상도
파단 신율 300% 이상 | SLS |
| Advanc3D | Adsint TPU 80 shA | 80A | 우수한 내마모·내화학성
파단 신율 600% | SLS |
| Sinterit | Flexa Soft | 40-55A | 파단 신율 137% | SLS |
| Sinterit | Flexa Black | 80-90A | 파단 신율 155% | SLS |
| Sinterit | Flexa Grey | 70-90A (조절 가능) | 파단 신율 137% | SLS |
| Sinterit | Flexa Bright | 79A | 파단 신율 317% | SLS |
| LUVOCOM | LUVOSINT® TPU 92 Shore A | 88A | 고강도 및 고내마모성
파단 신율 500% | SLS |
| Lubrizol | Estane® 3D TPU F70D-045TR UV | 70D | 저온 유연성 및 UV 안정성 | FFF, SLS, MJF |
| Lubrizol | Estane® 3D TPU F50D-045SR GP | 50D | 우수한 내화학·내오일성과 고강성 | FFF, SLS, MJF |
| Lubrizol | Estane® 3D TPU F98A-030CR HC | 98A | 우수한 기계적 물성, 낮은 워핑과 수축 | FFF, SLS, MJF |
| Lubrizol | Estane® 3D TPU F75D-035 TR UV | 75D | 고탄성률과 우수한 가공 특성 제공 | FFF, SLS, MJF |
| Ninjatek | Ninjaflex TPU | 85A | 내마모성 ABS 대비 20%, PLA 대비 68% 우수
내화학성
파단 신율 660% | FFF |
| Ninjatek | Cheetah TPU | 95A | 우수한 내충격성
내마모성 ABS 대비 40%, PLA 대비 76% 우수
파단 신율 580% | FFF |
| Ninjatek | Armadillo TPU | 75D | 강성, 내마모성, 강인함
우수한 브리징 능력과 사실상 제로 워핑 | FFF |
| Polymaker | PolyFlex™ TPU95 | 95A | 가공 용이
파단 신율 330% | FFF |
| rigid.ink | rigid.ink TPU | 94A | 강인하고 내구성
파단 신율 500% | FFF |
| MatterHackers | MatterHackers PRO TPU | 95A | 내마모, 그리스, 오일 저항 | FFF |
| Fillamentum | Flexfill TPU | 92A and 98A | 오일 저항, 우수한 층간 접착 | FFF |
TPU 3D 프린팅: 기술
이 유연 소재로 3D 프린팅을 탐구하려면 선택적 레이저 소결(SLS)과 융착 적층 모델링(FDM) 두 주요 기술 중 선택.
각각의 가능성을 살펴봅시다.
선택적 레이저 소결(SLS)
SLS는 레이저 빔으로 분말 소재를 선택적으로 녹여 융합하는 분말 베드 융합 3D 프린팅 기술.
SLS는 산업 제조에 많은 이점 제공: 우수한 기계적 물성의 기능성 부품 생산 가능. 또한 서포트 구조 불필요로 서포트 제거 자국 없는 자유형상 파트 제작. 다만 더 나은 표면 마감을 위해 후처리 필요.
초기에는 다양한 나일론 타입에 사용됐으나 최근 소재 연구 발전으로 TPU 분말 소결 가능해짐.
현재 TPU 분말을 다양한 쇼어 경도로 제공하는 제조사 몇 곳:
– 3D Systems가 독자 DuraForm TPU Elastomer 제공, Pro 60 HD-HS 3D 프린터와 호환.
– 프랑스 AM 전문 Prodways가 TPU-70A 보유, 파단 신율 300% 이상. 에너지 입력에 따라 쇼어 경도 조절 가능.
– 2017년 독일 소재 제조사 Advanc3D가 Adsint TPU 80 shA 출시, SLS 기술용 상용 소재 중 가장 신축성 뛰어나다고 주장.
TPU 분말 사용 시 설계 팁
최소 벽 두께
TPU 분말 사용 시 최소 벽 두께 1.5mm. 1.5mm 벽으로 프린팅된 파트는 매우 유연하며 벽 두께를 3mm로 늘리면 더 강성 확보 가능.
최소 피처 크기
TPU 파트 디테일 설계 시 최소 0.5mm 크기 보장. 양각/음각 디테일 가시성을 위해 높이와 너비 최소 1.5mm 이상.
복잡한 설계
분말 베드 기술인 SLS로 밀폐형과 인터로킹 파트 제작 가능, 개별 프린팅 부품 조립 불필요. 성공 위해 파트 간 클리어런스 최소 1mm 유지. 대형 객체는 클리어런스 증대 필요.
탈출구
파트 중공화로 프린팅 시간 단축과 자재 절약 가능. 단, 프린팅 후 파트 내부에 걸린 분말 제거 위해 직경 최소 1.5mm 홀 설계 필수.
융착 적층 모델링(FDM)
FDM 기술도 TPU 필라멘트 사용 가능.
SLS 대신 FDM으로 TPU 부품 제조 시 두 가지 주요 이점: 첫째, FDM이 더 저렴. 둘째, 필라멘트로 TPU 파트 제작이 분말 대비 일반적으로 더 빠름.
반면 FDM으로 TPU 필라멘트 프린팅 시 치수 정확도 떨어지고 눈에 보이는 프린트 레이어는 평활화 불가. 또한 TPU가 ABS, PLA 같은 열가소성 대비 부드러운 소재라 익스트루더 메커니즘에서 필라멘트 플렉스 발생, 필라멘트 코일링과 익스트루더 막힘 유발. 하지만 이 부드러움이 TPU 프린트에서 레이어간 접착을 강하고 내구성 있게 만듭니다.
TPU 필라멘트 3D 프린팅 5가지 팁
기본 프린터 요구사항:
- 익스트루더 온도: 225-250°C
- 익스트루더 타입: 다이렉트 드라이브 익스트루더 권장
- 열선 프린트 베드: 50 ±10 °C
- 쿨링: 파트 쿨링 팬 권장 (중간 또는 높음 설정)
- 인클로저: 불필요
- 빌드 표면: 카프톤 테이프(PEI), 블루 페인터 테이프
프린팅 온도
권장 압출 온도 범위는 225-250°C로 프린터와 TPU 필라멘트 타입에 따라 달라짐. 단, 높은 온도에서 필라멘트가 더 빨리 녹고 노즐에서 더 쉽게 흐름.
속도
TPU는 일반적으로 느린 속도에서 최적 출력. 평균 속도 절반(15mm/s ~ 20mm/s) 설정으로 고품질 프린트 보장.
익스트루전 멀티플라이어
익스트루전 멀티플라이어는 노즐에서 나오는 필라멘트 양, 즉 압출 유량을 제어하는 프린터 설정. TPU 필라멘트는 프린팅 중 부적절하게 압출돼 레이어와 페리미터 접착 불량 초래 가능. 이 문제 대응으로 익스트루전 멀티플라이어 약간 증대.
리트랙션
리트랙션은 녹은 필라멘트 누수 방지를 위해 필라멘트를 익스트루더 뒤로 당기는 메커니즘. PLA, ABS 같은 강성 필라멘트에 매우 유용하나 TPU 필라멘트에서는 리트랙션이 어렵고 막힘 유발 가능. 따라서 유연 필라멘트가 노즐에서 늘어나고 압축되는 것 방지 위해 리트랙션 비활성화 강력 권장.
래프트와 스커트
래프트는 파트 프린팅되는 버려지는 수평 표면으로 워핑 방지용. 하지만 TPU 파트는 보통 워핑하지 않아 래프트 비권장. 고속 프린팅으로 추가 문제 유발 가능성 때문. 대신 스커트(파트 주변 몇 루프 소재)로 필라멘트 흐름 확인하고 초기 몇 레이어 성공 보장하는 게 현명.
결론
TPU는 독특한 물성과 광범위한 응용 가능성으로 매우 유용한 소재.
하지만 TPU 3D 프린팅은 소재 고유 특성으로 까다로울 수 있어 프린팅 전 TPU의 가능성과 한계 이해가 중요. 이 가이드로 여러분이 성공적으로 3D 프린팅 TPU 부품을 제작하는 길에 잘 들어서길 바랍니다.



