3D 프린팅 리트랙션 이해하기: 정의, 설정, 모범 사례
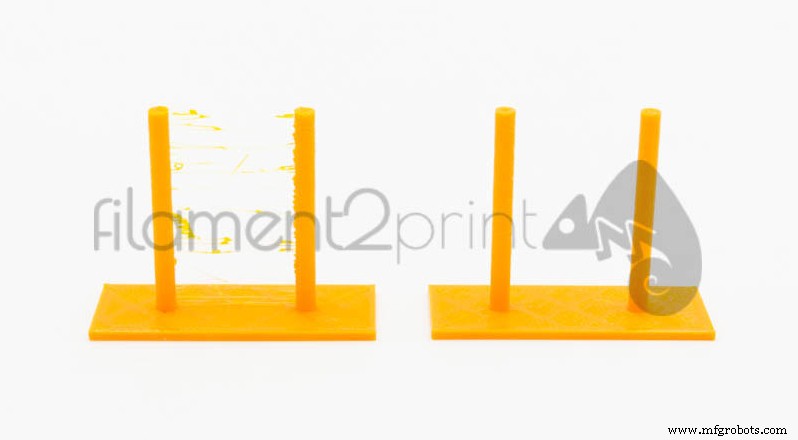
이 글은 3D 프린팅에서 리트랙션(Retraction) 개념을 명확히 하고자 합니다. 리트랙션은 모델 외부면에 소재가 묻어나거나 동시 출력 부품 간 실오라기(stringing) 발생을 막는 매우 중요한 파라미터입니다.
리트랙션은 3D 프린팅 중 공회전 이동 시 소재 누출을 방지하기 위해 필라멘트를 역방향으로 당기는 동작입니다.
리트랙션을 구성하는 파라미터:
- 리트랙션 거리: 리트랙션 시 후퇴하는 필라멘트 길이. 소재 유형, 익스트루더 방식(다이렉트/보우덴), 핫엔드 유형에 따라 다름. 유연 소재(특히 TPE류 Filaflex)는 필라멘트가 익스트루더 기어에 감기는 것을 막기 위해 리트랙션을 비활성화해야 함
- 리트랙션 속도: 익스트루더 모터가 필라멘트를 후퇴시키는 속도. 고속(70mm/s 초과) 사용 시 필라멘트에 자국이 나 후속 출력에 지장을 줄 수 있어 주의 필요
- 최소 이동 거리: 리트랙션을 수행할 최소 이동 거리 임계값
- 컴바인(Combing) 활성화: 슬라이서 고급 옵션(쿠라, Simplify3D, Slicer 등)에서 활성화 시 리트랙션 외에 홀 위로 핫엔드가 이동하지 않게 방지해 부품 내부 보이는 면에 소재 잔류 방지
- 리트랙션 시 Z축 리프트(Lift Z): 리트랙션과 동시에 핫엔드가 Z축으로 설정 거리만큼 상승. 디테일이 많고 미세한 영역이 있는 부품에서 해당 영역에 소재 흔적이 남는 것 방지용. 사용 시 레이어 높이와 같은 거리로 설정 권장
위 파라미터를 적절히 조정하면 해당 3D 프린터에 최적화된 리트랙션을 얻을 수 있습니다.
불행히도 정확한 값을 구하는 공식은 없으며, 각 프린터와 익스트루더마다 고유한 값이 필요합니다. 아래 표는 익스트루더 유형별 3D 프린터 권장 리트랙션 길이와 속도로, 본인 환경에 맞춰 조정하기 좋은 출발점입니다:
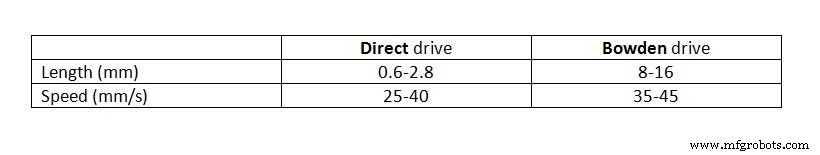
이미지 1: 리트랙션 파라미터
표의 값은 사용 중인 슬라이서 소프트웨어의 리트랙션 섹션에 입력합니다. 쿠라 3의 경우 소재 카테고리 내에 있습니다.
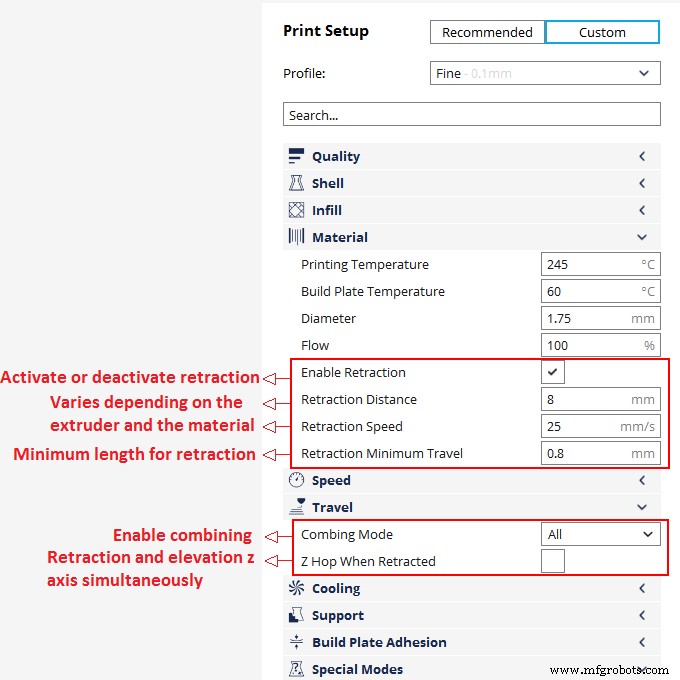
이미지 2: 쿠라 3 리트랙션 설정
길이 파라미터 조정 시 주의: 지나치게 늘리면(다이렉트 익스트루더에서 20mm 등) 유량 불연속으로 출력 부품에 공극(gap) 발생.
위 파라미터들을 이해하고 제공된 값을 기반으로 소소한 조정만 거치면 각 사용자는 자신만의 최적 설정을 얻을 수 있습니다.



