믿을 수 있는 3D 프린트를 위한 최적의 PrusaSlicer 서포트 설정
PrusaSlicer에서 올바른 서포트 설정은 오버행이나 공중 구조가 있는 모델의 성공적인 프린트에 필수적입니다. 적절히 구성된 서포트는 프린팅 중 부품을 안정적으로 유지하고, 필라멘트 낭비를 줄이며, 후가공을 고통 없게 만듭니다.
반면 잘못 생성된 서포트는 제거하기 어려워 섬세한 모델에 흠집을 내거나 파손을 일으킬 수 있습니다.
아래는 실전 경험과 전문가 모범 사례를 바탕으로 PrusaSlicer를 최적의 서포트 생성으로 구성하는 상세 가이드입니다.
이상적인 설정은 프린터, 소재, 모델 지오메트리에 따라 달라지므로 아래 권장 사항은 특정 설정에 맞춰 조정해야 할 출발점으로 삼으세요.
검토해야 할 핵심 PrusaSlicer 서포트 옵션:
- 서포트 소재 생성
- 오버행 임계값
- 스타일
- 래프트 레이어
- 래프트 접촉 Z 거리
- 윗면/아랫면 접촉 Z 거리
- 패턴
- 패턴 간격
- 인터페이스 레이어
- 인터페이스 패턴
- 인터페이스 패턴 간격
- 객체와 서포트 간 XY 분리
- 최대 브랜치 각도
- 브랜치 직경
- 브랜치 간격
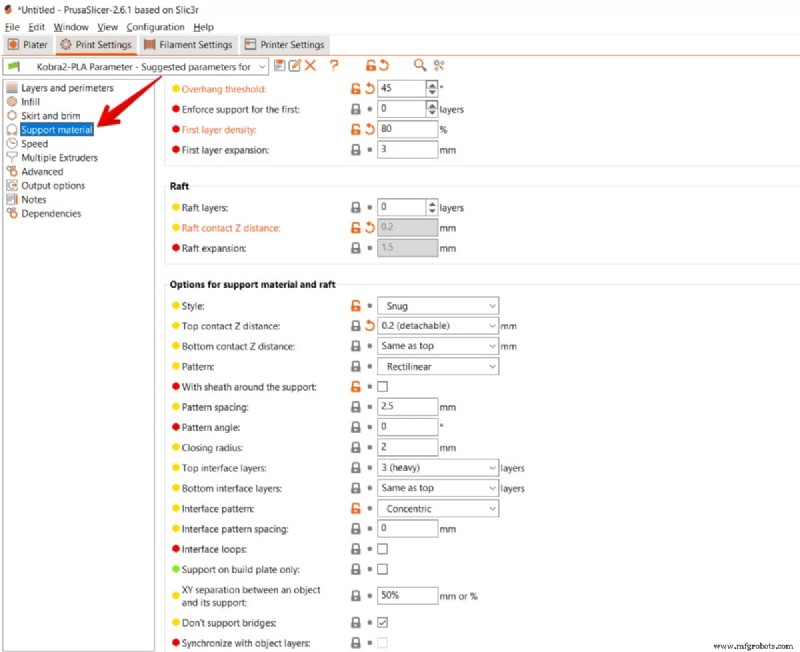
서포트 소재 생성
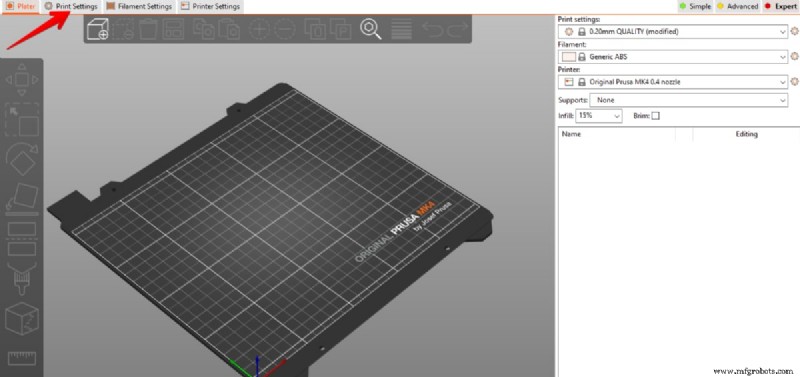
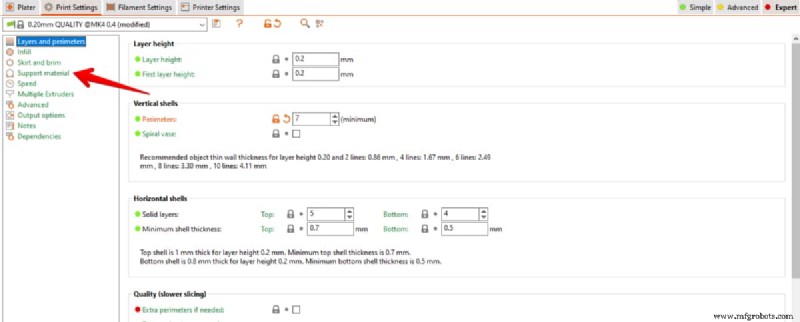
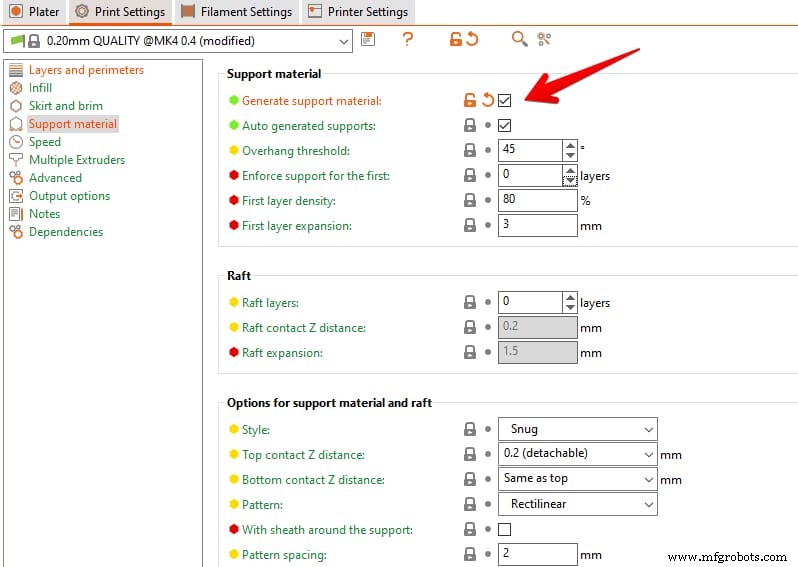
상단 메뉴의 프린트 설정 패널을 열고 서포트 소재 섹션으로 이동하세요. 서포트 소재 생성 체크박스는 기본적으로 비활성화되어 있습니다. 모델에 무너질 오버행이 있다면 체크하세요.
활성화되면 나머지 서포트 파라미터를 미세 조정할 수 있습니다. 각 서포트는 필라멘트를 소비하고 총 프린트 시간을 늘린다는 점을 기억하세요.
모델을 재배향하거나 분할해 오버행을 최소화하면 서포트 양을 줄일 수 있습니다.
완전 자동 서포트 생성 또는 수동 적용을 워크플로에 따라 선택할 수 있습니다.
자동 생성 서포트
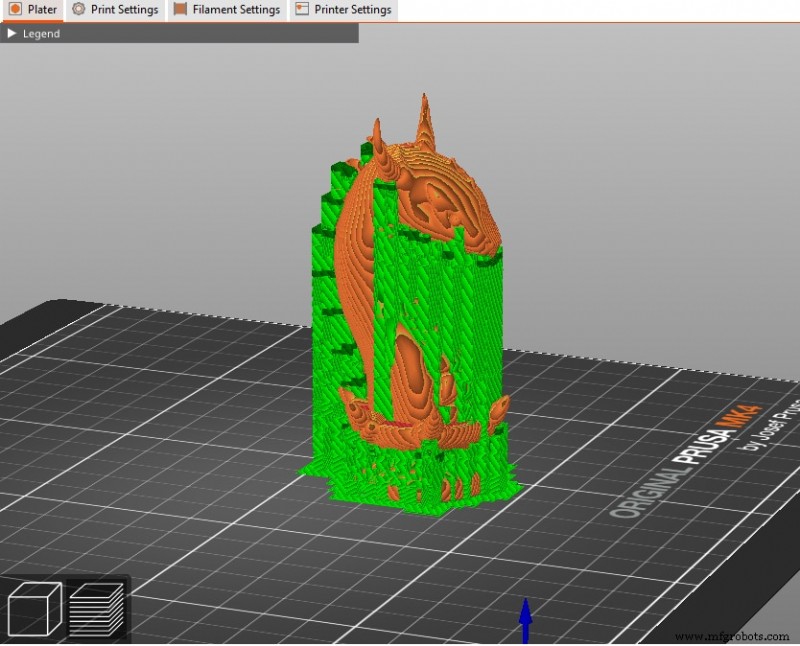
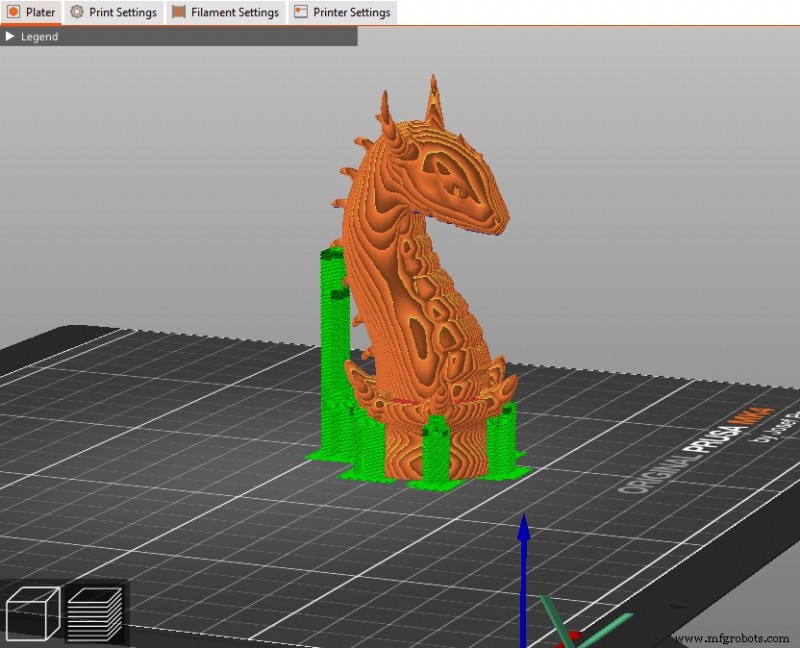
자동 생성 서포트 체크 시 PrusaSlicer가 오버행 임계값 초과 시 자동으로 서포트를 배치합니다. 기본 임계값은 45°지만 조정해 서포트 밀도를 제어할 수 있습니다.

자동 서포트는 초보자나 최적 배치를 모를 때 이상적. 모든 곳(빌드 플레이트와 모든 오버행 섹션에서) 또는 빌드 플레이트만(섬세한 기능과의 접촉 감소하지만 오버행 미지원 가능)으로 설정 가능.
수동 서포트
수동 서포트는 서포트 소재가 나타날 위치를 완전히 제어합니다. 전략적 배치에 자신 있다면 필라멘트와 프린트 시간 절약.
PrusaSlicer는 두 가지 수동 모드를 제공합니다:
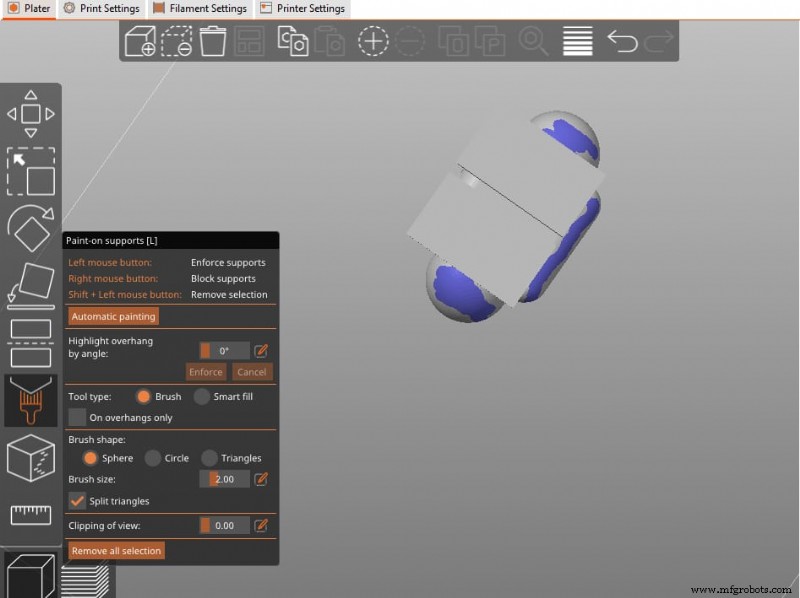
- 서포트 페인팅 – 서포트가 필요한 영역 하이라이트.
- 서포트 인포서 & 블로커 – 모델별로 서포트 포인트 추가 또는 제거.
서포트 페인팅
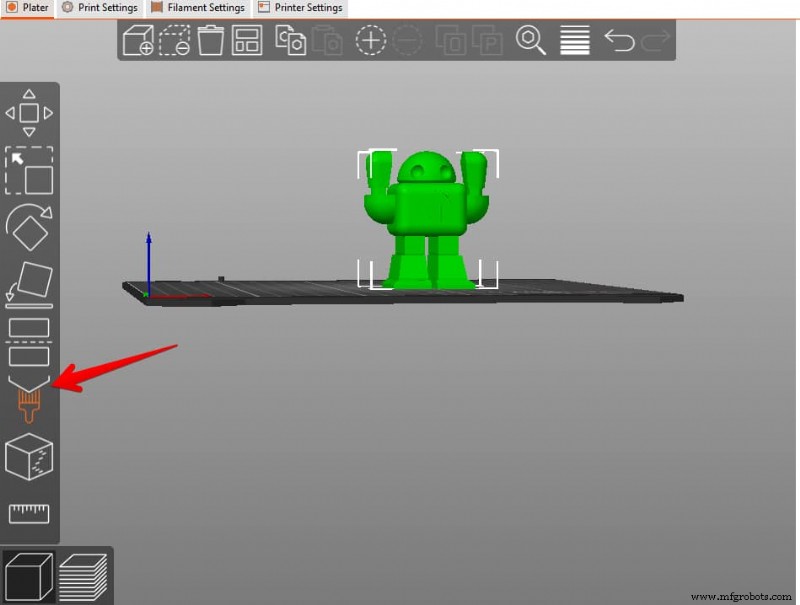
왼쪽 패널의 브러시 아이콘으로 원하는 영역 페인팅. 페인팅 후 서포트 모드를 서포트 인포서만으로 전환하고 슬라이스해 결과 확인.
시각적 안내는 ModBot의 이 영상 참조.
서포트 인포서 & 블로커
모델 표면 우클릭으로 블로커(디테일이 중요한 곳 서포트 방지) 또는 인포서(특정 지점 서포트 강제) 배치.
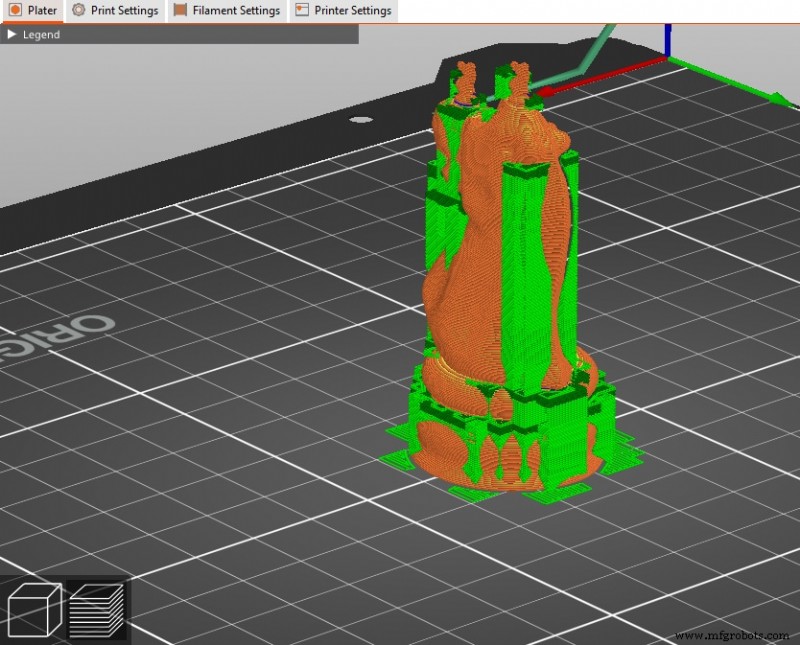
블로커 추가 후 빨간색으로 변함. 다시 슬라이스해 업데이트된 서포트 레이아웃 확인.
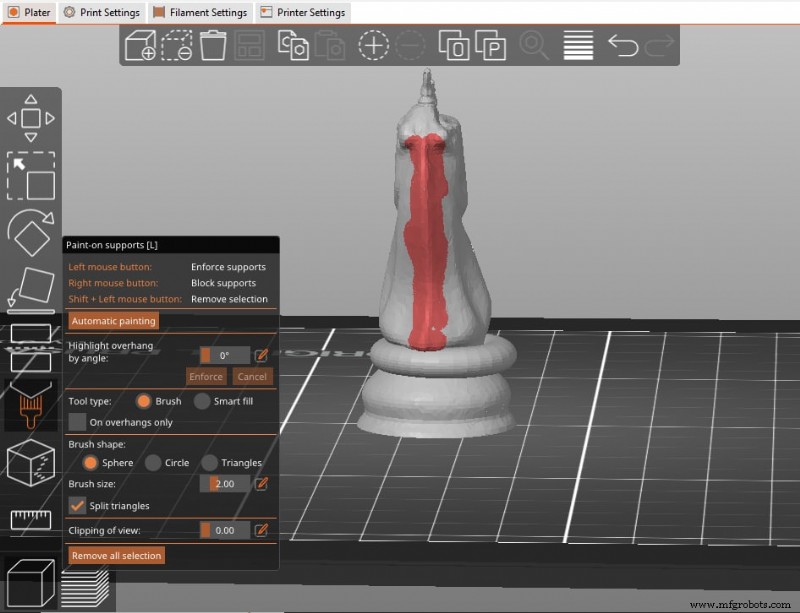
서포트 인포서는 몇 개의 고립된 서포트만 필요할 때 유용. 긴 브리지를 더 짧고 신뢰할 수 있는 세그먼트로 분할하기도 합니다.
오버행 임계값
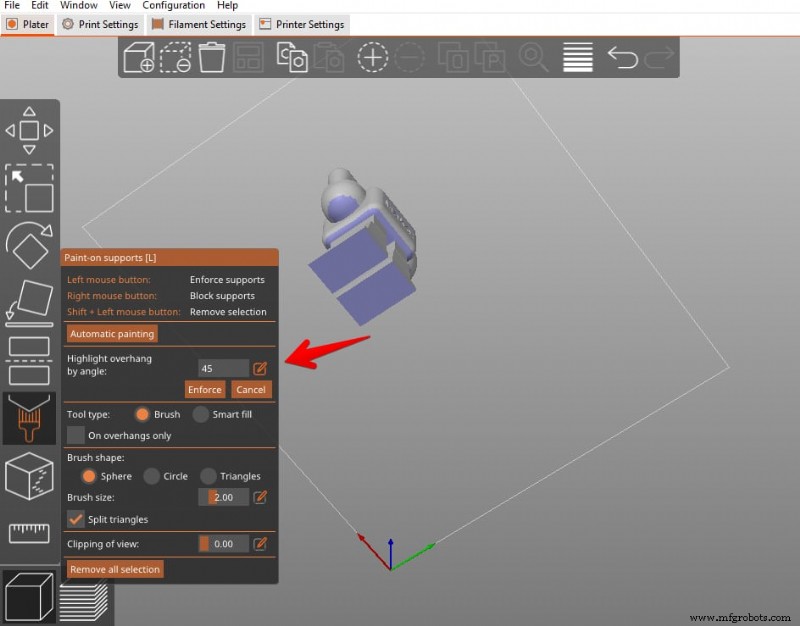
오버행 임계값은 수평면으로부터의 최소 각도로, 슬라이서가 기능에 서포트가 필요하다고 판단하는 기준입니다. PrusaSlicer 기본값은 45°, 0°~90° 사이 조정 가능.

임계값 낮추면 서포트 수 감소하지만 오버행 실패 위험; 높이면 서포트 밀도와 필라멘트 사용량 증가.
프리뷰의 파란색 음영이 서포트 예정 영역을 표시.
스타일
PrusaSlicer는 프린트 속도, 필라멘트 사용량, 후가공 용이성의 균형을 다르게 잡는 세 가지 서포트 스타일을 제공합니다.
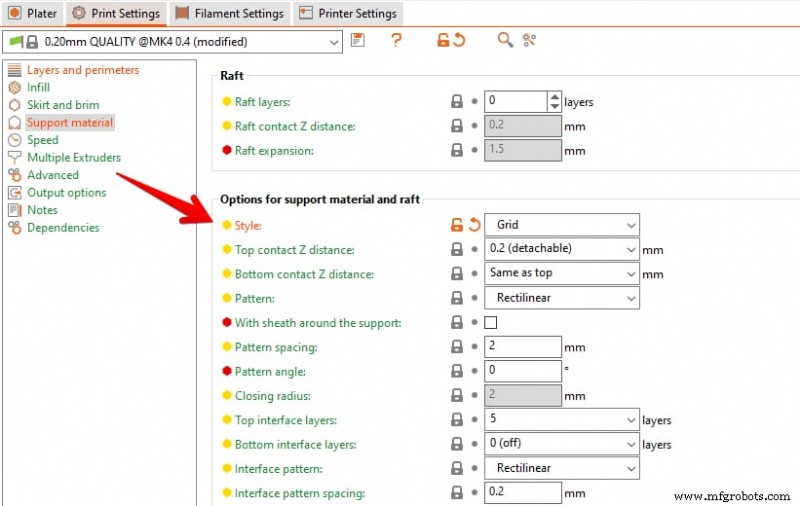
- 그리드 – 기본값. 튼튼하고 제거 쉬움, 하지만 모델 둘레 너머로 확장될 수 있음.
- 스너그 – 모델과의 접촉 최소화로 필라멘트 절약, 하지만 표면 흉터 가능하고 제거 어려움.
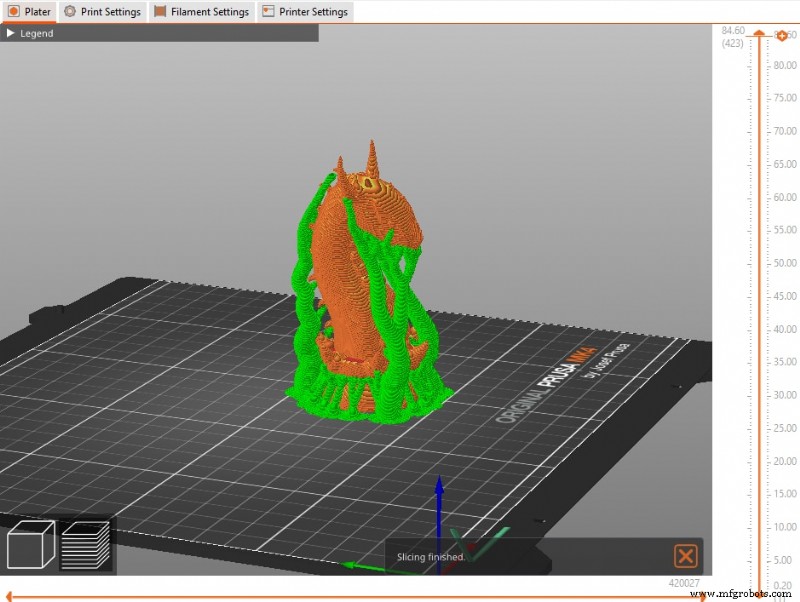
- 오가닉 – 최신 스타일. 필요한 곳에만 가지 성장, 가볍고 쉽게 제거되며 비중요 표면 접촉 드묾.
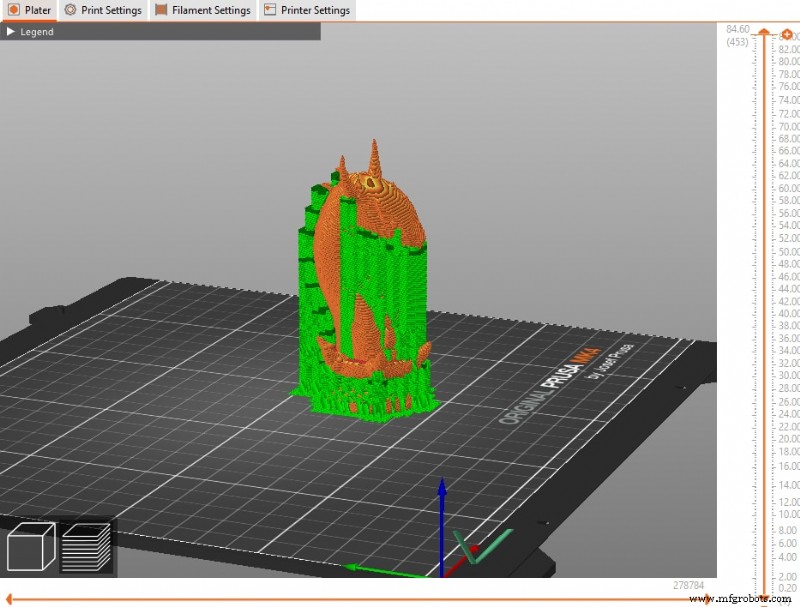
복잡하거나 섬세한 지오메트리엔 오가닉이 종종 최선. 접착 문제 시 첫 레이어 확장 값 증가로 베이스 접촉 면적 확대.
래프트 레이어
래프트 레이어 추가는 접착력 나쁘거나 베이스 얇은 모델의 베드 접착과 표면 품질 개선. 보통 1~3레이어면 충분; 기본값은 0.

래프트 접촉 Z 거리
래프트와 모델 사이 수직 간격은 보통 최소. 1mm 간격이 대부분의 수용성 인터페이스에 잘 작동, 분리 용이성과 접착력 균형.

윗면/아랫면 접촉 Z 거리
서포트 인터페이스와 모델 윗면/아랫면 사이의 접촉 거리는 서포트가 얼마나 단단히 고정되면서 쉽게 제거되게 할지를 결정.
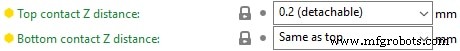
Prusa는 레이어 높이의 50~75%로 설정 권장. 사용자들은 깔끔한 분리가 가능한 인터페이스를 위해 레이어 높이의 2배로 설정하곤 합니다.
패턴
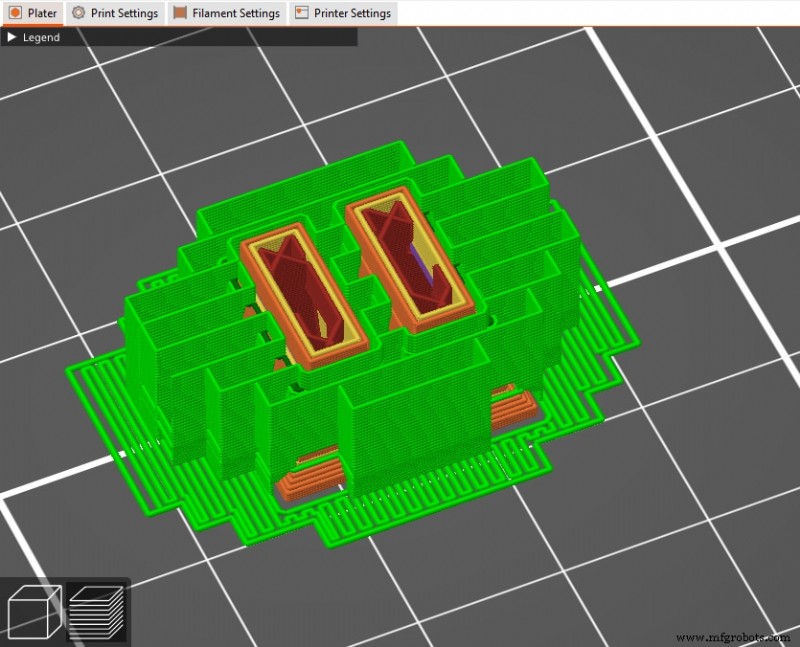
서포트 인필 패턴은 강도와 제거 용이성 모두에 영향. PrusaSlicer 제공:
- 직선 – 직선; 가장 가볍고 제거 가장 쉬움.
- 직선 그리드 – 인터로킹 라인으로 강도 추가; 제거 더 어려움.
- 허니콤 – 육각 셀; 최대 강성이지만 제거 가장 어렵고 필라멘트 가장 많이 소모.
패턴 간격
간격은 서포트 라인이 얼마나 조밀하게 패킹되는지 제어. 기본 2mm가 대부분 케이스에 적합, 3~6mm로 소재와 프린트 시간 절약 가능하나 서포트 약해짐.

인터페이스 레이어
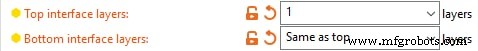
인터페이스 레이어는 모델과 직접 접촉하며 나머지 서포트보다 조밀. 적은 레이어(1~4)가 강한 연결을 제공하면서 제거 가능.
인터페이스 패턴
직선(비수용성 서포트용)과 동심원(수용성 서포트용) 중 소재에 맞춰 선택.

인터페이스 패턴 간격
일반적 간격 0.2mm. 서포트 제거 어려움 발견 시에만 조정.

객체와 서포트 간 XY 분리
모델과 서포트 사이 간격 폭은 접촉 면적과 제거 용이성에 영향. mm 또는 외부 퍼리미터 폭의 백분율로 표현.

최대 브랜치 각도
오가닉 서포트용, 브랜치가 모델 대비 얼마나 가파르게 자라는지 정의. 낮은 각도는 수직으로 안정적 브랜치; 높은 각도는 더 큰 간격 커버지만 안정성 감소.

브랜치 직경
얇은 브랜치는 가볍지만 덜 튼튼; 2mm 직경이 대부분 프린트에 좋은 타협점. 무겁거나 대형 모델엔 직경 증가.

브랜치 간격
브랜치가 모델과 접촉할 때 간격 정의. 거리가 작을수록 서포트 개선되나 제거 어려워짐. 한 사용자 경험에서 0.25mm Z 거리와 75% XY 거리가 PLA에 0.25mm, 0.4mm 노즐 모두에서 잘 작동.

한 커뮤니티 멤버 추천 설정:
- 접촉 Z 거리: 0.2mm
- 직선 패턴
- 서포트 주변 쉬스: 비활성화
- 패턴 간격: 3mm
- 패턴 각도: 0
- 인터페이스 레이어: 4
- 인터페이스 패턴 간격: 0.24mm
- 인터페이스 루프: 비활성화
- 빌드 플레이트만 서포트: 활성화
- XY 분리: 75%
- 브리지 서포트 안 함: 활성화
이 설정들은 필라멘트 사용량을 낮게 유지하면서 깔끔하고 제거하기 쉬운 서포트를 자주 생성합니다.

— Michael Dwamena
Michael Dwamena는 취미가와 전문가 모두를 위해 3D 프린팅을 단순화하는 3D Printerly의 창립자입니다. 20대 이상의 필라멘트와 레진 프린터로 풍부한 실전 경험을 쌓았으며, 900개 이상의 기사로 수백만 명의 3D 프린팅 복잡성을 안내해 왔습니다.



