


산업기술

산업 제조
광경화성 수지 적층(SLA) 발명자이자 3D Systems 창업자인 Charles Hull이 1986년 3D 프린터 판매를 시작했습니다. 몇 년 후, Stratasys의 Scott Crump가 융합 증착 모델링 기술을 상용화했습니다. 다른 기업들도 곧 뒤를 이었고, 기업가들이 이 "신속 시제품 제작" 기계를 구입하고 "서비스 뷰로"를 열기까지 그리 오래 걸리지 않았습니다. 이 회사들은 오로지 3D 프린팅에만 집중했습니다.
오늘날, 한때 최첨단 용어였던 이들 대부분은 구식이 되었습니다. 적층 제조는 더 이상 시제품 제작(신속이든 아니든)에 국한되지 않습니다. 서비스 뷰로는 이-매뉴팩처러(e-manufacturers)로 자리를 내주었으며, 이들의 소유자와 관리자들은 3D 프린팅이 CNC 가공 및 기타 전통적 제조 공정을 보완하며, 그들의 공구 상자에 있는 또 하나의 도구(아주 강력한 도구)가 되었다고 주장합니다.
로스앤젤레스 소재 Stratasys Direct Manufacturing에서 운영 부사장 Greg Reynolds는 주어진 프로젝트에 어떤 제조 기술을 사용할지 결정하는 것은 수많은 요인에 달려 있으며, 부품 복잡성에서 시작한다고 설명합니다.
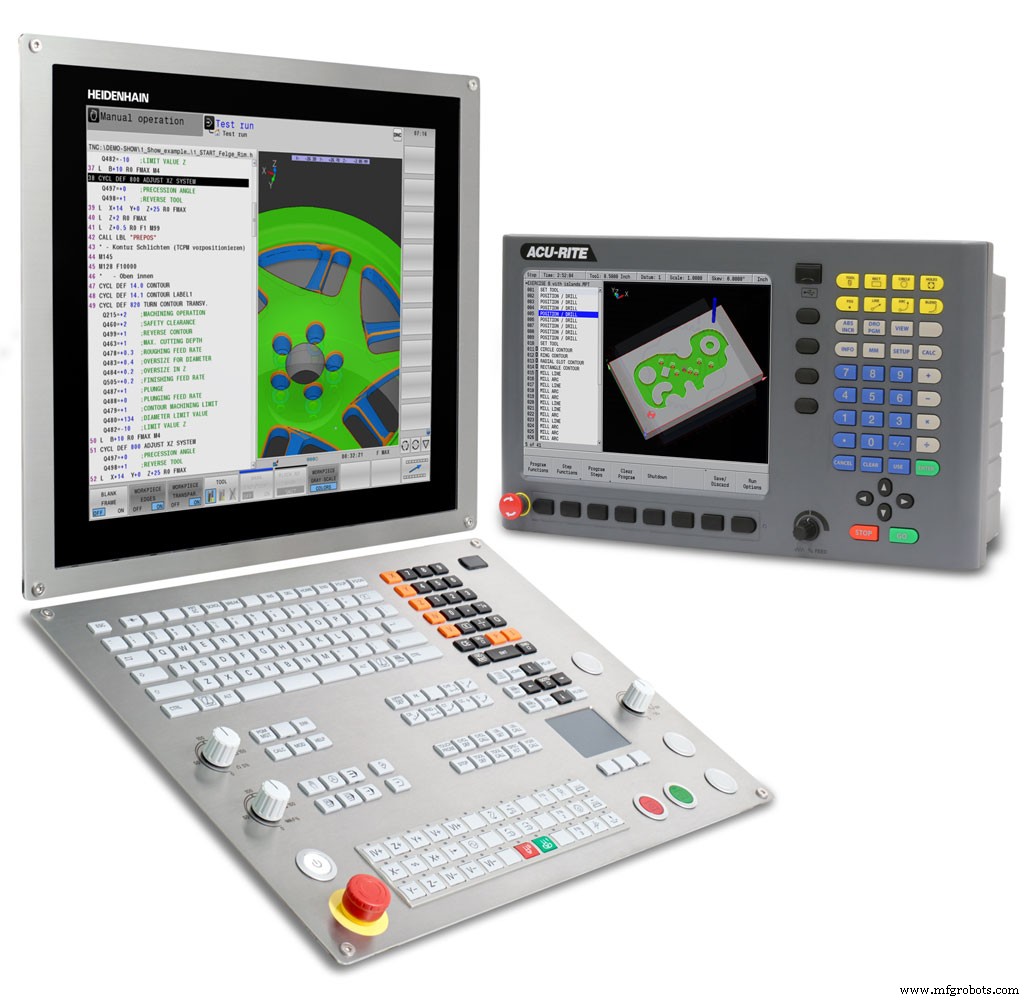
"적층 제조는 기존 공정에 비해 몇 가지 중요한 이점을 제공합니다. 특히 금속의 경우 그렇습니다."라고 그는 말합니다. "이 목록에서 높은 순위를 차지하는 것은 부품 통합입니다. 여러 부품을 가공한 다음 볼트나 용접으로 조립하는 대신, 금속 3D 프린팅을 사용하면 어셈블리를 단일, 종종 훨씬 더 가벼운 공작물로 생산할 수 있습니다. 이에 내부 통로, 복잡한 휩 표면 및 기타 유기적 형태, 얇은 벽 격자 구조 같은 특징이 따라옵니다. 이들 각각은 가공하기에 매우 비용이 많이 들거나 아예 불가능합니다. 그러나 적층 제조에서는 꽤 쉽습니다."
반면, 브래킷, 샤프트, 하우징 및 기타 "블록 같은" 구성 요소와 같은 더 단순하고 단일체적인 부품은 시제품 부품을 만들든 수천 개의 생산 런을 하든 가공 영역에 단단히 남아 있습니다.
또한 3D 프린팅이 정확도 측면에서 가공과 경쟁할 수 없기 때문에, 엄격한 공차와 매우 매끄러운 표면 조도가 필요한 부품도 CNC 선반이나 머시닝 센터에 더 적합합니다.
그 때문에 많은 플라스틱 부품과 사실상 모든 금속 부품은 중요한 부품 특징을 마무리하고, 대부분의 3D 프린팅 공정의 골칫거리인 서포트를 제거하기 위해 머신샵으로 후처리 공정을 거쳐야 합니다.
"부품 정확도와 표면 조도가 최우선 순위가 아닌 저생산량에서는 3D 프린팅이 확실히 갈 길입니다."라고 Heidenhain Corp.의 공작기계 비즈니스 개발 이사 Gisbert Ledvon은 말합니다. "이는 또한 매우 복잡한 형상을 가진 부품과 3D 프린팅으로 그렇지 않으면 제조하기 어려운 특징을 생산할 수 있는 경우에도 해당됩니다. 2차 가공이 필요할 수 있지만, 이러한 종류의 부품은 점점 더 금속 적층 제조를 통해 생산되고 있습니다."
플라스틱 사출 금형은 한 예입니다. 기존 금형 제작에서는 금형 베이스나 인서트 전체에 스위스 치즈 같은 냉각 구멍을 드릴링하는 대신, 레이저 금속 분말 베드(LPBF) 기계로 금형 전체를 프린트하고 금형 캐비티를 둘러싸고 이에 부합하는 전략적으로 배치된 냉각 채널로 채울 수 있습니다. 결과적으로 그는 그렇지 않으면 불가능했을 것보다 훨씬 더 빠른 사이클 타임과 더 높은 부품 품질을 가진 금형이 만들어진다고 말합니다.
여기서도 Ledvon과 Reynolds가 모두 지적하듯, 금형 캐비티 및 기타 중요한 표면을 마무리 가공하기 위한 2차 작업이 필요합니다. 금속 적층 제조는 주조나 단조와 비슷한 표면 조도를 남기기 때문입니다.
두 전문가 모두 3D 프린터에서 CNC 기계로 이러한 부품 등을 옮기기 위해서는 견고한 고정 전략이 필요하다고 말합니다. "3D 프린터에 머시닝 센터와 통합되는 일종의 팔레트 시스템이 있다면 이상적일 것입니다. 이는 많은 시간과 골칫거리를 덜어줄 것입니다."라고 Ledvon은 말합니다.
3D 프린팅 부품을 고정하는 것은 주물을 고정하는 것과 비슷하다고 Reynolds는 덧붙입니다. 종종 참조할 고정된 데이텀 포인트가 없기 때문입니다. "주물과 마찬가지로, 넌-넷-셰이프에서 가공 공정을 시작하므로 먼저 밀링이나 선삭으로 제로 포인트를 만든 다음 거기서 진행해야 합니다. 작업마다 다르지만, 전반적으로 치수 제어가 3D 프린팅 부품에서 확실히 더 어렵다고 말할 수 있습니다."
CNC 가공의 또 다른 강점은 속도입니다. CNC 선반과 머시닝 센터가 봉재나 빌릿에서 엄청난 속도로 재료를 제거할 수 있는 반면, 레이저 기반 금속 및 폴리머 3D 프린터는 악명 높게 느려, 대부분의 부품을 생산하는 데 많은 시간이 걸리고 더 큰 부품은 며칠이 걸리기도 합니다.
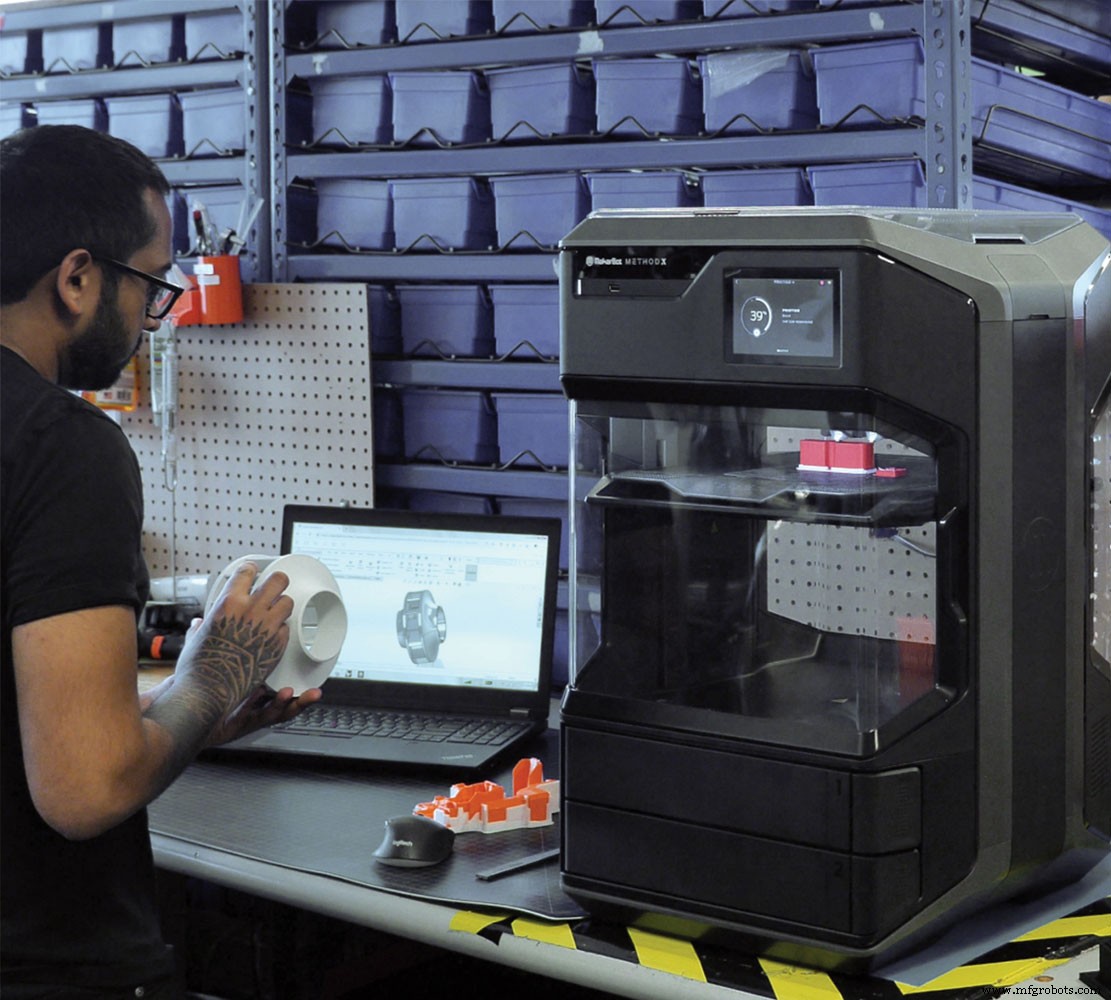
하지만 레이저가 소재를 결합하는 유일한 방법은 아닙니다. 적층 제조는 7가지 독자적 기술과 수많은 파생 기술을 자랑하며, 최근 몇 년간 몇몇은 꽤 빨라졌습니다. 예를 들어, Markforged 같은 3D 프린터 제조업체는 "그린" 부품을 대량으로 프린트한 다음 소결하여 수십 년 된 금속 사출 성형 공정을 모방하는 바인더 제팅 기계를 개발했습니다. 그리고 MakerBot과 모회사 Stratasys의 FDM 프린터는 Scott Crump의 초기 시절보다 훨씬 빨라졌을 뿐만 아니라, 이제 특정 금속도 프린트할 수 있게 되었습니다.
마찬가지로, Chuck Hull의 광경화성 수지 공정은 디지털 라이트 프로세싱을 포함하도록 확장되었으며, 이는 UV 광원으로 한 줄 한 줄 힘들게 추적하는 대신 포토폴리머 수지 층 전체를 한 번에 경화시킵니다.
이들 및 기타 폴리머 프린터는 예전보다 훨씬 더 정확해졌습니다(여전히 가공보다는 훨씬 덜 정확하지만), 소위 "증기 연마" 장비와 함께 사용하면 뛰어난 표면 조도를 생성할 수 있습니다.
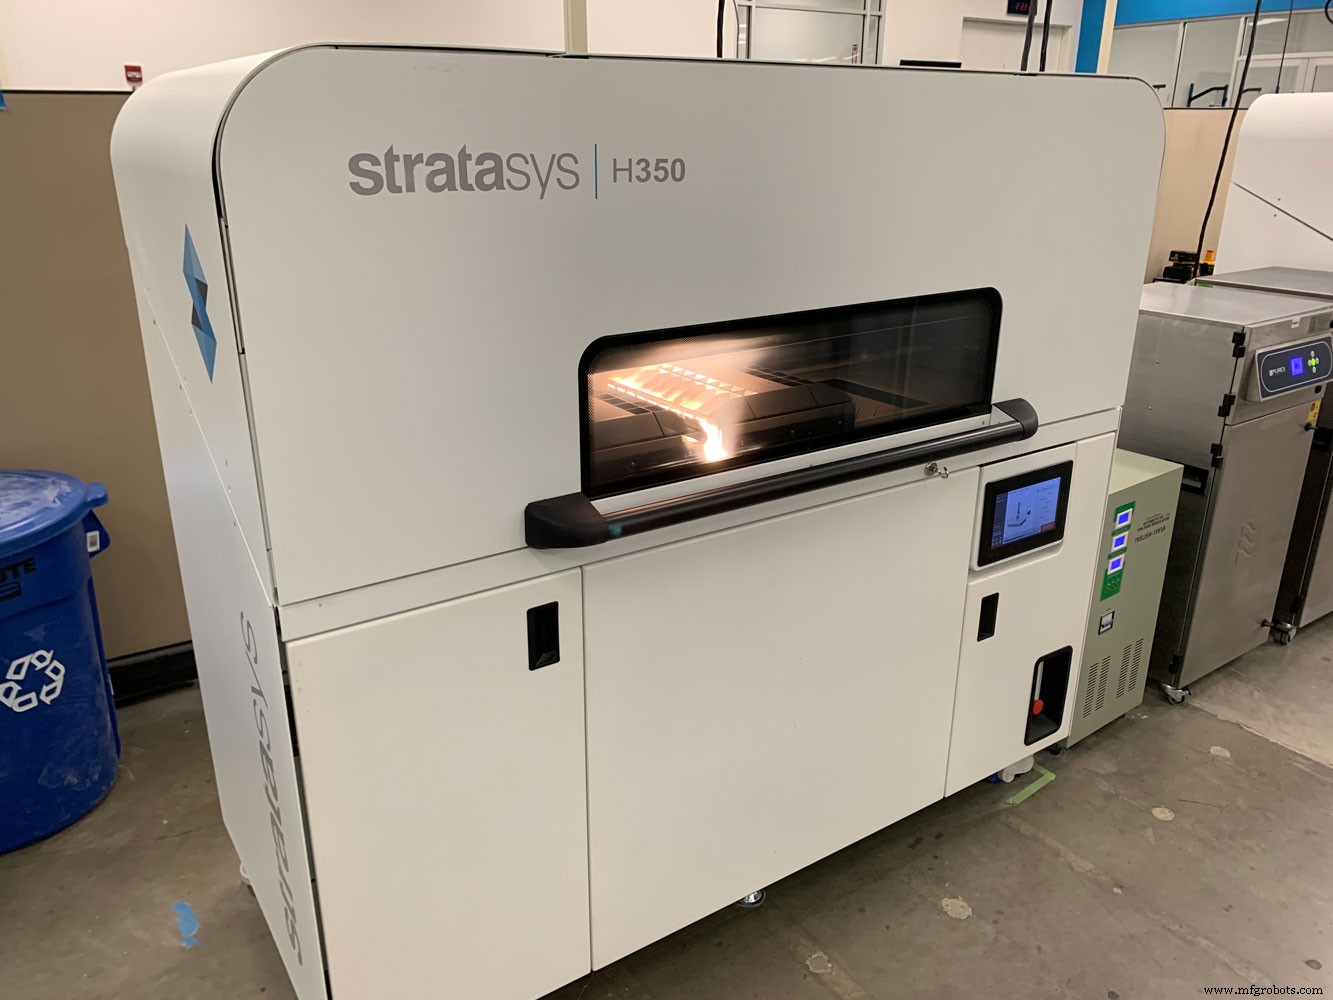
그리고 Stratasys의 선택적 흡수 융합이 있습니다. 현재 친환경 PA11 나일론으로 제한되지만, 접촉하는 모든 폴리머 분말의 녹는점을 낮추는 독점 잉크를 사용하여 부품을 프린트합니다. 적외선 열원에 노출되면 이 영역이 융합되어 완전히 기능적인 부품을 생성합니다. "한 개 부품이든 1,000개 부품이든 빌드 속도는 동일합니다."라고 Reynolds는 말합니다. "이것은 더 높은 생산량에 이상적으로 적합하며, 선택적 레이저 소결(SLS)만큼 열을 부품에 가하지 않기 때문에 소재 무결성이 일반적으로 더 높습니다."
툴링은 3D 프린팅과 전통적 제조 간의 또 다른 중요한 차이점입니다. 전자가 완전히 디지털 공정이기 때문에, 전통적 제조 공정에 필요한 지그, 고정구, 기타 툴링(2차 가공에 사용되는 것 제외)이 필요 없습니다.
이는 수많은 이점을 제공하며, 가장 명백한 것은 일부 또는 모든 툴링 비용의 제거입니다. 하지만 툴링을 제조하는 데 필요한 리드 타임도 있고, 준비되면 공작기계에 설치하고, 프로그램 제로를 잡은 다음, CNC 프로그램을 검증해야 합니다. 반면 3D 프린터는 CAD 모델에서 완성 부품까지 단 몇 시간 만에 갈 수 있습니다.
Reynolds는 3D 프린팅이 디케이킹과 서포트 제거 측면에서 최근 더 자동화되었지만, 자동화가 다른 유형의 제조에서도 더 큰 역할을 하고 있다고 언급합니다.
어쨌든, 주어진 부품을 어떻게 생산할지 결정하는 것은 복잡한 결정이며, 작업 수량, 부품 형상, 정확도와 표면 조도, 소재, 기타 수많은 요인에 따라 달라집니다.
금속 가공자들이 두 기술 중 하나를 결정하려 할 때, 부품을 Stratasys 웹사이트에 업로드하면 즉석 견적을 받아 어느 방식이 더 빠르고 효과적인지 알 수 있습니다.
"어떤 시점에서 자체 3D 프린터 투자를 고려했다가 너무 비싸거나 충분히 능력이 안 된다고 생각한 분들이라면, 다시 한번 살펴보시길 권장합니다."라고 그는 말합니다. "이는 매우 성숙한 기술이 되었으며, CNC 선반과 머시닝 센터와 마찬가지로 부품을 만드는 또 하나의 방식일 뿐입니다."
적층 제조는 가공 및 더 전통적인 제조 공정을 보완하는 데 점점 더 많이 사용되고 있습니다.
산업기술
플라스틱의 다용성과 수많은 장점은 오늘날 가장 중요한 엔지니어링 소재 중 하나로 만듭니다. BMW는 6시리즈 쿠페의 리어 부트 리드와 프론트 윙에 금속 대신 열가소성 플라스틱과 복합 소재를 적용해 최대 100kg의 중량 감량을 달성했습니다. 시제품을 제작하고 테스트하지 않았다면 BMW가 이런 과감한 결정을 내릴 수 없었을 것입니다. 새로운 제품이나 부품의 설계 아이디어가 있다고 해서 아무 가공 방식이나 써서 플라스틱 시제품을 만들면 될까요? 아닙니다. BMW가 말하지 않을지 몰라도, 프로젝트 성공은 시제품 제작에 사용하는 가공 방식
밀링은 오늘날 금속 제작 산업에서 가장 일반적으로 사용되는 공정 중 하나로, 숙련된 기술자들이 압연 강철을 전문적으로 절단하고 성형하는 방법을 제공합니다. 업계 전반에서 다양한 유형의 밀링 센터가 사용되지만, 일반적으로 수직 머시닝 센터(VMC)와 수평 머시닝 센터(HMC)로 분류됩니다. 수직 밀은 스핀들(절삭 요소)이 수직으로 정렬되어 있습니다. 수평 밀은 스핀들이 지면과 평행합니다. 두 기계 유형의 임무는 동일하지만, 작업 완료의 생산 방식은 약간 다릅니다. 두 가공 선택지 모두 장단점이 있으며, 밀링 역량은 두 범주 간에 다를