마이크로 가공을 위한 고속 스핀들의 이점: 탁월한 성능 구현
소형 드릴과 엔드밀은 종종 스핀들 RPM 부족으로 고통받아 불량 표면 조도, 낮은 생산성, 절삭 공구 파손을 초래합니다. 이 흔한 문제를 해결할 옵션과 권장사항을 소개합니다.
'소형'과 '마이크로 가공'은 어떻게 정의될까요?
공식적 정의는 없지만, 많은 전문가는 직경 1/8인치(약 3.175mm) 미만의 드릴이나 엔드밀을 마이크로 공구로 봅니다.
더 중요한 건 이 커터들이 대부분 CNC 공작기계가 제공할 수 있는 것보다 더 높은 스핀들 속도를 요구한다는 점입니다. 그게 없으면 결과는 보통 바람직하지 않습니다.
몇 가지 일반적인 소재의 권장 절삭 속도를 고려해 보세요.
산드빅 코로만트는 오스테나이트계 및 듀플렉스 스테인리스강에 492 SFM(분당 표면 피트)에서 시작할 것을 권장합니다. 구어링(Guhring)은 주철 황삭에 620 SFM이 좋다고 합니다. 하비 툴(Harvey Tool)은 저탄소강 600 SFM, 단조 알루미늄 1,000 SFM을 제안합니다. 다른 절삭 공구 제조사들도 비슷한 권장치를 제시합니다.
첫 예에서 3/16인치(약 4.76mm) 직경 엔드밀은 적정 작동 파라미터에 도달하려면 최소 10,000 RPM 스핀들 속도가 필요합니다. 마지막 예에선 같은 커터가 권장 표면 속도를 맞추려면 최소 2배 RPM이 필요합니다. 상황은 공구가 작아질수록 기하급수적으로 악화됩니다. 이스카(Iscar)의 툴 어드바이저(Tool Advisor)에 따르면 합금강 가공 시 1/32인치(약 0.79mm) 엔드밀에는 56,000 RPM 이상이 필요합니다.
모두 계산기로 그 수치를 확인하려 들기 전에, 메시지는 명확합니다: 금형 가공이나 광학 작업용으로 설계된 고급 머시닝 센터조차 이 마이크로 영역에서 밀링과 드릴링을 할 때 부족하며, 라이브 툴 선반과 범용 CNC 장비는 훨씬 더 뒤처집니다. 이 단순한 가공 물리학 사실이, 과거보다 훨씬 높은 속도를 요구하는 현대 절삭 공구가 소형으로 간주되어 특별한 주의가 필요할 때를 결정하는 가장 큰 요인입니다.
좋은 소식은, 기계 공구, 소재, 커터 크기에 관계없이 부족한 스핀들 속도 문제를 쉽게 해결할 방법이 있다는 겁니다. 스피더 헤드(Speeder heads)는 어떤 기계 스핀들의 RPM도 증가시키도록 설계되었습니다. CNC 드릴링과 경밀링 작업, 특히 정삭 작업에서 최대 신뢰성과 정밀도를 보장하며 그렇게 합니다. 여러 구성이 가능합니다. 공기나 전기 구동, 스핀들 스루 냉각수 구동, 기존 스핀들 회전을 증폭하는 내부 기어 트레인 방식 등이 있습니다.
블루스 극복하기
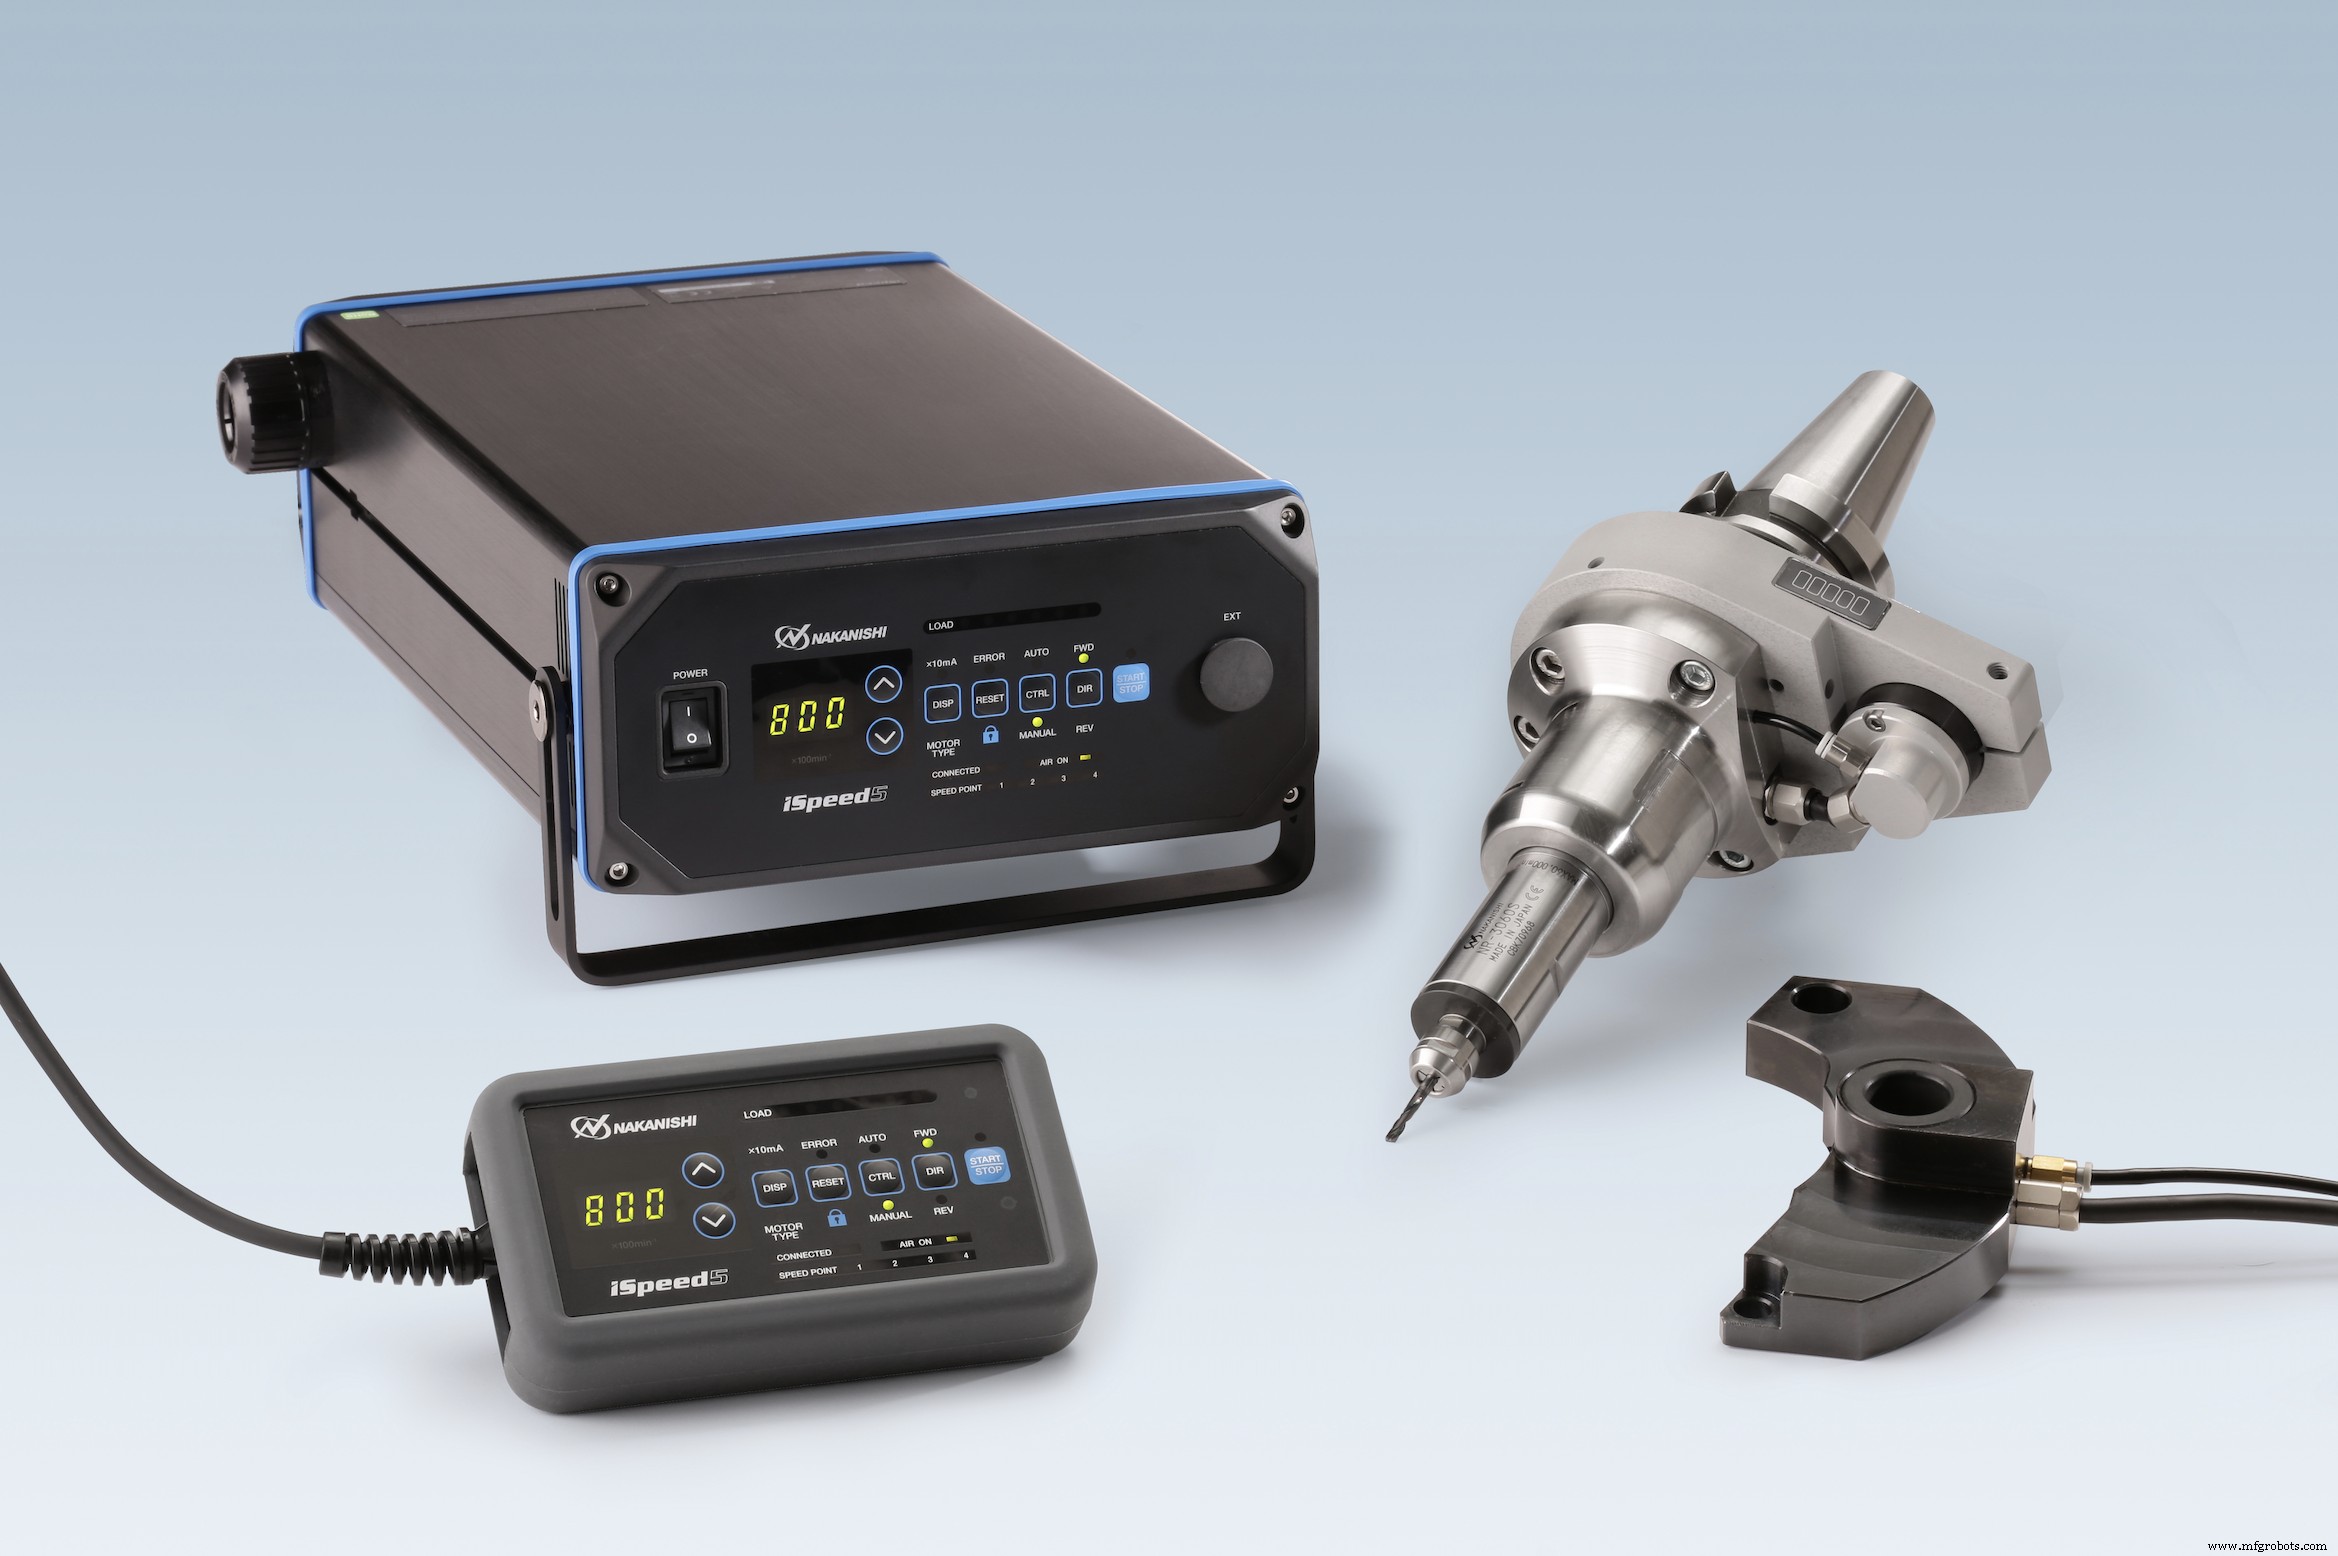
마이크 가브리스는 '스핀들 스피더'라는 용어를 쓸 때 조심스럽습니다. NSK 아메리카 코퍼레이션의 산업 영업 매니저인 그는 '스피더'가 흔히 앞서 언급한 기어 구동 배치를 지칭한다고 말합니다.
"기어를 추가하면 진동, 열, 열변형 같은 특성이 생깁니다."라고 그는 말합니다. "이건 고속 스핀들에 용납될 수 없는 특성들입니다."
비교하자면, 회사가 선호하는 솔루션은 기계 스핀들과 독립적으로 작동하는 브러시리스 전기 모터 스핀들을 사용하는 것으로, 순수 기계 장치로는 불가능한 훨씬 높은 속도를 생성해 성공적인 마이크로 및 나노 가공을 가능하게 합니다.
"우리는 다양한 고속 공기 및 전기 스핀들을 제공하지만, 최신 모델은 iSpeed5로, 어떤 라인이나 코드도 수동으로 연결할 필요 없이 60,000~80,000 RPM으로 작동합니다."라고 가브리스는 말합니다. "스핀들 면에 장착된 스톱 블록에 통합되어 외부 컨트롤러로부터 전력, 냉각 공기, 제어 신호를 공급받습니다. 이는 완전한 공구 교환 가능 전기 스핀들로, 점점 더 많은 작업장이 무인 가동(라이트 아웃)을 추구함에 따라 점점 더 중요한 고려사항이 되고 있습니다."
무인 가공에 대한 욕구 외에도, 가브리스는 iSpeed5의 타겟 고객을 소구경 공구를 쓰는 누구나로 정의합니다. 그는 1/16인치(약 1.58mm) 미만 커터를 소구경으로 정의합니다. 금형 제작이 큰 시장이며, 항공우주와 의료 제조도 그렇습니다. "이 고객들 중 다수는 이미 우리의 다른 고속 스핀들 솔루션에 익숙합니다. 그중 일부는 160,000 RPM에 도달합니다. iSpeed5는 환영받을 추가 제품이 될 것입니다."
베어링에 집중하다
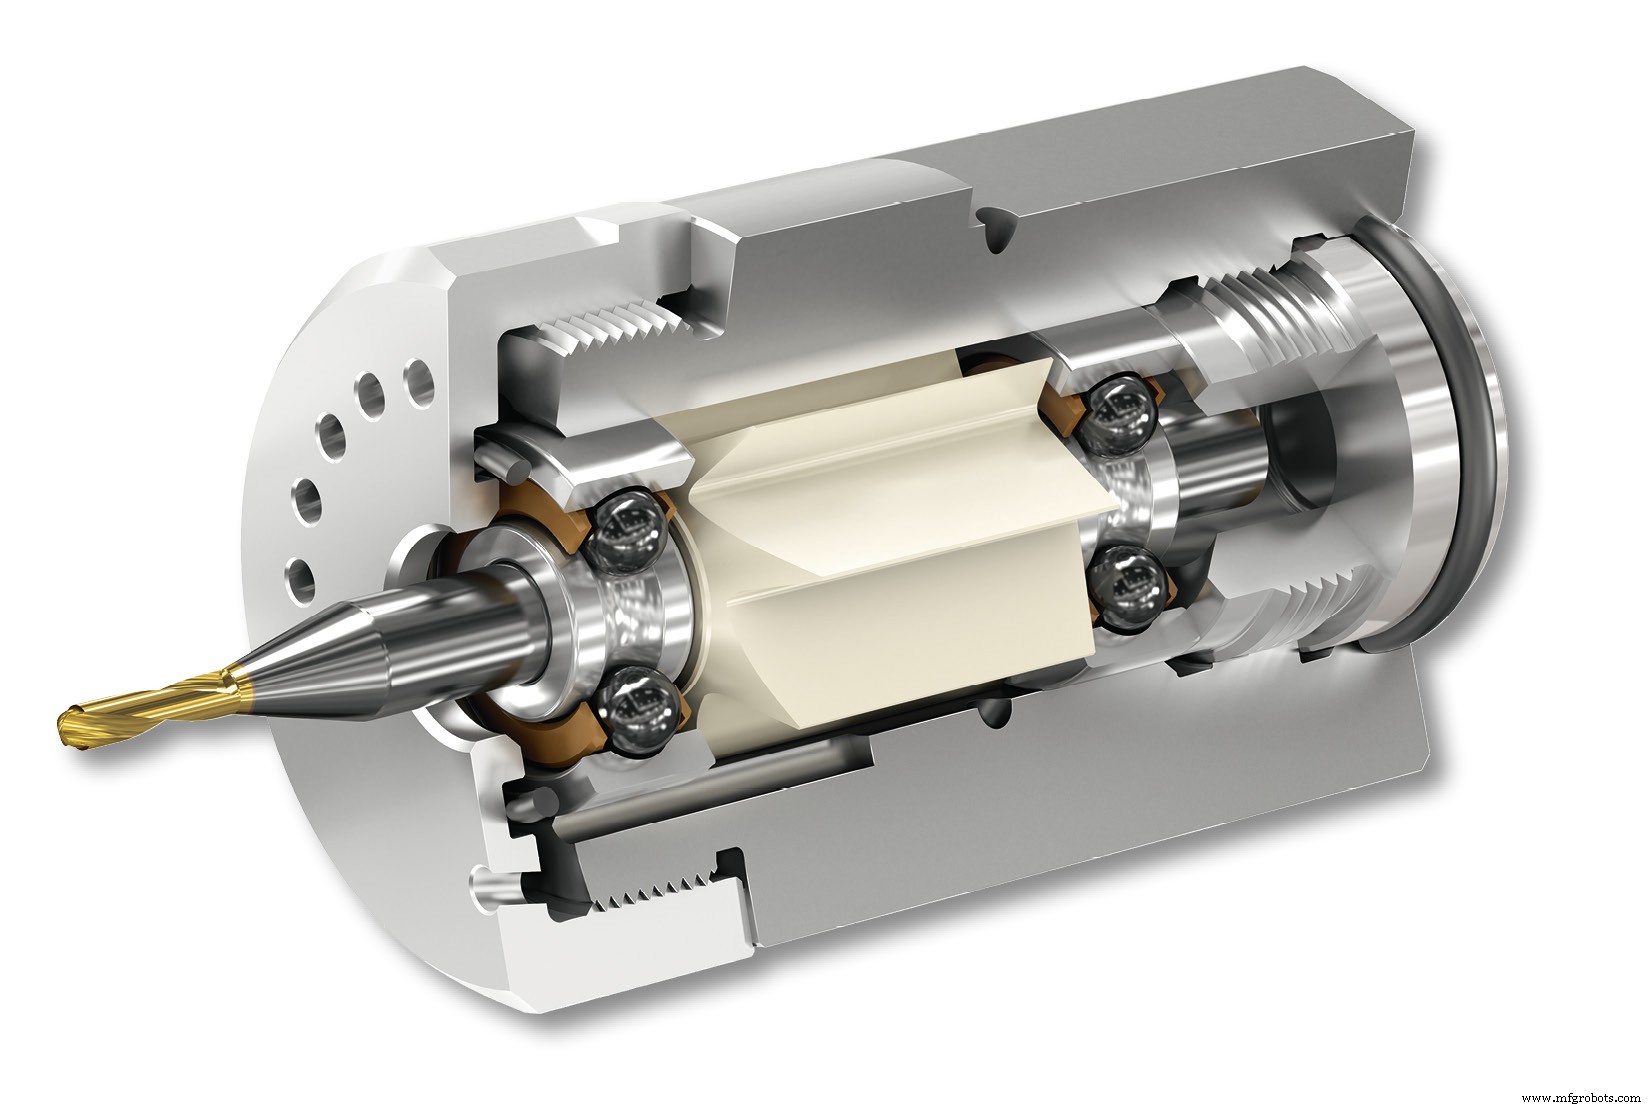
WTO USA의 고속 스핀들 제품 스페셜리스트 앤디 존스는 더 단순하고 저렴한 대안을 제시합니다. 쿨스피드 미니(CoolSpeed mini)는 공작기계의 절삭유 시스템에서 공급되는 냉각수, 오일, 또는 에어 미스트로 구동되는 터빈 구동 스핀들입니다. "압력이 높을수록 스핀들 속도가 높습니다."라고 존스는 말합니다.
"145 psi(10 bar) 냉각수 또는 오일로 40,000 RPM, 870 psi(60 bar)로 75,000 RPM까지 나옵니다."라고 그는 말합니다. "정상적인 공장 공기 압력(약 72 psi, 5 bar)에서 미스트 시스템을 돌리면 50,000 RPM이 나옵니다. 기존 스피더 비용의 일부만으로 모든 머시닝 센터나 선반에 초고속 스핀들 속도를 장착하는 좋은 방법입니다."
쿨스피드 미니는 독특한 설계라고 존스는 말합니다. 절삭 공구가 마모되면 조작자가 프레스 핏된 베어링과 터빈과 함께 공구를 분리하고, 새 베어링과 터빈을 교체 공구에 프레스 핏한 뒤 본질적으로 회전 어셈블리 전체를 헤드에 재설치합니다. 그는 베어링이 일회용으로 설계되었지만 여전히 4미크론(0.0001인치) 이하의 동적 런아웃과 많은 절삭 공구보다 낮은 비용을 제공한다고 설명합니다.
스타터 세트에는 25mm 쿨스피드 미니, 조립 장치, 압력 게이지, 25mm 게이지 어댑터, 베어링 한 쌍과 터빈이 포함된 교체 세트 3개가 들어 있습니다. "가동에 필요한 모든 것의 가격이 기존 스핀들 스피더 비용의 일부에 불과합니다."라고 존스는 말합니다.
"3, 4, 6mm 공구 생크가 지원되며, 전체 유닛은 표준 유압 또는 기계식 공구 홀더에 들어갈 만큼 작습니다. 유지보수 불필요, 기계 스핀들에 마운트할 하드웨어 불필요, 컨트롤 박스 설치나 배관 불필요, 그냥 정말 빠른 투자 회수입니다."라고 그는 말합니다.
계속 스피딩하라
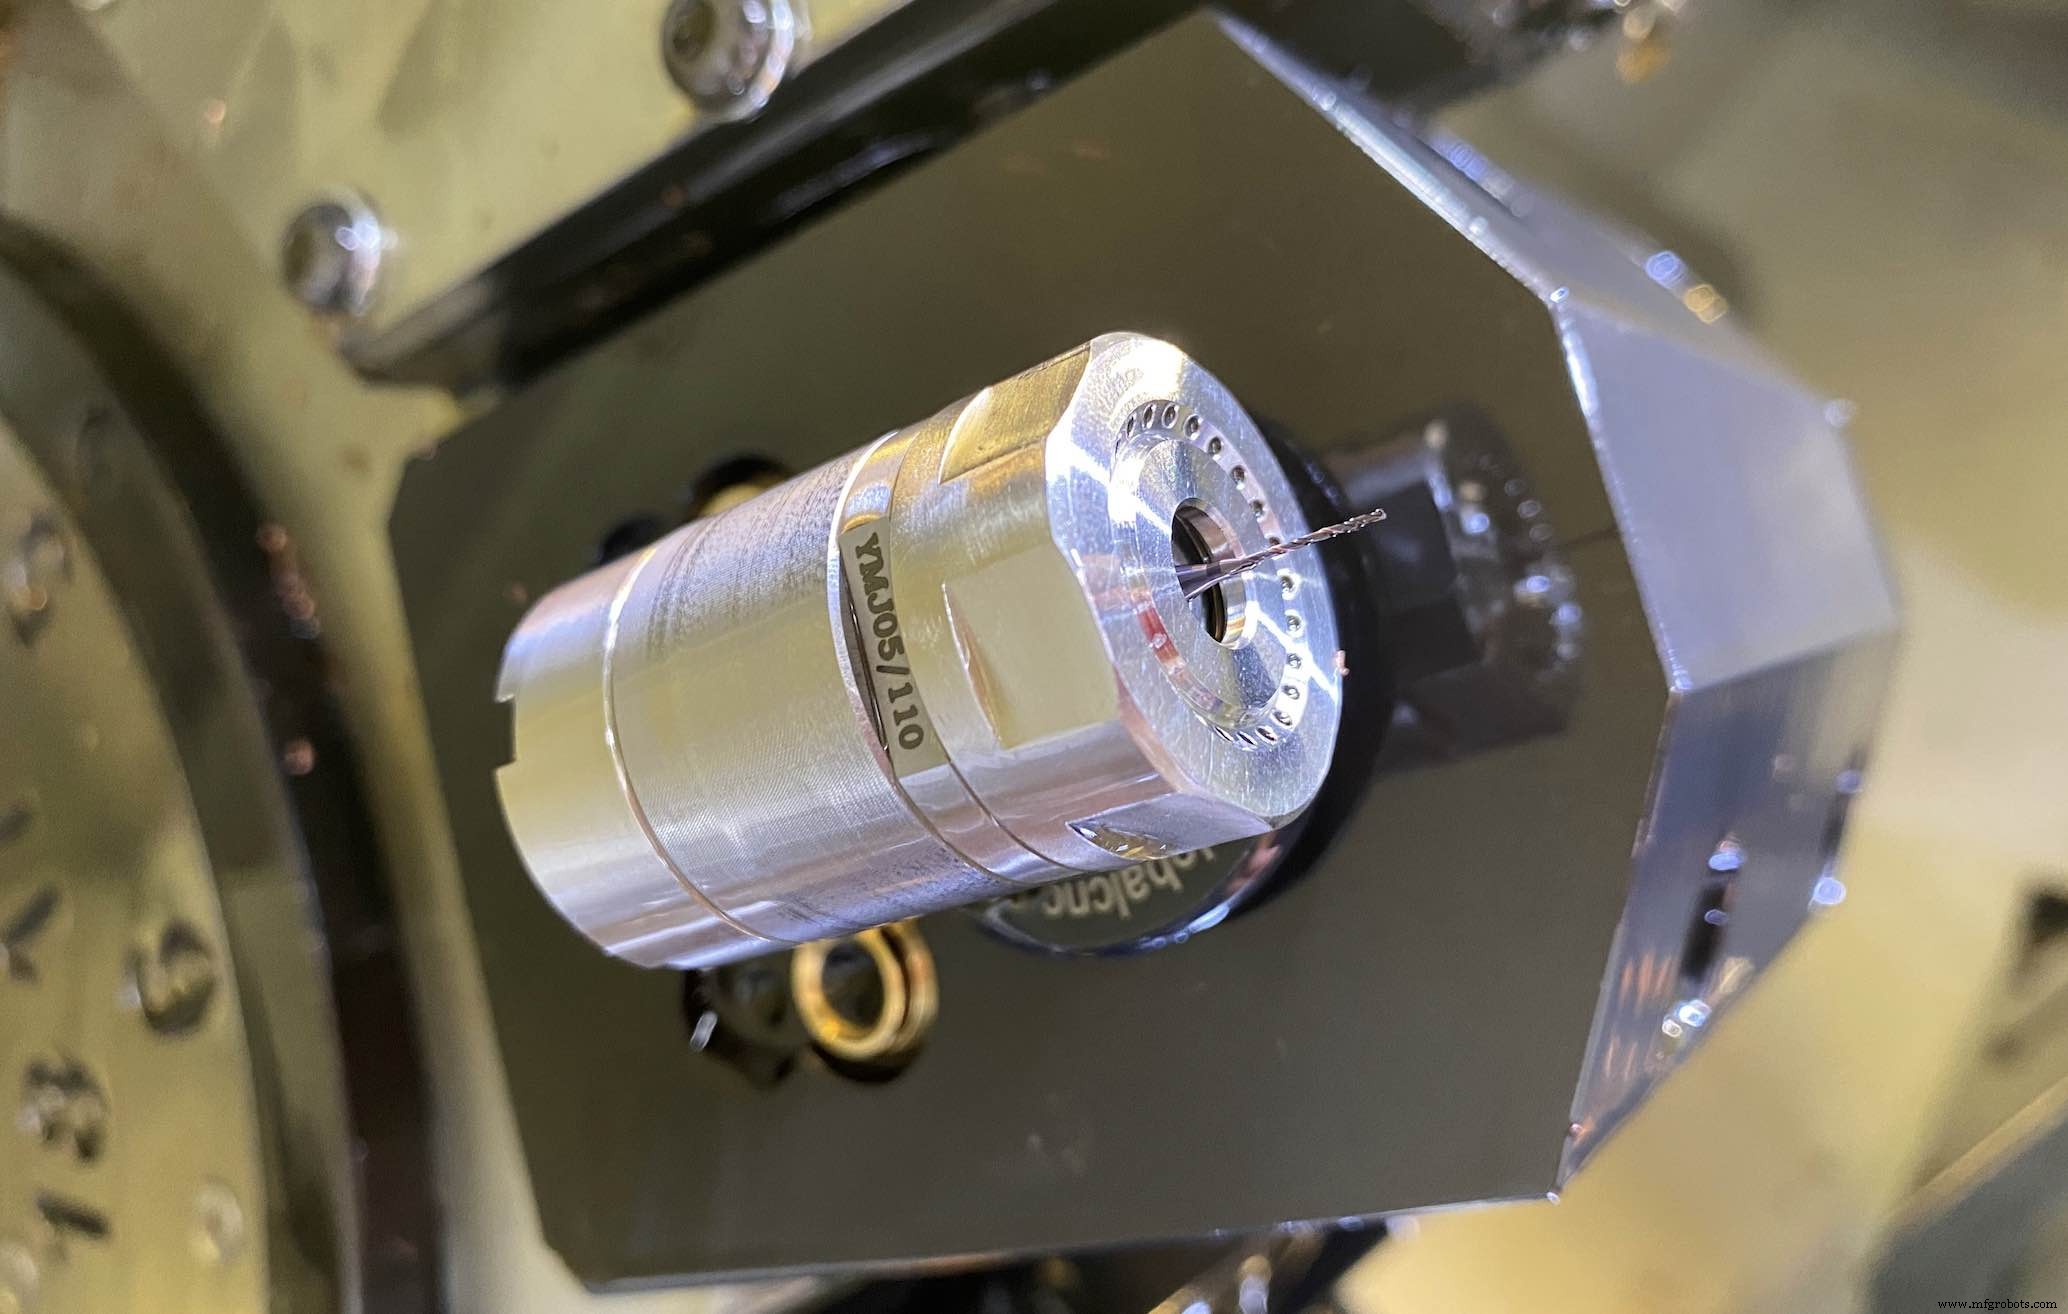
어떤 고속 스핀들 솔루션이든 운전 시 고려할 모범 사례가 있습니다. 아마도 가장 중요한 건 이겁니다: 부족한 스핀들 RPM에 안주하지 마세요. 초반에 논의했듯 현대 절삭 공구는 과거보다 훨씬 높은 속도를 요구하며, 그게 없으면 공구 수명과 부품 품질이 저하됩니다.
또한 더 빠른 스핀들 속도에 상응하는 이송률 기회를 놓치게 됩니다. 기억하세요, 여기서 5배 증가는 5배 이상의 금속 제거를 의미합니다. 더 빠른 가공으로 가는 길에서 염두에 둘 다른 사항들:
- 공기 구동 스핀들에선 압력 조절기와 깨끗하고 여과된 공장 압축 공기를 사용하세요. 제조사 권장 압력 범위 내로 유지하세요.
- 마찬가지로 냉각수 구동 스핀들은 웨이 오일과 금속 미세입자 같은 오염물질 없는 절삭유가 필요합니다. 고압 냉각수 시스템 사용 시 스핀들 능력을 초과하지 않게 하세요.
- 고속 스핀들은 앞서 논의한 소형 공구들과 마찬가지로 중절삭이 불가능합니다. 가벼운 절삭 깊이와 가속된 이송률이 경험칙입니다.
- 더 높은 이송률에도 불구하고 잠재적 단점이 있습니다: 공작기계의 제어 및 서보 시스템이 마이크로 가공과 관련된 미세한 움직임과 작은 블록 길이를 따라갈 수 있나요? 그렇지 않다면 하드웨어와 소프트웨어 업그레이드가 필요할 수 있습니다. 기계 제작사에 문의해 사용 가능한 옵션을 확인하세요.
마지막으로, 공구 런아웃은 모든 밀링이나 드릴링 작업에 중요하지만, 스핀들 속도가 높을 땐 두 배로 중요합니다.
항상 가능한 최고 품질의 공구 홀더와 절삭 공구를 쓰고, 깨끗하고 잘 관리하며, 설치 후(가급적 기계에서) 공구를 다시 확인하세요.
작업장에서 고속 스핀들을 사용 중이신가요? 어떤 기술과 팁을 공유할 수 있나요? 아래 댓글로 알려주세요.
TOOLING UP: 미국 제조업 건전성 평가:



