SMT 공정에서 BGA 솔더링 성공률을 높이는 9가지 전문가 팁
솔더링 전 준비: 표면 처리 및 보관 관리
BGA 솔더링의 첫 단계는 프로젝트 요구사항과 호환되는 표면 처리 방식 선정입니다. RoHS, 무연 OSP, 무연 ENIG 등 무연 공정 대응이 가능한 마감을 선택해야 합니다. 자재 선정 후에는 PCB를 습기 차단 백에 넣고 습도 표시 카드를 동봉해 보관하며, 습도 변화를 상시 모니터링해야 합니다.
PCB 철저 세척 및 베이킹
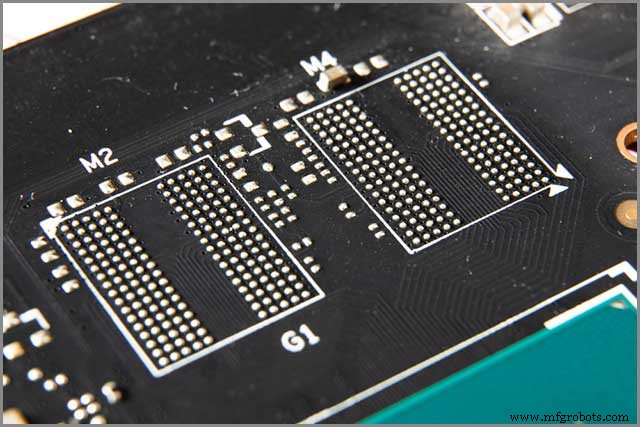
조립 전 PCB는 초음파 세척기 등으로 오염물을 완전히 제거하고, 필요 시 베이킹해 잔류 수분을 제거해야 합니다. 오염이나 수분은 콜드 조인트, 부품 이탈, 보이드, 브리징 등 BGA 솔더 볼 불량의 주원인입니다.
BGA 부품 자체의 사전 처리
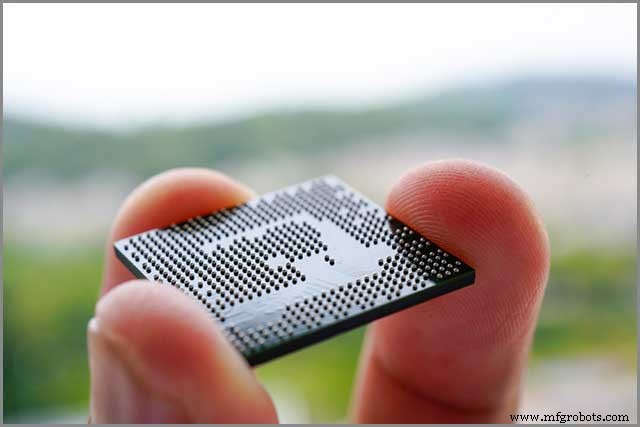
BGA는 습기에 민감하므로 20~25℃, 습도 10% 이하의 드라이 캐비닛에 보관해야 합니다. 솔더링 전 125℃ 이하에서 베이킹해 내부 수분을 제거하되, 과열 시 금속 조직 변질, 저온 시 수분 제거 불량에 유의해야 합니다. 베이킹 후 30분 이상 자연 냉각 뒤 SMT 라인에 투입합니다.
리플로우 기술 기반 솔더링 공정 이해
BGA 조립은 일반 SMT와 유사하게 스텐실/플럭스 도포 → 픽앤플레이스 정렬 → 리플로우 오븐 통과 순으로 진행됩니다. 리플로우는 예열(2~4존, 150℃ 이하, 2분 내), 습윤(솔더 용융), 본납땜(피크 온도 유지), 냉각(1~3℃/초, 자연/강제 냉각)의 4단계로 구성되며, 각 구간 프로파일 관리가 품질을 좌우합니다.
솔더 상태 제어: 온도·시간 프로파일 준수
솔더가 액상이 되는 융점(약 183℃) 위에서 60~90초 유지하는 것이 표준입니다. 시간 과부족 모두 불량 원인이 되며, 납땜기 온도 조절 노브 등으로 미세 조정해야 합니다.
BGA 검사: X-Ray 투과 검사가 필수
BGA 하부 솔더 조인트는 육안/광학 검사 불가하므로 X-Ray 검사가 필수입니다. 보이드, 브리징, 미흡 웨팅 등을 내부까지 파악할 수 있습니다. 바운더리 스캔, 전기적 테스트는 보조 수단이며, 전기 테스트는 도통만 확인 가능해 솔더링 품질 자체를 판단하기 어렵습니다.
BGA-PCB 패드 정밀 정렬
초기 정렬과 솔더링 중 정렬 유지가 핵심입니다. 양산 시 광학 정렬 전용 장비 도입이 필수이며, 시제품은 수동 정렬도 가능합니다. 구리 패턴으로 정렬 마크를 제작하고, 솔더 페이스트를 마크로 사용하지 않아야 표면 장력에 의한 단자 손상을 방지할 수 있습니다.
IPC 기준에 부합하는 솔더 조인트 품질 확보
솔더 볼 내부 보이드(공동)는 신뢰성 저하 주원인입니다. IPC 기준에 따라 패드 상 보이드 면적이 솔더 볼 면적의 10%, 직경 대비 30%를 초과하지 않도록 관리해야 합니다.
BGA 리워크(Rework) 절차 및 주의점
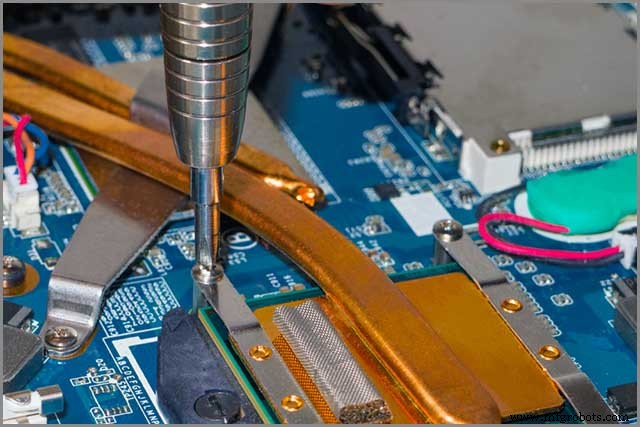
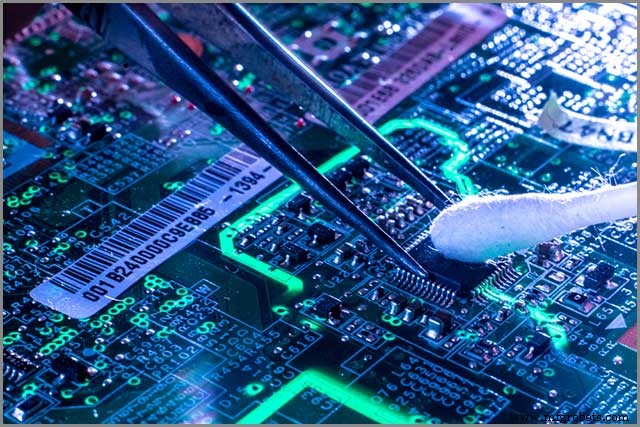
리워크는 적외선 히터, 진공 픽업, 열전대 모니터가 장착된 전용 스테이션에서 진행합니다. BGA만 가열·제거하되 인접 회로 손상 방지에 극도의 주의가 필요합니다. 동일 내용이 중복 게재되어 있으나(앵커 8, 9), 핵심은 정밀 장비와 숙련된 작업자입니다.