PCB 납땜 입문 가이드: 기초부터 실전 기술, 결함 해결까지 완벽 마스터
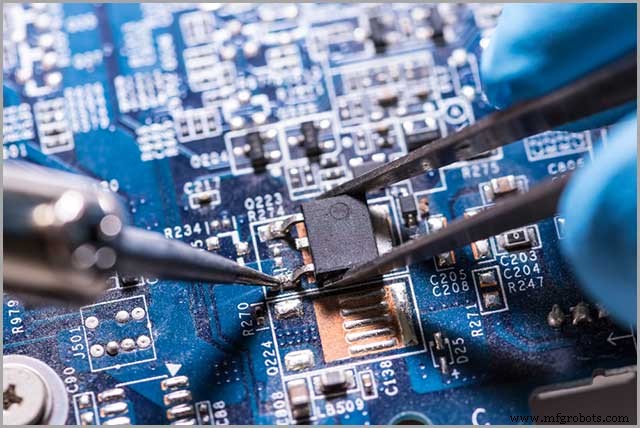
PCB 제조사에게 올바른 납땜 기술을 익히는 것은 필수적인 역량입니다. 납땜은 두 개 이상의 표면을 단단하게 결합하는 실용적인 기술로, 이 글에서는 PCB 납땜의 전반적인 과정과 상황별 안전 수칙을 체계적으로 정리했습니다.
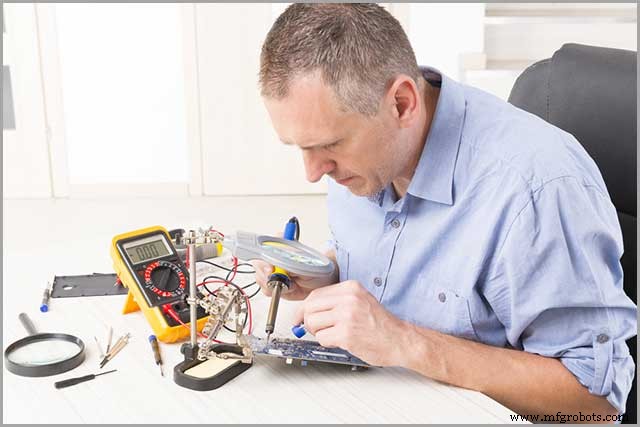
1. PCB 납땜 기술 개요
2. PCB 납땜 방식의 종류
시중에는 다양한 납땜 방식이 존재하며, 용도에 맞는 최적의 방식을 선택하는 것이 중요합니다. 그중 가장 일반적인 방식은 리플로우 납땜(Reflow Soldering)입니다.
2.1 리플로우 납땜 소개
솔더 페이스트를 사용해 부품을 패드에 임시 고정한 후, 조립체를 제어된 열에 노출시켜 영구 접합하는 방식입니다.
2.1.1 리플로우 납땜 공정
- 솔더 페이스트 도포 및 부품 실장: 베어 PCB에 페이스트 인쇄 후 픽앤플레이스 머신으로 부품 정밀 실장
- 프리히트(예열): 보드를 목표 온도까지 서서히 가열
- 열적 담금(서멀 소킹): 충분히 가열되지 않은 영역까지 균일하게 온도 상승
- 리플로우(본납땜): 솔더 접합 형성 및 휘발성 물질 제거
- 냉각: 열충격 방지 및 과도한 금속간 화합물 생성 억제
2.1.2 리플로우 4대 존(Zone) 이해
- 예열(Warm-up): 납땜 인두/건을 적정 온도까지 예열
- 담금(Soaking): PCB 표면 산화물 제거로 완벽한 솔더 조인트 형성(패드-핀 사이)
- 역류(Backflow): 납땜 중 솔더가 잘못된 방향으로 흐르는 현상, 심하면 보드 불량 초래
- 냉각(Cooldown): 20~30분 자연 냉각으로 부품 고정 안정화
2.1.3 온도 프로파일 및 커브 적응
SMD 부품 납땜 시 315℃가 적정 온도이며, 부품 전체 과열 없이 접합부만 제대로 녹일 수 있습니다.
2.2 웨이브 납땜 (Wave Soldering)
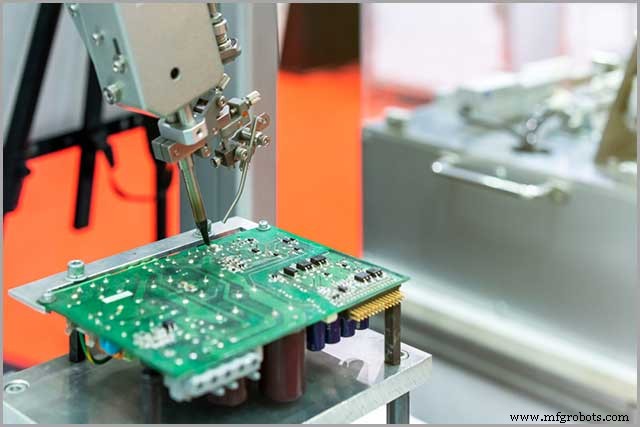
대량 생산용 공정으로, 용융된 솔더 웨이브를 이용해 부품을 PCB에 납땜합니다.
2.2.1 웨이브 납땜 개요
펌프가 용융 솔더를 위로 뿜어 올려 정지파(standing wave)를 만들고, PCB를 이 위로 통과시킵니다. 적정 온도 유지가 핵심이며, 과열 시 크랙 및 전도성 손실, 예열 부족 시 보드 스트레스 발생 우려가 있습니다.
2.2.2 웨이브 납땜 5대 공정
- 솔더 용해
- 부품 세정
- PCB 부품 실장
- 솔더 도포
- 보드 세정
2.2.3 온도 프로파일 적응
일반적 온도 범위: 240~250℃. 주석-납 리플로우 온도는 민감하므로 미세한 편차도 주의해야 합니다.
2.3 수동 납땜 (Manual Soldering)
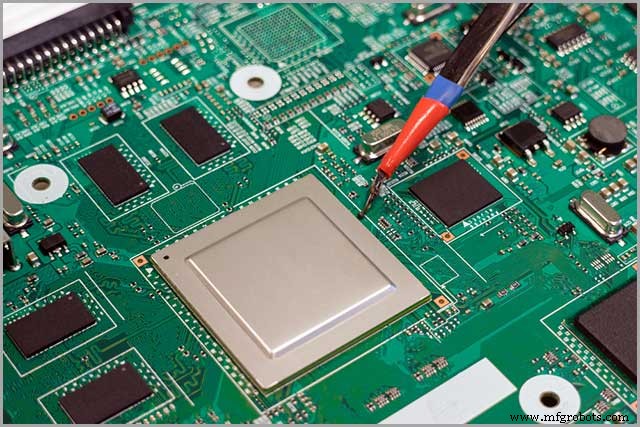
고도의 숙련도가 필요하며, 로봇/자동 납땜보다 저렴하지만 인적 오류 발생 확률이 높습니다. 시제품 제작이나 수리, 소량 생산에 주로 쓰입니다.
3. 플럭스(Flux)의 역할과 종류
3.1 플럭스의 3대 기능
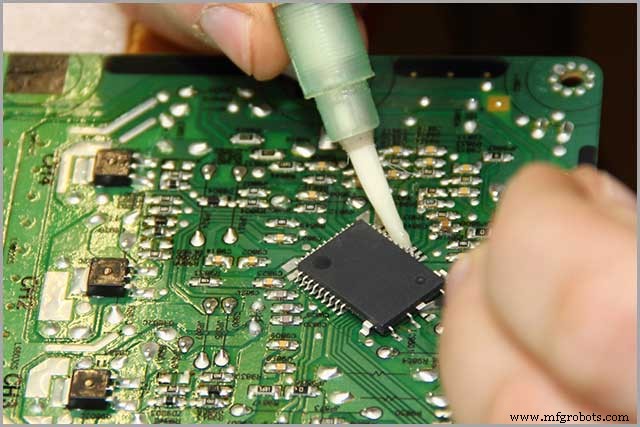
- PCB 표면 산화 금속 제거
- 공기 차단으로 재산화 방지
- 액체 솔더의 젖음성(wetting) 향상으로 접합 품질 개선
3.2 플럭스 종류
- 로진 플럭스: 용제+로진 구성, 세척 쉬운 표면에 적합
- 유기산 플럭스: 활성제, 화학물질, 금속 산화물 분해/용해 성분으로 납땜 공정 보조
- 무기산 플럭스: 유기산과 유사 성분이지만 고온 브레이징 등 고온 용도에 사용
4. PCB 납땜용 솔더 선택 가이드
솔더 선택은 PCB 기능과 신뢰성에 직접적인 영향을 미칩니다. 불량 솔더는 부품 탈락의 원인이 됩니다.
4.1 납땜(Soldering)이란?
납땜은 납과 주석 합금인 솔더를 가열해 녹인 후 식혀 두 부품을 접합하는 공정입니다. PCB에서는 부품을 기판에 고정하는 과정을 말합니다.
4.2 솔더 종류
- 납 합금 솔더: 63% 주석 / 37% 납 (또는 60/40), '연납'이라 불림. 전자 산업 초기에 널리 사용
- 무연 솔더: EU의 RoHS 지침(납 제한) 이후 보급. 기존 솔더보다 융점이 높음
- 은 합금 솔더: 납 대체재로 등장, 일반적으론 3~5% 은 함유
4.3 적합한 솔더 선택 기준
초보자도 혼란스러울 수 있으나, 다음 기준을 따르면 선택이 수월해집니다:
- 수용성 및 로진 기반 플럭스 코어 여부
- 비용, 납땜 방식, 피납땜 재료, 납땜 온도 종합 고려
- 무연 솔더는 친환경이나 공정상 기술적 평가는 엇갈림
4.3.1 어떤 솔더가 필요한가?
PCB 쾌속 프로토타이핑, 3D PCB 프린팅(PCBA 포함) 등 전자 작업에는 무연 로진 코어 솔더가 최적입니다. 주석-구리 합금 조성으로 구성됩니다.
4.3.2 납 함유 vs 무연?
납 솔더는 낮은 온도에서 빨리 녹아 부품 열 스트레스가 적습니다. 수십 년간 업계 표준이었으나 환경 규제로 무연 전환 중입니다.
4.3.3 솔더 와이어 직경 선택
- 일반 전자 작업: 0.711mm ~ 1.63mm
- 대다수 전자 교재/실습: 0.4mm ~ 1.0mm 권장
5. PCB 납땜 필수 도구
적절한 도구 없이는 프로젝트 전체가 위험해질 수 있습니다. 필수 도구 목록:
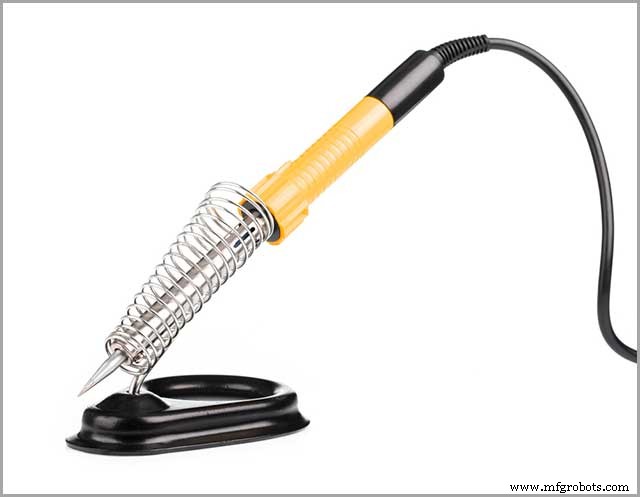
- 납땜 인두: 입문용 1만 원대(약 $10) 제품으로도 충분
- 납땜 스테이션: 다기능 전원 납땜 장비, 전자/전기 공학 필수
- 납땜 팁: 주로 구리 재질로 열전달 담당. 제조사별 호환성 확인 필요. 원뿔형(Conical)과 끌형(Chisel) 두 가지 기본 타입
- 황동/일반 스펀지: 팁 세척 및 산화 방지용
- 납땜 인두 거치대: 뜨거운 인두 안전 보관용, 저렴하고 필수
- 코어(플럭스 코어): 산성 코어는 회로 부품 손상 우려로 피해야 함
- 솔더 서커(디솔더링 펌프): 과도한 솔더 제거용, 버튼식 수동 펌프
6. PCB 납땜 적정 온도
솔더가 안 녹으면 온도를 올리고, 부품이 타면 내려야 합니다. 일반적인 PCB 납땜 권장 온도는 350~400℃ (660~750℉)입니다.
6.1 경성 PCB(Rigid PCB) 납땜 온도
휘지 않는 보드로, 열충격이나 습기 환경에서 박리 방지를 위해 150℃ 이하 권장.
6.2 연성 PCB(Flexible PCB) 납땜 온도
휘어지는 보드로, 경성보다 낮은 105℃ 권장.
7. PCB 납땜 10단계 실전 프로세스
Step 1: 인두 예열
인두가 충분히 달궈질 때까지 대기. 차가운 인두로는 솔더가 녹지 않습니다.
Step 2: 작업 공간 정리
깨끗한 표면에서 시작. 먼지·이물질 제거, 필요 도구만 배치.
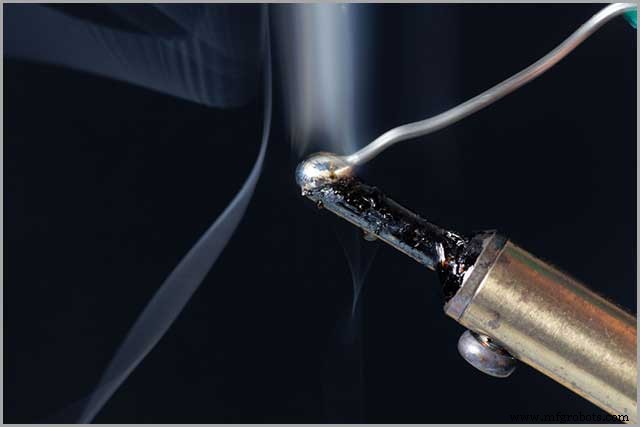
Step 3: 팁에 솔더 코팅 (틴닝)
팁 전체에 솔더를 골고루 입힘. 여분 솔더가 떨어질 수 있으니 주의.
Step 4: 팁 세척
젖은 스펀지로 여분 플럭스 잔여물 즉시 제거. 굳으면 제거 어려움.
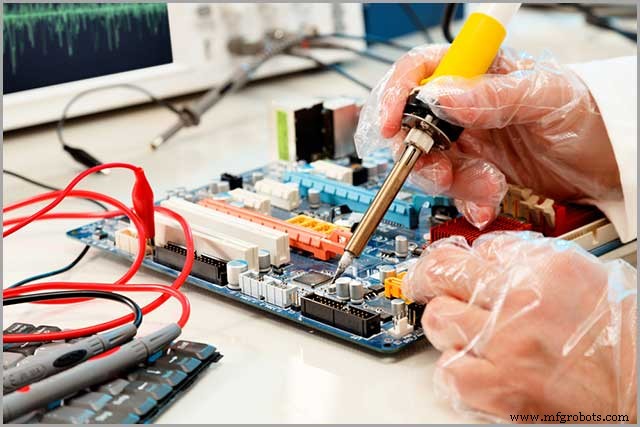
Step 5: PCB 납땜 실행
부품을 솔더로 융착. 프로젝트에 따라 선택적 납땜, 웨이브 납땜, 리플로우 중 선택.
Step 6: 표면 처리
납땜 완료 후 솔더 마스크 도포로 내식성·내마모성 확보.
Step 7: 부품 실장
간단 회로는 1~2개 동시 납땜, 복잡 보드는 소형 부품부터 대형 순으로 진행. 리드는 보드 바닥에서 45도 각도로 벤딩.
Step 8: 가열
인두 팁이 부품 리드와 패드 양쪽에 동시에 닿게 함. 한쪽만 닿으면 접합 불량. 과열 시 거품 발생 즉시 열 차단 후 냉각 후 재가열.
Step 9: 솔더 공급 및 접합
가열 완료된 조인트에 솔더 와이어 끝을 대면 플럭스 기포와 함께 자유롭게 흐름. 조인트 전체가 코팅될 때까지 공급. 식는 동안 보드 이동 금지(이동 시 입자상/무광 마감).
Step 10: 조인트 검사 및 마무리
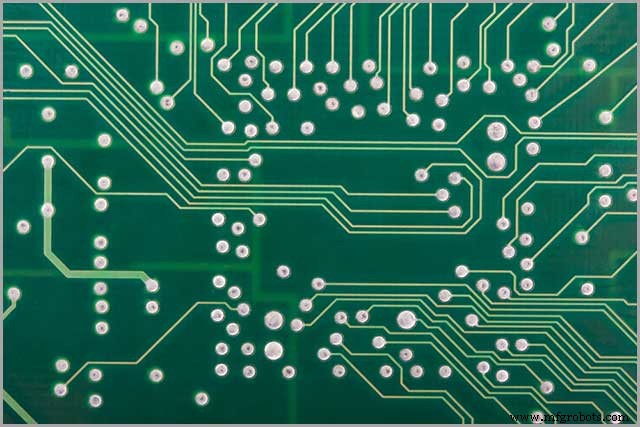
모든 조인트 냉각 후 육안 검사. 양호하면 니퍼로 리드 절단. 여분 플럭스 세정으로 깔끔한 마무리.
8. PCB 납땜 핵심 기술 8가지
- 조립 중 열 방산 모니터링: 고밀도화 추세로 열전달 관리 필수. 부품 온도 한계 준수 위해 방산 능력 필수
- 인두 팁 청결 유지: 팁 오염 시 열전달 저하 및 납땜 불량 직결
- 부품 납땜 순서 준수: 완성도 높은 결과물을 위한 선후관계 숙지
- 솔더 잔여물(플럭스) 제거: 저전압 절연 단락 방지 위해 필수
- SMT 칩 저항/커패시터 납땜: 난이도 높으나 숙련도 척도
- 연속성 및 센서 출력 검사: 회로 이상 시 필수 진단 기술
- 플럭스/로진 잔여물 완벽 제거: 고집적 잔여물은 무수알코올 활용
- 플렉시블 PCB 휨 방지: 가속도계 솔더 조인트 근처에 두꺼운 스티프너 배치
9. 대표적인 PCB 납땜 불량 7가지와 대책
9.1 홀 충진 불량 (Insufficient Hole Filling)
드릴 홀에 솔더가 충분히 채워지지 않음. 패드 크기와 핀 직경 매칭으로 예방.
9.2 솔더 조인트 갭/스킵 (Gaps in Solder Joints)
보드-솔더 웨이브 간 잘못된 웨이브 높이, 가변 패드 크기 설계가 원인. 보드 두께 인지 필수, 이상적 패드-갭 비율 ≤0.5mm.
9.3 솔더 볼 현상 (Solder Ball)
솔더가 PCB에 부착돼 구슬 형성. 예열 온도 부적절 또는 PCB 습기 흡수가 원인. 적정 보관, 베이킹, 균일 도포로 해결.
9.4 솔더 마스크 변색 (Discoloration of Solder Mask)
고온 플럭스 사용, 경화 사이클 변경, 혼합 배치가 원인. 단일 공급사 유지, 표준 경화 사이클 준수.
9.5 관통 불량 (Poor Penetration)
플럭스 부족 또는 예열 부족. 솔더량과 예열 적정화로 해결.
9.6 톰스토닝/모듈 들뜸 (Tombstoning/Module Uplift)
한쪽 패드 미젖음 또는 두께 불균일. 레지던스(솔더) 완전 젖음 대기.
9.7 브랜딩/마킹 불량 (Branding)
열등 자재나 미숙련 인력 탓. 최상급 자재와 숙련 인력으로 품질 확보.
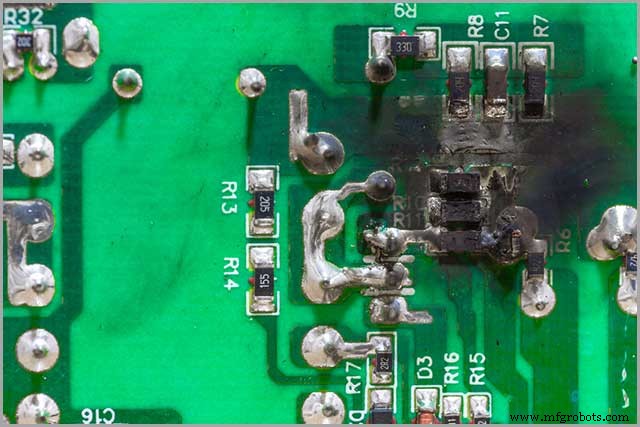
10. 납땜 현장 흔한 문제점
- 교란 조인트(Disturbed Joint): 응고 중 움직임으로 결정질/서리/거친 외관
- 콜드/과열 조인트: 저온 또는 짧은 가열로 지저분/무광/기공 외관
- 과다 솔더: 솔더 볼 형성, 고온에서 녹아 기능 저하 우려
- 젖음 불량: 패드/핀/SMT 부위 젖음 실패로 접속 불량, 회로 성능 저하
- 솔더 기아(Solder Starvation): 솔더 부족으로 전기적 접촉 불량
- 미절단 리드: 길이 초과로 단락 위험, 납땜 전 적정 길이로 절단 필요
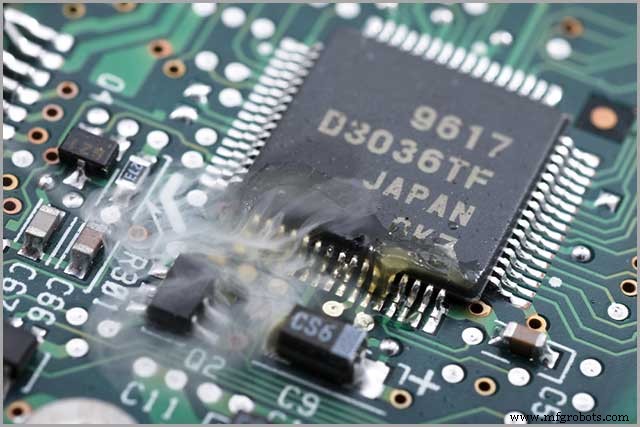
11. 콜드 솔더 조인트 심층 분석
- 정의: 딱딱하고 거친 불균일 조인트, 균열·고장 취약
- 원인: 솔더가 완전히 녹지 않음
- 수리: 뜨거운 인두로 재가열해 솔더 흐르게 함
- 예방: 인두 적정 예열, 정격 파워로 작동 확인
12. 납땜 안전 수칙
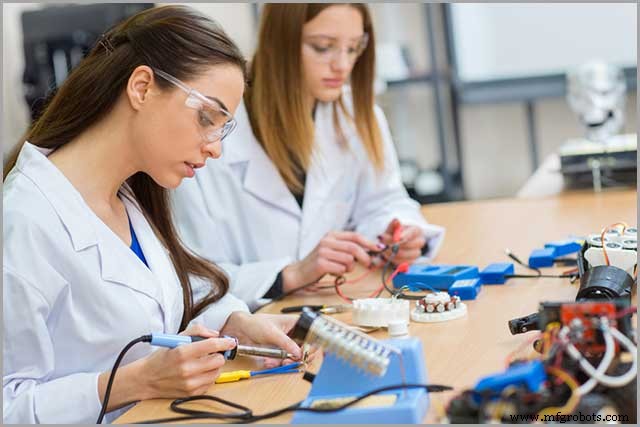
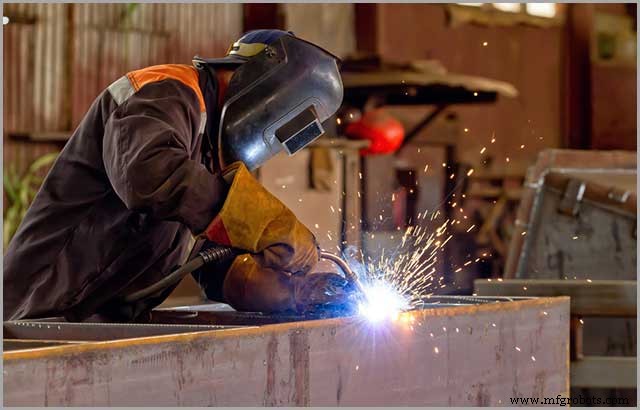
- 고온 주의: 보드와 인체 손상 방지 위해 적정 온도 유지
- 충분한 조도: 어두우면 잘못된 위치 납땜 위험
- 흄(연기) 대처: 유해 가스 흡입 방지용 보호 마스크 착용 필수
- 장비 보관 및 보호: 사용 전후 안전 점검, 어린이 접근 불가 장소 보관, 불필요 물품 정리
13. 요약
완벽한 PCB 납땜은 많은 이에게 도전이지만, WellPCB는 수만 건의 실적을 보유한 신뢰할 수 있는 전문가 집단입니다. PCB 납땜 관련 문의나 기술 지원이 필요하시면 언제든 연락 주십시오. 정확하고 효율적이며 믿을 수 있는 서비스를 제공해 드립니다.



