항공우주 Ti-6Al-4V CNC 가공에서 0.05mm 공차 달성: 클로즈드-루프 정밀 접근법
항공우주 제조에서 Ti-6Al-4V 구조 컴포넌트 가공은 기존 CNC 관행을 초월하는 전문성을 요구합니다. 설계 도면이 ±0.005mm(±5µm)의 치수 공차를 지정하면 일반적인 가공 워크플로는 더 이상 충분하지 않습니다. 티타늄의 낮은 탄성 계수, 열악한 열전도성, 고온에서의 높은 화학적 반응성, 현저한 가공 경화 거동은 모두 과도한 절삭 힘, 국부적 가열, 부품 처짐을 초래합니다.
항공우주 CNC 가공은 환경 제어, 공작기계 키네마틱스, 고급 공구 지오메트리, 특수 공작물 고정, 공정 내 계측을 융합한 통합 클로즈드-루프 시스템을 활용해 반복 가능한 미크론 수준의 정밀도를 제공합니다.
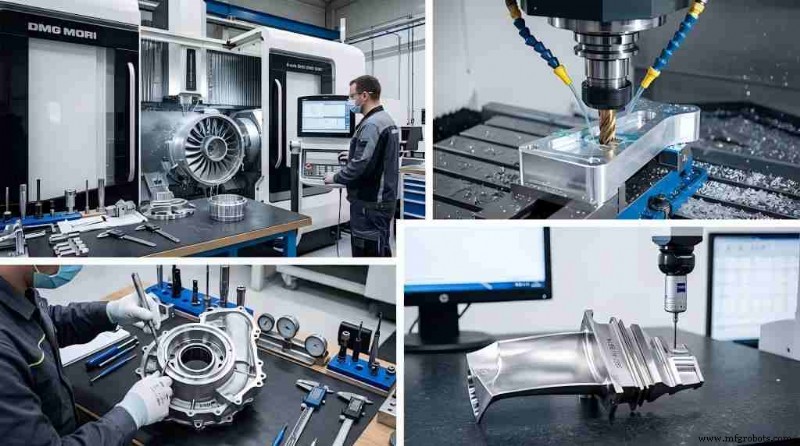
물리적 변수 제거: 환경 제어 & 기계 강성
±5µm 공차에서 주변 온도 변동은 체적 오차의 주요 원인입니다. 열팽창 계수는 미미한 온도 변화라도 공작물과 기계 주물을 이동시킵니다.
1. 마이크로-클라이메이트 및 냉각수 안정화
정밀 셀은 20°C ± 0.5°C (68°F ± 0.9°F)의 주변 온도를 유지하는 전용 항온 항습 숍 플로어에 위치해야 합니다. 냉각수 공급 시스템은 기계 베드 기준 온도의 ±0.1°C 이내로 유체를 유지할 수 있는 산업용 칠러와 연결되어야 하며, 소재 제거 중 티타늄의 국부적 팽창 또는 수축을 방지합니다.
2. 공작기계 키네마틱스 및 체적 정확도
높은 정적 및 동적 강성을 위해 설계된 초고정밀 5축 머시닝 센터가 필수적입니다. 주요 특징:
- 열 대칭성: 대칭 주물로 균일한 열 성장을 보장해 툴-공작물 인터페이스에서 멀리 유지.
- 다이렉트 드라이브 모터 & 리니어 가이드: 백래시 제거로 완벽한 축 작동.
- 클로즈드-루프 피드백: 나노미터 분해능의 절대 리니어 광학 스케일(예: 하이덴하인 인코더)로 볼스크류 오차 없이 실시간 위치 추적.
항공우주 부품을 위한 고급 툴링 & 절삭 전략
티타늄의 열악한 열전도성은 절삭 열의 약 90%가 절삭날에 남게 해 공구 마모를 가속화하고 표면 결함을 유발합니다.
1. 응력 완화 사이클 및 재고 관리
재고나 공격적 러핑에서 발생한 잔류 응력은 클램핑 해제 시 부품 뒤틀림을 유발할 수 있습니다. 당사 공정은 러핑과 피니싱을 분리합니다:
러프 머시닝 → 진공 응력 완화 어닐링 → 세미-피니싱 → 최종 마이크로-피니싱
최종 피니싱에서 절삭 깊이(ap)는 0.02mm~0.05mm로 제한해 절삭 힘을 줄이고 탄성 처짐을 제거합니다.
2. 공구 선택과 지오메트리
초미립 고경도 초경 기판을 사용합니다.
- 코팅: Ti 함유 코팅(TiN, TiAlN)은 접착 마모와 BUE 유발하므로 회피. 대신 연마된 무코팅 툴 또는 CrN/DLC 코팅 사용.
- 지오메트리: 날카로운 포지티브 레이크 각(10°~15°)과 높은 헬릭스 각으로 깨끗한 전단, 부하 감소.
- 동역학: 가변 피치와 가변 헬릭스 엔드밀로 고조파 주파수 교란, 마감과 치수 일관성을 저해하는 채터 억제.
3. 고압 유체 관리
표준 플러드 냉각은 고공차 구역에서 칩 배출이나 온도 제어가 불가능합니다. 최소 70bar (1,015psi)의 스핀들 스루 쿨런트(TSC) 시스템을 사용해 절삭날을 즉각적으로 담금질하고, 연성 티타늄 칩을 분쇄하며, 절삭 구역에서 배출합니다.
탄성 변형 관리: 스마트 클램핑 솔루션
티타늄의 탄성 계수(~110GPa)는 구조용 강철의 약 절반으로, 동일한 클램핑 힘에서 2배의 처짐이 발생합니다. 기존 기계식 바이스나 하드 조는 박벽 형상을 변형시켜 ±0.005mm 윈도우를 위반하는 스프링백을 유발합니다.
1. 고급 공작물 고정 방법론
각 부품에 맞춘 커스텀 진공 척이나 저왜곡 유압 픽스처로 하중을 고르게 분산시킵니다. 복잡하거나 박벽 피처에는 상변화 공작물 고정(크라이오제닉 또는 동결 클램핑)으로 부품을 얼음에 감싸 국부 압력 없이 균일한 지지 제공.
2. 데이텀 일관성
임베디드 풀-스터드 리시버가 있는 제로-포인트 클램핑 시스템으로 <2µm의 기계적 반복정밀도 달성, 부품 이송 시 휴먼 에러 격리.
공정 내 계측 및 클로즈드-루프 피드백
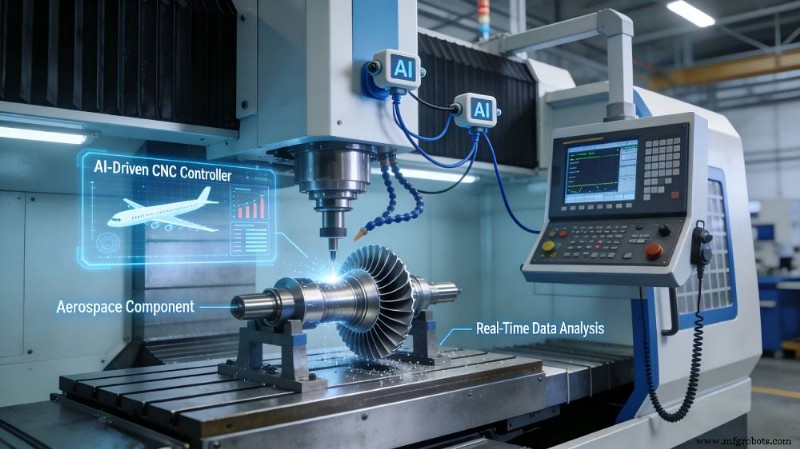
예측 프로그래밍만으로는 장시간 사이클 동안 마이크로 공구 마모나 국부적 기계 이동을 보상할 수 없습니다. 고가치 항공우주 CNC 가공은 실시간 인시추 검증을 요구합니다.
1. 온-머신 프로빙 사이클
최종 피니싱 패스 전 CNC 프로그램이 일시 정지하고 온-머신 프로빙 루틴을 실행합니다. 스트레인 게이지 터치-트리거 프로브(예: 레니쇼 OMP 시리즈)로 기계 엔벨로프 내 중요 데이텀과 세미-피니싱 표면을 샘플링합니다.
2. 적응형 보상 루프
측정 좌표가 매크로 변수를 통해 CNC 컨트롤러로 피드백됩니다. 컨트롤러는 실제 치수를 도면과 비교하고 공구의 마이크로 마모 프로파일을 보정하기 위해 툴 마모 오프셋(D-값, H-값)을 자동 업데이트해 수동 개입을 제거합니다.
검증: 항공우주 CNC 가공의 CMM 프로토콜
치수가 ±0.005mm 요건을 충족함을 입증하는 것은 가공만큼 복잡합니다. 계측 원칙은 측정 기기의 불확실성이 공차 대역의 1/5~1/10이어야 한다고 규정합니다.
1. 부품 컨디셔닝 프로토콜
부품은 가공 직후 측정할 수 없습니다. 20°C ± 0.1°C로 유지되는 전용 계측 랩에서 12~24시간(질량에 따라) 안정화 프로토콜을 거쳐 열적 평형에 도달하고 잔류 응력을 해소합니다.
2. 고정밀 계측 장비
최종 치수 검사는 아날로그 스캐닝 프로브를 장착한 고정밀 3차원 측정기(CMM)를 사용합니다. 시스템의 최대 허용 오차(MPEE)는 다음을 충족해야 합니다:
MPEE ≤ 0.5µm + L/1000
이 해상도는 통계적으로 유효한 데이터를 보장하며 항공우주 컴플라이언스를 위한 추적성을 확립합니다.
운영 구성 매트릭스
표준 상업용 밀링과 최적화된 항공우주 정밀 가공의 기술적 차이는 아래와 같습니다:
| 운영 변수 | 표준 상업용 가공 | 최적화된 항공우주 정밀 가공 |
|---|
| 주변 열 제어 | ±2.0°C 편차 허용 | ±0.5°C로 조절 (랩: ±0.1°C) |
| 냉각수 온도 제어 | 비조절 플러드 냉각 | 칠러-안정화 TSC ≥70bar |
| 위치 피드백 | 서보 모터 로터리 인코더 | 다이렉트-패스 리니어 광학 스케일 (나노미터 스케일) |
| 고정 메커니즘 | 수동/유압 하드-조 클램핑 | 진공, 크라이오제닉, 제로-포인트 시스템 |
| 치수 보상 | 오프라인 수동 마이크로메트릭 업데이트 | 자동 공정 내 터치-프로브 피드백 루프 |
| 검사 | 표준 수동 게이지 / 표준 CMM | 확장 열 안정화 + 서브-마이크론 CMM 검증 |
이러한 제어를 표준화함으로써 항공우주 시설은 Ti-6Al-4V 컴포넌트를 ±0.005mm 설계 윈도우 내에서 안정적으로 생산할 수 있으며, 공정 전반에 걸쳐 열역학적 및 기계적 변수를 중립화합니다.
관련 가이드



