비디오테이프의 진화: 미디어와 홈 엔터테인먼트의 혁명
배경
비디오테이프는 미디어와 홈 엔터테인먼트 산업에 지대한 영향을 미친 비디오 기술의 핵심 요소입니다. 처음엔 텔레비전 업계가 독점했으나, 현재는 민간 분야에도 널리 보급되어 정보 유통과 엔터테인먼트 제작 방식에 큰 변화를 가져왔습니다.
비디오테이프의 핵심은 자기 기록입니다. 1956년 상용화된 자기 기록은 비교적 새로운 기술이었습니다. 비디오테이프를 비롯한 모든 녹음 테이프는 자기성을 띱니다. 비디오테이프의 구성은 오디오테이프와 매우 유사합니다. 대부분의 비디오테이프는 강하고 유연한 플라스틱 소재인 마일러(Mylar)에 미세한 자기 입자 층을 코팅한 것입니다. 테이프 1제곱인치당 약 10억 개의 자기 입자가 미세한 자석처럼 작용합니다. 테이프가 전자석을 지나갈 때 정보가 기록되고 재생됩니다.
자기 입자는 테이프에서 가장 중요한 부분으로, 비디오 신호를 포착하고 전달하는 역할을 합니다. 입자의 크기, 조성, 밀도, 분포가 테이프 품질을 결정합니다. 제조 공정에서 입자는 테이프 코팅층에 배열됩니다. 녹화 과정에서 비디오 헤드가 비디오 신호의 전압 변화에 따라 입자를 패턴화합니다. 재생 시 이 패턴이 재생 헤드에 포착되어 비디오 이미지가 됩니다.
역사
최초의 비디오 녹화 테이프는 종이 백킹에 녹(rust)을 입힌 것이었습니다. 최초의 비디오 녹화기는 얇은 금속 와이어에 신호를 기록했습니다. 자기 비디오테이프가 더 나은 결과를 낸다는 사실이 밝혀지자 자기 녹화기가 개발되었습니다. 초기 기기 중에는 작은 전자석을 사이에 두고 스풀 사이를 지나가는 철 합금 와이어를 자화하는 방식도 있었습니다.
자기 테이프는 와이어처럼 말리거나 구부러지지 않아 다루기 쉬웠습니다. 처음에는 철 같은 금속 산화물을 분말로 만들어 테이프에 입혔습니다. 초기 비디오테이프의 자기 입자는 상대적으로 컸습니다. 이는 제조를 쉽게 했지만 입자 크기가 테이프 효과를 제한했습니다. 나중에 코발트를 입자에 첨가해 자기 특성을 개선했습니다.
연구자들이 입자 크기를 줄이는 방법을 모색하다가 더 작은 입자가 더 좋은 테이프를 만든다는 사실을 발견했습니다. 하지만 더 작은 입자는 제조 공정에서 바인더 재료에 분산시키기 어려웠습니다. 바인더 재료는 나중에 경화되어 테이프 자기층에 구조를 주는 액체 혼합물입니다. 이후 연구자들은 더 나은 바인더 배합과 도포 기술에 집중해 비디오테이프 품질을 크게 향상시켰습니다.
1951년 빙 크로스비 엔터프라이즈가 자기 비디오테이프 녹화 시연을 처음 선보였습니다. 하지만 초기 비디오테이프의 느린 속도 때문에 상용화는 어려웠습니다. 그럼에도 비디오테이프의 이점은 즉시 인정받았습니다. 방송 품질 향상, 테이프 재사용, 제작 비용 절감 등이 기대되었습니다.
1956년 앰펙스(Ampex)사가 최초의 실용적인 비디오테이프 기기를 출시했습니다. 이 첫 모델은 4개의 녹화 헤드와 2인치 폭 테이프를 사용하는 대형 릴투릴(reel-to-reel) 기계였습니다. 당연히 텔레비전 방송 업계의 관심을 끌었고, 1956년 11월 30일 CBS가 비디오테이프를 사용해 프로그램을 방송한 최초의 네트워크가 되었습니다.
1969년 소니가 EIAJ 표준 3/4인치 U-매틱(U-Matic) 시리즈를 선보이며 주요 혁신이 일어났습니다. 이는 널리 받아들여진 최초의 비디오카세트 시스템으로, 릴투릴 방식에 비해 획기적인 개선이었으며 비디오 분야에 큰 영향을 미쳤습니다.
1980년대 초, 소니가 베타맥스(Betamax) 포맷으로 비디오카세트 시스템의 소비자 시장을 처음 열었습니다. 다른 제조사들도 곧 뒤따랐고, JVC가 0.5인치(1.3cm) 테이프를 사용하는 VHS 시스템을 내놓아 곧 시장을 장악했고 현재까지 지배하고 있습니다. 1984년 코닥과 제너럴 일렉트릭이 8밀리 비디오 레코더(캠코더)를 출시했습니다. 1995년 디지털 비디오테이프가 등장했습니다. 디지털 녹화는 배경 잡음을 줄이고 화질·음질 저하를 감소시켰습니다.
디지털 테이프의 등장과 디지털 비디오 디스크(DVD)의 출현으로 많은 이들이 일반 비디오카세트의 시대가 끝날 것이라 예상했습니다. 하지만 2001년 기준 가구의 90%가 VCR을 보유한 반면 DVD 플레이어 보유율은 10%에 불과했습니다. 테이프 제조 기술의 새로운 발전과 소비자의 비디오테이프 선호도로 인해 비디오테이프가 공룡처럼 멸종하려면 오랜 시간이 걸릴 것으로 보입니다.
원자재
오늘날 자기 테이프는 베이스 필름, 자기층, 백 코팅의 세 가지 주요 층으로 구성됩니다. 베이스 필름은 테이프의 물리적 지지체이자 주 강도를 제공합니다. 베이스 필름은 내구성과 내신축성이 뛰어난 폴리에틸렌 테레프탈레이트(PET)로 주로 만듭니다. 자기층은 테이프의 자기적 특성을 결정합니다. 자성 분말(저강도 산화철부터 고에너지 금속 입자까지), 바인더(폴리머, 접착제, 윤활제, 세정제, 용제, 분산제, 정전기 방지제 등), 첨가제(카본 블랙 등), 윤활제(마찰과 마모 감소)로 구성됩니다. 백 코팅은 윤활제로 이루어져 테이프의 내구성과 성능을 높입니다.
설계
어떤 두 테이프 제조사도 정확히 같은 비디오테이프 제조 공정을 쓰지 않습니다. 각사는 자사 소재와 공정 변형을 통해 경쟁 우위를 확보합니다. 하지만 기본 제조 공정은 모든 회사에 동일합니다. 본질적으로 비디오테이프 제조는 투명 플라스틱 시트 롤을 가져와 바인더 재료와 자기 입자 혼합물로 '페인트'칠하고, 오븐에서 구워 '페인트'를 말린 뒤, 넓은 플라스틱 롤을 얇은 스트립으로 잘라 릴에 감는 과정입니다. 비디오테이프를 코팅하는 자기 입자는 바늘 모양입니다. 이를 통해 테이프 표면에 빽빽하게 포장할 수 있습니다. 자기 밀도가 높을수록 테이프 성능이 좋아집니다. 최고급 테이프는 더 작은 입자를 더 높은 농도로 포장합니다.
제조 공정
주요 비디오테이프 제조사 중 하나인 소니에 따르면 제조 공정은 혼합, 코팅, 캘린더링, 슬리팅, 마감의 다단계 과정입니다.
- 첫 단계인 혼합은 테이프를 코팅할 자기층, 즉 '페인트'를 만드는 과정입니다. 자기 분말을 용제와 분산제(일반적으로 폴리우레탄)와 예비 혼합해 분말이 용제 위에 뜨지 않게 합니다. 혼합 공정은 대형 행성 혼합기로 대형 금속 탱크에서 자기 물질을 분산시키는 것으로 시작합니다. 자기 물질이 분산되면 바인더, 첨가제, 윤활제를 넣고 혼합합니다. 페인트는 자동으로 밀링 단계로 넘어가 대형 롤러로 밀링(압연)됩니다. 이 전단 작용으로 페인트 내 응집체 형성을 방지합니다.
- 두 번째 단계인 코팅 단계에서 자기 페인트를 베이스 필름에 연속 공정으로 도포합니다. 대형 롤 베이스 필름을 코터(coater)라는 기계에 공급합니다. 코터는 길이 120피트(36.6m), 전력 400kW입니다. 필름은 6개 모터에 의해 저장력 상태로 코터를 통과합니다. 공정 시작 시 테이프는 코터의 헤드 엔드인 언와인드 엔드(un-wind end)에 진입합니다. 롤이 끝나면 코터가 감지해 새 롤을 자동으로 스플라이스합니다. 플라잉 스플라이스(flying splice)라는 기계 장치가 롤이 움직이는 동안 새 베이스 필름 롤을 연결하고 헌 롤 끝을 잘라냅니다. (공정이 계속 작동하는 동안 스플라이스를 할 수 있어 '플라잉' 스플라이스라 부릅니다.) 새 스플라이스가 통과할 때까지 코터 헤드는 필름 도포를 멈춥니다.
- 코터 헤드가 베이스 필름에 자기층을 도포합니다. 컴퓨터가 공정을 모니터링하고 제어해 결함 없이 얇고 균일한 자기 페인트 층을 형성합니다. 얇은 층은 서브미크론(미터의 백만분의 일) 단위로 측정됩니다. 가장 흔한 코팅 방식은 압출법입니다. 이 방식에서는 압력으로 작은 구멍을 통해 페인트를 불어내 베이스 필름에 도포합니다. 베이스 필름이 압출된 페인트 위를 지나가면 페인트가 필름 표면에 매끄러운 층으로 달라붙습니다.
- 코팅 후 아직 젖은 테이프는 강한 자기장을 자동으로 통과해 새로 코팅된 층의 자기 물질을 물리적으로 배향시킵니다. 처음에는 입자가 바인더 위에 무작위로 배열됩니다. 물리적 배향이 효과적인 자기 기록에 중요하므로, 입자를 같은 방향으로 정렬합니다. 이는 바인더가 경화되는 동안 테이프를 자기장에 통과시켜 달성합니다. 입자의 분산과 배향이 균일할수록 테이프 성능이 좋아집니다. 이제 자기층을 건조할 준비가 되었습니다.
- 건조는 배향된 입자가 위치를 바꾸기 전에 고정시킵니다. 건조 중 혼합에 사용된 용제가 증발·회수되고 테이프 자기층이 안정화됩니다. 건조가 완료되면 테이프가 X선 스캐너를 통과해 새로 도포된 층의 균일도를 검사합니다.
- 건조와 스캔 후 테이프는 폭 4피트(1.2m), 길이 1,000피트(305m) 이상의 대형 롤에 다시 감깁니다. 공정 시작 때의 플라잉 스플라이스처럼 테이프에 슬릿을 내고 새 롤이 자동으로 감기 시작합니다. 코팅 중 테이프 장력은 일정하게 유지됩니다. 새로 감긴 롤이 점차 커짐에 따라 감기 속도를 점차 늦춰 처음부터 끝까지 장력을 균일하게 유지합니다.
- 세 번째 단계는 캘린더링(calendaring) 공정입니다. 이 시점에는 자기 입자 사이의 공간이 완전히 굳지 않았습니다. 따라서 캘린더링 공정으로 방금 형성된 층을 강철 롤러와 탄성 롤러 사이에 압축해 이 공간을 최소화합니다. 이는 자기 입자의 포장 밀도를 높여 테이프의 자기 밀도를 극대화하고, 자기층 표면을 매끄럽게 해 테이프-헤드 접촉을 개선합니다. 공정 중 테이프는 일련의 롤러를 자동으로 통과합니다. 강철 롤러는 테이프 자기면과 접촉하고 탄성 롤러는 테이프 뒷면과 접촉해 필름 전체에 균일한 압력을 가합니다. 이 공정 후 테이프의 최종 표면 특성과 두께가 정해집니다. 이제 테이프를 슬리팅할 준비가 되었습니다.
- 카세트에 장착하기 전 테이프는 포맷에 정해진 폭으로 슬리팅됩니다. 일반적인 테이프 포맷 폭은 0.5인치(1.3cm), 0.75인치(1.9cm), 1인치(2.5cm)입니다. 테이프는 두 세트의 블레이드로 구성된 슬리터에 스플라이스됩니다. 테이프가 슬리터를 통과하면서 블레이드가 원하는 폭으로 자릅니다. 슬리팅은 매우 정밀한 공정으로 테이프 품질에 결정적입니다. 보통 레이저로 모니터링해 주름이나 핀홀 같은 결함을 감지합니다. 테이프는 원하는 폭의 마이크론 단위 내에서 잘려 VCR이나 캠코더에서 부드럽게 작동하도록 보장합니다. 잘못 슬리팅된 가장자리는 산화물, 베이스 필름, 백 코팅 입자를 떨어뜨릴 수 있습니다. 슬리팅 후 테이프는 클리닝 와이프를 지나 공정 중 묻은 이물질을 제거합니다. 테이프는 긴 '팬케이크(pancake)' 롤에 감기는데, 이는 영화 필름 롤과 비슷합니다. 이제 테이프는 카세트에 장착될 마감 단계로 넘어갑니다.
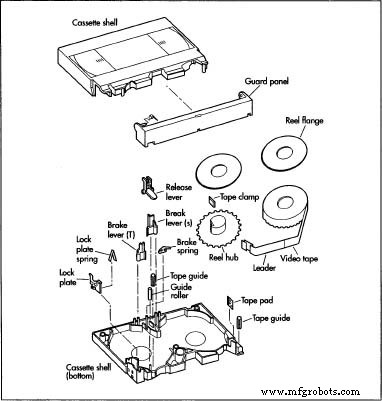 비디오 카세트의 구성 요소.
- 마감 단계에서 테이프 카세트가 생산됩니다. 카세트 쉘 자체는 녹인 플라스틱을 금속 캐비티(몰드)에 넣고 상하 두 부분으로 성형합니다. 이 두 부분은 5개의 나사로 고정됩니다. 비디오카세트 쉘 구성품에는 테이프를 감는 두 개의 스풀, 테이프를 안전하게 감싸는 스프링 장착 도어, 테이프를 스크래치로부터 보호하는 스테인리스 핀과 롤러, 녹화/재생 시 테이프를 안내하는 저마찰 롤러, 먼지 축적을 방지하는 정전기 방지 리더, 테이프가 쉘 안에서 굴러가지 않게 하는 두 개의 스프링 장착 락이 포함됩니다. 빈 카세트 쉘에는 리더가 부착된 허브가 있습니다. 리더는 자동으로 팬케이크 롤에 스플라이스되고, 인카세트 로딩 머신에 올려 정량의 테이프를 카세트에 감습니다. 다음으로 로딩된 카세트에 포장 삽입물을 조립하고 보호 슬리브에 넣습니다. 마지막으로 카세트를 포장해 박스에 담아 출하합니다.
부산물/폐기물
일부 제조 공장에서는 생산 중 코팅 공정에 사용된 용제를 회수·정제해 다시 테이프 제조에 재사용합니다. 용제는 공기 흐름을 이용한 건조기에서 증발돼 공기와 용제 혼합물이 파이프를 통해 용제 회수 스테이션으로 이송됩니다. 거기서 용제와 공기를 분리하고, 용제를 증류해 저장해둡니다.
품질 관리
일반적으로 품질 관리는 제조 공정 전반에 걸쳐 지속적으로 이루어집니다.
컴퓨터, X선, 레이저로 다양한 단계를 모니터링합니다. 원료도 테스트합니다. 소니에서는 제조 시작 전 품질 관리 연구실에서 테이프 배합 사양에 따라 원료를 검사합니다. 산화물과 금속 입자의 균일도와 크기를 확인합니다. 자기 '풋프린트'를 테스트해 자기 특성이 부합하는지 확인합니다. 바인더와 윤활제의 순도를 검사합니다. 폴리에스터 베이스 필름의 일관성과 강도를 확인합니다.
미래
최근 기술과 제조 기술의 발전으로 더 우수한 테이프가 가능해졌고 미래 방향을 제시하고 있습니다. 새 천년이 되기 전까지 대부분의 테이프는 산화물 테이프였습니다. 활성 자기 코팅은 산화 금속 형태였습니다. 순수 금속 코팅, 즉 금속 증착 테이프(metal evaporated tape)가 우수한 것으로 입증되었습니다. 금속 증착 테이프 제조 시 자기 입자를 바인더에 담아 페인트처럼 칠하는 대신, 고체에서 증발시켜 베이스 필름에 증착시킵니다. 전자빔으로 진공 챔버 안에서 금속을 수천 도까지 가열하면 금속이 기화해 특수 처리된 베이스 필름에 부착됩니다. 이 자기층 위에 보호 코팅을 입힙니다. 그 결과 바인더가 없어 입자가 고체 금속에 육박하는 밀도로 조밀하게 메쉬된 매끄럽고 얇은 순수 자기 입자 필름이 만들어집니다. 소니가 어드밴스드 메탈 에바포레이티드(AME) 공정으로 이 신기술을 선도했습니다. 이 종류의 테이프는 비교적 새로운 기술로, 그 완전한 잠재력은 아직 발굴되지 않았습니다.
더 알아보기
서적
Alldrin, L., et al. The Computer Videomaker Handbook. 2nd ed. 보스턴: Focal Press, 2001.
Nmungwun, A. Video Recording Technology: Its Impact on Media and Home Entertainment. 뉴저지: Lawrence Erlbaum Associates, 1989.
Heller, N., and T. Bentz. The Great Tape Debate: Evolution of the New Video Format. 뉴욕: Knowledge Industry Publications, 1987.
기타
Stoffel, T. Videotape Systems Theory Web Page. 2001년 12월. < https://www.lionlmb.org/quad/theory.html >.
Web Page. 2001년 12월. < https://www.mtc-open.net >.
Dan Harvey



