


제조공정

산업 제조
레인코트는 물을 튕겨내도록 특수 처리된 원단으로 제작됩니다. 획기적인 발전은 1836년 찰스 맥킨토시가 고무를 두 겹의 천 사이에 끼워 넣는 방식을 개발하면서 이루어졌으며, 이로써 최초의 실용적인 방수 재킷이 탄생했습니다. 영국에서는 이 발명품이 '매킨토시(Mackintosh)' 또는 줄여서 '맥(Mac)'이라는 별명으로 불리게 되었고, 이 용어는 오늘날까지 업계에서 사용되고 있습니다.
현대 레인코트는 다양한 소재와 스타일로 출시됩니다. 사계절용 모델은 탈부착 가능한 안감을 갖추어 연중 착용이 가능합니다. 접이식 디자인은 주로 비닐 코팅 처리되어 가볍고 휴대하기 편리합니다. 남녀 모두에게 인기 있는 트렌치코트는 통기성이 좋은 면-폴리에스터 혼방 소재로 제작되는 경우가 많습니다.
고성능 레인코트의 핵심은 방수 효율이며, 이는 흡수성(원단이 머금을 수 있는 물의 양)과 침투성(스며들 수 있는 물의 양)이라는 두 가지 속성으로 측정됩니다. 가장 신뢰할 수 있는 코트는 촘촘하게 직조된 원단을 사용하며, 이는 본질적으로 흡수성이 있거나 적극적으로 물을 튕겨냅니다.
방수 의복에 대한 탐구는 수세기 전으로 거슬러 올라갑니다. 13세기에는 아마존 원주민들이 우유 같은 고무 추출물을 이용해 의복을 밀봉했습니다. 16세기 유럽 탐험가들이 아메리카에 도달했을 때, 이들은 조잡한 고무 처리로 신발과 망토를 방수하는 원주민들의 기술을 기록했습니다.
18세기에는 유럽인들이 섬유 방수 기술을 실험하기 시작했습니다. 프랑수아 프레노가 1748년 개념을 제안했고, 존 사임이 1815년 이 분야를 발전시켰습니다. 최초의 상업용 레인코트 '폭스 아쿠아틱(Fox's Aquatic)'은 1821년 런던의 G. 폭스가 모헤어 트윌인 갬브룬(Gambroon)으로 제작해 선보였습니다.
초기 고무 기반 원단은 온도에 민감한 단점이 있었습니다: 더운 날에는 끈적이고 추운 날에는 뻣뻣해졌습니다. 찰스 맥킨토시는 19세기 초, 석탄 타르 나프타(초기 석유 증류의 부산물)에 고무를 녹여 원단에 발라 이 문제를 해결했습니다. 1823년 그는 성형 고무를 두 겹의 처리된 천 사이에 끼워 넣는 공정을 특허받았고, 1824년부터 공장에서 영국 군용으로 방수 직물을 대량 생산하기 시작했습니다.
1839년 찰스 굿이어가 황을 가열해 고무의 탄성을 높이는 가황법을 발명하면서, 토머스 핸콕이 맥킨토시의 방수 원단을 개선할 수 있게 되었습니다. 1849년 캘린더링 공정이 도입되어 유연성과 내구성이 더욱 향상되었습니다. 그럼에도 20세기 초반 코트는 여전히 더웠기에, 디자이너들은 통풍을 위해 트임을 추가했습니다.
19세기에는 다른 방수 원단도 등장했습니다. 백스 앤 컴퍼니는 1851년 화학 처리된 울 '아쿠아스큐텀(Aquascutum)'을 출시했는데, 크림 전쟁 이후 인기를 끌었습니다. 제1차 세계대전 중 토머스 버버리는 트렌치코트를 선보였습니다. 이는 빗물을 튕겨내도록 처리된 고운 트윌 개버딘 소재로, 이전 고무 기반 디자인보다 시원하고 실용적이었습니다.
양대 전쟁 사이에는 기름 처리 원단(아마씨 기름을 바른 면과 실크)이 유행했고, 1930년대에는 카코트가 등장했습니다. 1940년대 이후 혁신으로 울, 폴리에스터, 나일론, 합성섬유의 가볍고 세탁 가능한 혼방 소재가 개발되었고, 열용접 심실링 기술로 틈새를 더욱 완벽하게 차단하게 되었습니다.
1960년대 나일론, 1970년대 더블니트 원단이 등장했는데, 후자는 방수성은 낮았으나 다른 미학을 제공했습니다. 비닐이 1970년대 잠시 부활했으며 특히 여성들에게 인기였습니다. 오늘날은 고어텍스(Gore-Tex) 등 첨단 섬유가 주류를 이루며, 마이크로파이버와 첨단 직조 기술이 성능의 한계를 계속해서 넓히고 있습니다.
레인코트의 핵심은 습기를 튕겨내도록 처리된 원단입니다. 일반적인 혼방 소재로는 면, 폴리에스터, 나일론, 레이온, 울이 있습니다. 처리 방식은 다양합니다: 수지, 피리디늄 또는 멜라민 복합체, 폴리우레탄, 아크릴, 불소 또는 테플론 코팅 등. 천연 섬유(면, 린넨)는 왁스 처리하고, 합성 섬유는 실리콘이나 메틸 실록산 마감을 적용합니다. 단추, 실, 안감, 심 테이프, 벨트, 지퍼, 아이렛, 페이싱 등 부자재는 전문 공급업체에서 조달합니다.
패션과 기능성이 레인코트 디자인을 이끕니다. 계절 트렌드는 원단 선택, 실루엣, 길이, 미학에 영향을 미칩니다. 짧은 통근용 코트, 카코트, 스포츠웨어, 유틸리티 스타일, 긴 트렌치코트까지 다양합니다. 컴퓨터 지원 설계(CAD)를 통해 디자이너는 패턴과 색상을 가상으로 프로토타이핑하여 개발 주기를 단축합니다.
생산은 속도와 정밀도를 위해 컴퓨터 지원 제조(CAM)에 크게 의존합니다.
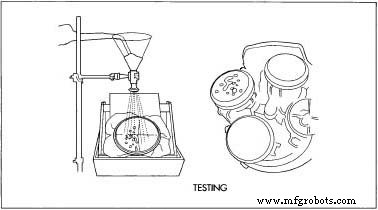 )가 담긴 탱크를 통과합니다. 용액의 흡수성과 발수성은 엄격하게 테스트됩니다.
원단 검사부터 최종 심실링, 단추 정렬, 전체 마감의 수작업 검사까지 모든 단계에서 품질 보증이 이루어집니다. 결함은 즉시 수정되어 브랜드의 신뢰성을 지킵니다.
생산 과정에서 주로 원단 자투리가 발생하며, 이는 환경 지침에 따라 폐기하거나 재활용합니다.
미래의 레인코트 원단은 새로운 직조와 나노기술을 접목해 우수한 발수성, 오염 방지, 구김 방지 기능을 제공할 것입니다. 디지털 스캐닝과 첨단 제조 기술을 활용한 대량 맞춤 생산—개인의 정확한 치수에 맞춘 코트 제작—이 표준이 되어, 비교할 수 없는 핏과 편안함을 제공할 전망입니다.
제조공정
배경 청진기(stethoscope)는 심장·폐 등 신체 내부 소리를 증폭해 임상 진단을 돕는 의료 기기입니다. 현대 청진기는 양이경(binaural)형으로, 중앙 밸브에서 이어플러그로 연결되는 두 개의 유연한 고무 튜브를 가집니다. 팁의 체스트피스(chestpiece)는 저주파 수신용 벨형 또는 고주파용 평평한 다이어프램 형태입니다. 임상의는 심잡음, 부정맥, 천명음·크랙클 같은 비정상 폐음 탐지에 씁니다. 발명은 르네-테오필-히아신트 라엔네크(René-Théophile-Hyacinthe Laënnec)에게 돌려지며, 1819년 맨
배경 트럼펫은 연주자 입술이 컵형 마우스피스에 진동해 강력한 음색 내는 금관악기. 악기 바디는 원통형 관이 루프 돌아 플레어 벨로 이어집니다. 현대 트럼펫은 3개 피스톤 밸브와 미세 튜닝 슬라이드로 음정 조절. 거의 모든 현대 트럼펫은 B♭ 조율(연주 시 자연 공명음). 음역은 중앙 C 아래 F#부터 중앙 C 위 2.5옥타브 B까지, 타 금관악기보다 입문 용이. 최초 트럼펫은 단순한 속 빈 막대기, 나중에 종교 의식용 메가폰 직관으로 발전. 기원전 1400년 이집트 장인 청동·은 넓은 벨 트럼펫 제작. 인도·중국·티베트 긴 신축식