도넛 제조: 원료부터 품질 관리까지
배경
도넛은 이스트나 화학 팽창제로 부풀린 달콤한 튀김 과자입니다. 반죽 후 성형, 뜨거운 기름에 튀겨 글레이즈 입힙니다. 변형으로 잼 필링 '비스마르크' 도넛, 초콜릿·레몬 등 플레이버 반죽, 블루베리·건포도·견과 토핑 등이 있습니다.
이스트 도넛은 발효로 이산화탄소 발생, 가볍고 폭신하나 반죽 숙성 수시간 소요. 화학 팽창제(베이킹파우더) 도넛은 밀도 높고 즉석 생산 가능. 둘 다 기본 재료만 있으면 가정에서도 무장비 제작 가능.
상업 베이커리(독립 매장, 식료품점, 프랜차이즈)는 대량 생산, 흔히 프리믹스로 공정 단순화. 대형 시설은 일일 수천 개 생산해 광역 유통.
미국에서 도넛은 국민 간식. 동요부터 고전 영화까지 문화적 아이콘. 1·2차 대전 참전용사들은 군내 매점 도넛이 사기 진작에 도움됐다고 회고. 열량·지방 높음(개당 최소 200칼로리, 3g 지방)에도 미국인 연간 약 100억 개 소비.
역사
현대 도넛 기원은 18세기 뉴암스테르담(뉴욕) 네덜란드 이민자 '올리코크(oliykoeks, 기름진 케이크)'에서. 19세기 엘리자베스 그레고리 아들 핸슨 그레고리가 구멍 뚫린 첫 도넛 발명, 이름 유래. 1800년대 말 오늘날 링 형태 정착.
20세기 노동자와 군인 주식. 구세군 1차 대전 병사들에 제공, 고향 위안 상징. 1920년 러시아 이민자 레빗(Levitt) 링 성형 자동 기계 특허, 1925년 연 2,500만 달러 수익. 1934년 만국박람회 기계 도넛 전시로 산업 급성장. 크리스피 크림(1937 설립), 던킨 도넛(1950 설립) 전국 프랜차이즈화, 던킨 37개국 5,000개점, 크리스피 크림 26주 147개점 운영 중.
원재료
팽창 방식과 생산 규모에 따라 원료 달라짐. 가정용은 상업용 프리믹스보다 구성 단순. 화학 팽창제 도넛: 밀가루, 베이킹파우더, 소금, 액체, 계란, 우유, 설탕, 쇼트닝, 향료. 이스트 도넛: 밀가루, 쇼트닝, 우유, 설탕, 소금, 물, 이스트, 계란/흰자, 향료.
상업 베이커리는 밀/대두 가루, 쇼트닝, 설탕, 난황, 유고형분, 이스트 컨디셔너, 검, 인공 향료 포함 프리믹스 대량 조달. 믹싱 단계에서 물, 우유, 계란 등 신선 습식 재료 보충. 튀김유(주로 식물유)가 최고가 원료, 정확한 온도 제어로 과다 흡유 방지 필수. 글레이즈/프로스팅은 튀김 후 도포, 밀가루, 설탕, 향료, 때론 쇼트닝 구성.
제조 공정
아래는 이스트 도넛만 생산하는 기계화 베이커리 공정. 건식 믹스부터 완제품까지 최소 1시간 소요.
원료 입고
- 대용량 베이커리는 지역 창고에서 대형 포대(최대 50lb/22.7kg) 프리믹스 수령. 신선 부자재(계란, 우유) 대량 구매 냉장 보관.
원료 계량
- 목표 생산량에 따른 건식 믹스 필요 중량으로 배치 크기 결정. 캘리브레이션된 스케일로 정밀 계량.
믹싱 및 반죽
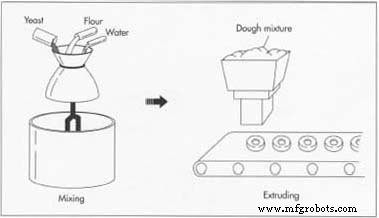
- 산업용 믹서에서 건식 믹스와 습식 재료 혼합. 별도 이스트 슬러리 이 단계 투입. 대형 반죽 훅이 사람 손반죽 모사, 글루텐 스트랜드 형성으로 견고 구조. 반죽 약 13분.
이스트 휴지
- 반죽 후 약 10분 휴지로 발효. 이스트 활성 시 스펀지처럼 부드러운 반죽, 실패 시 납작하고 질긴 도넛.
도넛 성형
- 휴지 반죽을 압출기 호퍼 투입. 제어 압력으로 링(일반 도넛) 또는 원형(필링 도넛) 성형. 자동 스탬퍼로 0.5인치(1.27cm) 평탄 후 최종 형상 찍기도 함. 15분에 약 30더즌 생산.
최종 발효(프루핑)
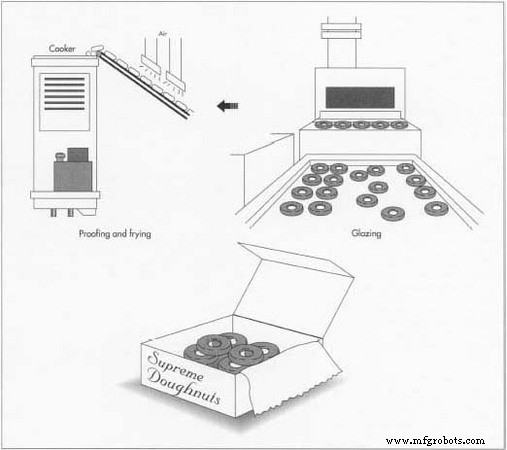
- 성형품 약 125°F(51.6°C) 프루핑 박스 이송. 따뜻한 제어 환경서 천천히 부풀려 가볍고 폭신한 내부 확보. 체인 구동 플랫폼으로 약 30분 이동.
튀김
- 발효 완료 도넛 자동 오픈 프라이어 투입. 적정 유온 유지와 배치 크기 제한으로 과다 흡유(이익률 저하) 방지. 2분 튀긴 후 자동 뒤집기.
글레이징 및 건조
- 튀김 후 글레이즈 샤워 통과. 뜨거운 반죽 위 브리지에서 글레이즈 분사, 상단·측면·하단 일부 코팅. 글레이즈 도넛 컨베이어 건조 구역으로 이송 냉각.
추가 마감 및 판매
- 마감 스테이션에서 캔디, 견과, 두꺼운 프로스팅 등 추가 토핑. 디스크형 도넛은 필링 인젝터로 정량 필링 주입. 완제품 진열 트레이 또는 주문 포장.
품질 관리
가공 공장 입하 건식 믹스 검사로 시작. 신선 부자재 신속 조달·규정 기한 내 사용. 이스트 슬러리 정확 배합 후 12시간 내 사용. 반죽, 휴지, 프루핑, 튀김 모든 핵심 시간 간격 직원 모니터링으로 일관성 유지.
온도 관리가 핵심: 프루핑은 이스트 활성화하되 사멸 안 될 온도, 튀김유 온도는 과다 흡유 방지 수준. 실온도 이스트 활성에 영향, 장비 재보정 필요 시 있음.
숙련 직원은 촉각·시각 단서 활용: 스펀지 반죽, 육안 확인되는 부품, 튀김 후 정확한 황금빛 색상 모두 공정 정상 지표. 주기적 샘플링과 단면 검사로 기름지거나 덜 익은 것 방지.
부산물 및 폐기물
압출기 동시 절단으로 반죽 로스 최소화. 스탬핑 여분 반죽 다음 배치 재투입으로 폐기물 최소화, 수율 극대화.



