종이에서 폴리프로필렌으로: 음용 빨대 현대 제조의 진화
배경
빨대는 음료를 더 편리하게 즐기게 하는 단순하면서 필수 도구. 초기 역사학자들 첫 빨대 마른 밀짚 잘라 만들었다 추정, 실용적 해법이 현대 제조 기술로 진화.
산업 시대 종이 빨대: 왁스 코팅 종이 말아 중공 튜브 제작. 왁스 코팅 종이 액체 흡수 방지했으나 시간 지나면 눅눅해져 사용 불가. 1960년대 산업계 폴리프로필렌 플라스틱 전환, 내구성·안전성·저비용 제공. 오늘날 빨대 다양한 형태·색상·특수 기능 갖춤.
원자재
빨대 플라스틱 수지, 착색제, 첨가제 신중 배합 블렌드 구성.
플라스틱
폴리프로필렌(PP) 현대 음용 빨대 주력 소재. 1950년대 중반 개발, 가볍고 화학 저항성 좋은 열가소성 수지, 반복 용융·재성형 가능. 간접 식품 접촉 승인, 요거트 용기·병뚜껑 등 포장재 널리 사용.
착색제
착색제 빨대 시각적 매력 부여. 미국서 안료 FDA 식품접촉 승인 또는 용출 방지 엄격 테스트 필수. 소량 안료로 선명 일관 색상 구현.
기타 첨가제
가소제, 산화방지제, UV 안정제, 불활성 필러 등 추가 첨가제: 유연성 증진, 산화 저항, 햇빛 차단, 벌크 밀도 증가. 전 첨가제 FDA 안전 요건 충족 필수.
포장재
개별 빨대 보통 종이 슬리브 포장, 대량 주문 플라스틱 파우치 또는 골판지 박스 위생 유지·운송 중 보호.
제조 공정
음용 빨대 생산 주요 단계: 컴파운딩, 압출, 특수 작업, 최종 포장.
플라스틱 컴파운딩
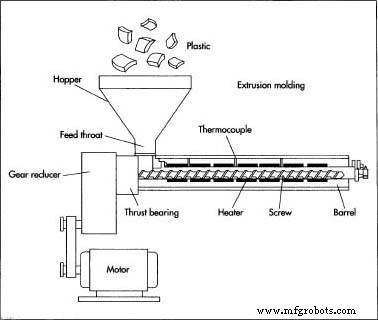
- 폴리프로필렌 수지 압출 컴파운더서 가소제, 착색제, 산화방지제, 안정제, 필러 혼합. 기계 가열·블렌드해 용융 스트림 배럴 출구서 가는 스트랜드(보통 0.125인치/0.3175cm 직경) 배출.
- 스트랜드 냉각·짧은 펠릿 절단, 건조, 후속 성형용 보관.
빨대 압출
- 펠릿 중공 튜브 다이 장착 2차 압출기 투입. 고속 스크류 용융 수지 다이 강제 통과, 연속 빨대 형성.
- 압출 빨대 풀러(puller) 유도, 선택적 금속 플레이트 사이징으로 균일 직경 확보.
- 수조 또는 칠드 만드렐 위 냉각으로 내부 치수 고정, 이후 나이프 어셈블리 길이 절단.
특수 작업
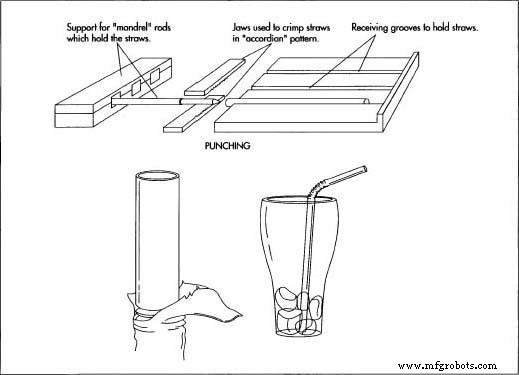
- 특수 디자인 필요 빨대('크레이지' 또는 구부러지는 모델) 추가 가공. 구부러지는 빨대 튜브 홈 또는 링 크림핑으로 접힘 가능하나 붕괴 방지.
- 특수 성형 장비로 압출 빨대 냉각·절단 전 구부림·성형.
포장
- 압출 후 빨대 개별 종이 슬리브 포장. 깔때기+회전 휠 각 빨대 픽업→진공 고정 종이 시트 위 배치.
- 추가 종이층 첫 층 위 공급, 가열 롤러 실링해 바삭 위생적 패키지 완성.
- 다이 컷으로 포장 빨대 개별 단위 분리, 번들·박스·파우치 포장 출하.
품질 관리
품질 보증 전 생산 라인 걸쳐 수행. 컴파운딩 중 블렌드 정밀 비율 모니터링. 압출 전 퍼지 사이클로 배럴 세척·장비 준비 확인.
압출 중 온도 제어 핵심. 수지 너무 차면 점도 상승·유동 정체, 너무 뜨거우면 열분해로 물성 저하. 작업자 다이 빌드업·산화 감시, 둘 다 빨대 외관·무결성 해칠 수 있음.
생산 후 세척으로 이전 배치 잔여물 제거, 교차 오염 방지. 기계 뜨거운 상태서 다이 세척 수행, 잔여 수지 쉽게 긁어내기 위함.
부산물과 폐기물
주 폐기물 스트림: 불량/과열 수지 폐기. 불량 빨대 재분쇄(regrind) 가능: 분쇄·재용융·재사용, 폴리프로필렌 열가소성 덕분에 소재 손실 최소화.
미래
빨대 제조 혁신 지속. 신규 폴리머 블렌드 비용 절감·컴플라이언스 개선, 블로 몰딩·서모크로믹 착색제 등 첨단 가공 기술 기능 확장. 서모크로믹 안료 온도 따라 색 변화, 뜨거운/차가운 음료 표시 빨대 가능. 인쇄 기술로 음료 브랜딩 빨대 직접 인쇄, 즉각적 제품 식별 제공.



