카펫: 역사, 소재, 현대 생산 공정의 여정
배경
카펫은 러그(rug)와 달리 벽에서 벽까지 깔리는 고정식 바닥재입니다. 가장 초기의 주거 공간은 짐승 가죽, 풀, 갈대 매트로 마감되었습니다. 면과 양모 방적이 보편화되면서 이 섬유로 짠 매트가 이전 소재를 대체했습니다. 기원전 3000년경 이집트인들은 선명한 양모 천을 리넨에 꿰매 바닥재로 사용했습니다.
유목민들이 카펫 직조의 선구자였습니다. 두껍고 휴대 가능한 양탄자를 텐트 바닥의 모래 위에 깔았습니다. 초기 베틀은 단순했습니다: 두 개의 갈래 나뭇가지에 가로대를 걸쳐 경사(warp)를 걸고, 나무 막대로 위사(weft)를 다졌습니다. 알타이 산맥 고분에서 출토된 파지르크 카펫(Pazyryk carpet)은 기원전 500년경 수직 베틀로 짠 가장 오래된 카펫으로 기록됩니다.
카펫 직조는 터키, 이란, 인도, 중국에서 전성기를 맞았습니다. 장인들은 면, 리넨, 삼을 바탕실로 하고 양모나 실크로 파일(pile)을 짰습니다. 파일 실에 매듭을 짓고 빗으로 다져 촘촘한 줄을 만들었습니다. 최고급 수제 카펫은 평방 인치당 최대 2,400매듭(제곱센티미터당 372매듭)에 달합니다. 천연 염료(루바브, 쪽, 제니스타, 워드, 오커)가 찬란한 색을 냈고, 명반으로 색을 고정하기도 했으며, 금이나 보석을 넣기도 했습니다.
유럽은 오랫동안 중동에서 완성된 카펫을 수입했지만, 1300년경 무어 장인들이 프랑스로 오면서 자국 생산이 시작되었습니다. 1600년경 오뷔송(Aubusson)과 사브누아(Savonnerie)에 길드가 번성했습니다. 영국도 뒤따라 1700년 윌턴(Wilton)과 액스민스터(Axminster)가 왕립 카펫 생산 중심지로 지정되었습니다. 초기 유럽 기술로는 루프를 자르지 않는 '브뤼셀 직기'와 파일 컷 방식인 '윌턴 공법'이 있습니다. 1801년 조제프 M. 자카르(Joseph M. Jacquard)가 천공 카드식 베틀을 발명해 한 번에 최대 6색 실을 쓸 수 있게 했고, 1825년 카펫 베틀에 적용되었습니다.
미국 최초 카펫 공장은 1791년 윌리엄 스프라그(William Sprague)가 필라델피아에 세웠습니다. 영국식 베틀로 27인치(69cm) 폭의 긴 러너(runner)를 짜서 이어 붙였습니다. 1800년에는 하루 7~9m 생산이 가능했습니다. 에라스투스 비글로(Erastus Bigelow)는 1825년 매사추세츠 클린턴에 공장을 열고 1839년 동력 베틀을 발명해 생산량을 2배로 늘렸으며, 1877년 최초의 광폭 베틀(broadloom)을 만들었습니다. 이후 동력 베틀은 하루 82m의 고품질 카펫을 생산하게 되었습니다.
20세기 초, 조지아주 달튼(Dalton)에서 기업가 캐서린 에반스 휘트너(Catherine Evans Whitener)가 터프팅(tufting) 공법으로 카펫 제조에 혁신을 일으켰습니다. 실을 바탕천에 뚫어 루프를 만드는 방식으로 빠른 생산이 가능해졌습니다. 달튼 공장들은 처음에 침대보를 만들다가 터프팅 러그로 전환했고, 값싼 면사에서 합성사로 재료를 바꿨습니다. 오늘날 카펫은 전체 바닥재의 72%를 차지하며, 터프팅 카펫이 생산량의 91.5%를 점유합니다. 달튼은 세계 카펫의 70% 이상을 공급합니다.
원재료
완성된 카펫은 염색된 파일 실을 1차 백킹에 박음질하고, 강도를 위한 2차 백킹, 접착제, 보통 쿠션층으로 구성됩니다.
파일 실의 77%는 합성 폴리머이고, 나머지는 고급 직물 카펫용 양모입니다. 주요 합성사는 나일론(전체 카펫의 66%), 아크릴(15%), 폴리에스터(15% 미만), 폴리프로필렌(5% 미만)입니다. 파일 실은 유기 염료나 유기금속 착물로 염색합니다.
두 백킹 모두 주로 직조 또는 부직포 폴리프로필렌이며, 일부 2차 백킹은 여전히 황마를 사용합니다. 접착제는 거의 합성 고무 라텍스입니다. 가장 흔한 패딩은 재본드 우레탄(rebond urethane)이며, 폴리우레탄, 비닐, 말총, 황마도 쓰입니다. 표면 보호를 위해 플라스틱 탑 시트를 덧대기도 합니다.
제조 공정
미국 카펫 생산의 주류가 터프팅이므로 이 방식을 중심으로 설명합니다.
실 준비
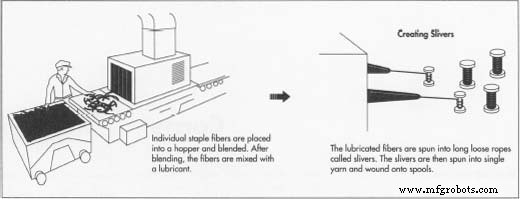
- 합성사는 스테이플 섬유(평균 18cm) 또는 벌크 연속 필라멘트 형태로 입고됩니다. 스테이플 섬유는 호퍼에서 혼합되고, 카딩을 거쳐 슬라이버(sliver)가 되며, 단사(single yarn)로 방적된 후 2합사로 꼬아 터프팅용으로 만듭니다. 실은 증기 처리 후 132~138°C에서 열처리(heat-set)되어 형태가 고정되고, 냉각되어 튜브에 감겨 터프팅 머신으로 공급됩니다.
실 염색
- 실은 터프팅 전후로 염색할 수 있습니다. 일반적인 방법은 227~455kg의 섬유를 가압 탱크에 담그거나 연속 염색 욕조를 통과시키는 것입니다. 대체 기법으로는 날염 롤러를 쓰거나 실을 형태에 감아 부분 염색하는 방식이 있습니다. 모든 염색사는 증기 처리, 세척, 건조 과정을 거칩니다.
터프팅
- 실은 크릴(creel)에서 나일론 튜브를 통해 터프팅 바늘로 공급됩니다. 바늘이 백킹을 뚫고 실을 루프 형태로 밀어 넣습니다. 센서가 바늘 깊이를 제어해 루프 높이를 정합니다. 루퍼(looper)가 루프를 잡은 상태에서 바늘이 빠지고, 백킹이 전진하면 바늘이 다시 찔러 넣습니다. 컷 파일(cut-pile)의 경우 루퍼에 장착된 칼이 루프를 잘라줍니다. 최신 기계는 12피트 폭에 최대 1,200개 바늘이 분당 수백 줄을 박음질하며, 한 대가 하루 수백 평방야드를 생산합니다.
터프팅 카펫 염색
- 단색의 경우 카펫 롤을 이어 붙여 염료와 화학제를 넣은 가열 탱크에 최대 4시간 담급니다. 여분 염료를 세척하고 증기 처리, 건조, 감기 공정을 거칩니다.
- 날염 카펫은 흰 카펫을 여러 개의 스크린 아래로 통과시킵니다. 색상을 스크린 밖으로 스퀴지(squeegee)로 밀어내고, 카펫을 36인치 전진시켜 다음 색상 스크린으로 보냅니다. 최대 8색까지 연속 적용 가능합니다.
- 또는 요철 실린더로 돌출 무늬에 색을 입히는 방식(실린더당 1색)도 있습니다. 염색 후 증기, 세척, 건조, 마감 공정으로 넘깁니다.
마감
- 염색된 카펫 가장자리를 이어 연속 벨트 형태로 만들고, 하면에 라텍스를 코팅합니다. 2차 백킹에도 라텍스를 코팅한 뒤, 두 층을 마리지 롤러(marriage roller)에 통과시켜 샌드위치 구조로 밀봉합니다. 이후 오븐에서 경화(curing)합니다.
- 경화 후 증기 처리, 브러싱, 진공 청소, 돌출 터프트 다듬기 작업을 거쳐 120피트(37m) 단위로 감아 내구성 있는 비닐 포장 후 창고나 소매점으로 출하합니다.
품질 관리
모든 터프팅 카펫은 누락 터프트 검사를 받습니다. 기술자가 1침 바늘총으로 구멍을 메웁니다. 치수, 터프트 높이, 정전기 발생 여부를 확인합니다.
대다수 주에서 인화성 테스트를 의무화합니다. 9×9인치(23×23cm) 시편을 8인치 구멍이 있는 강판 위에 놓고 메테나민 정제를 발화시켜, 8회 중 7회 이상 탄화 흔적이 구멍 둘레에 닿지 않으면 합격입니다.
내마모성은 강철 볼에 고무 스터드를 달아 20,000~50,000회 회전 마찰 시험으로 평가합니다. 우수한 카펫은 시험 후에도 새것 같은 외관을 유지합니다.
내광성은 모의 태양광에 노출시켜 일정 시간 후 색상 손실 정도를 등급화합니다.
파일 밀도는 합성사를 추출해 용매에 녹이고 건조·계량하여 단위 면적당 질량이 사양과 일치하는지 확인합니다. 나일론은 염산에 녹여 25°C에서 건조합니다.
백킹 강도는 1차와 2차 백킹을 바이스(vise)로 당겨 파단될 때까지의 힘을 측정합니다. 박리 강도는 2차 백킹을 1차에서 떼어내는 데 필요한 힘으로 평가합니다.
소비자도 예상 통행량에 맞는 등급 선택, 정기적 진공 청소, 연 1회 이상 전문 딥 클리닝으로 품질 유지에 기여합니다.



