거친 지형 지게차: 설계, 제조, 미래 혁신
배경
지게차는 두 개 포크(prong)로 닿기 힘든 위치에 하중을 들어 올리고 배치하는 이동식 기계. 산업용과 거친 지형용(rough-terrain) 두 주 범주. 산업용은 창고·트럭/기차 하역장에 흔함, 포장면용 소형 타이어, 휘발유·디젤·프로판 내연기관. 소형은 전동 모터·배터리. 거친 지형 지게차는 이름대로 비포장·고르지 않은 지면용. 건설 현장·군사용 널리 쓰임. 대형 공압 타이어, 휘발유·디젤·프로판 엔진, 수직 타워(직상 리프트) 또는 텔레스코핑 붐(베이스에서 전방 리프트) 두 구성.
거친 지형 지게차 기원은 1946년 2프롱 리프트 어태치먼트를 파워 버기/트랙터 섀시 장착. 초기 모델 1,000파운드(454kg) 30인치(76cm) 리프트. 1950년대 중반 수직 타워 2,500파운드(1,135kg) 30피트(9m). 1958년 최초 4륜구동 등장, 6,000파운드(2,724kg) 22.5피트(7m) 또는 3,000파운드(1,362kg) 35피트(11m). 1962년 최초 텔레스코핑 붐 모델로 베이스에서 전방·상하 배치 가능, 복잡한 건설 현장 필수.
1970~80년대 텔레스코핑 붐 개선, 자동 유압 프레임 레벨링으로 안정성 향상, OSHA 의무화 따라 운전석·조작계 개선. 현재 콘크리트 블록 팔레트, 합판 적재목, 지붕 빔 운반. 최대 모델 텔레스코핑 붐 10,000파운드(4,540kg) 리프트, 수직 40피트(12m), 전방 25피트(7m) 이상. 저프로파일로 8피트(2m) 개구부 통과. 조향: 2륜, 4륜, 4륜 크랩 모드.
원자재
프레임, 캡, 붐, 바디는 제조사 직접 제작, 주로 강철. 강/알루미늄 주조·단조도 사용. 붐 어셈블리에 비금속 가이드(나일론 플라스틱 흔함) 적용. 나머지 부품(엔진, 트랜스미션, 액슬, 휠, 타이어, 브레이크, 시트, 게이지, 라이트, 백업 알람, 호스, 유압 실린더)은 완제품 구매해 조립 중 장착. 유압유, 윤활유, 연료 벌크 보충.
설계
표준 텔레스코핑 붐 거친 지형 지게차는 길고 낮게, 전륜 쌍·후륜 쌍. 붐 후방 피벗, 프레임 위 수 피트 상승. 캡 좌측 낮게 타이어 사이, 유압·연료 탱크 우측. 엔진·트랜스미션 섀시 중심선. 변형: 붐 리프트 단일/이중 유압 실린더, 좌우 프레임 레벨링(최대 10° 틸트로 지면 보정), 45° 좌우 선회 포크 어태치먼트 정밀 배치.
제조 공정
기능 그룹별(유압, 파워트레인, 전기, 섀시, 붐) 서브어셈블리 별도 제작 후 최종 통합. 대표 워크플로:
- 자재 준비: 원강(시트, 플레이트, 바, 튜브) CNC 플라즈마/옥시아세틸렌 토치(두꺼운 플레이트 최대 0.75인치), 박판 전단으로 절단. 지그로 치수 정밀도 확보.
- 용접: 가용접 후 CNC 용접기로 본용접, 용접 위치·온도·송급 정밀 제어해 AWS(미국용접학회) 기준 충족.
- 쇼트 블라스팅: 회전 챔버 금속 펠릿으로 스케일·용접 스패터 제거, 도장 면 준비.
- 도장: 전면(붐 제외, 텔레스코핑 조립 후) 세제 세척, 산세, 인산염 피막으로 접착력 확보. 정전 도장 부스 분사 후 오븐 베이킹으로 경질 마감.
- 서브어셈블리: 붐 2~4단 중공 강관 텔레스코핑 섹션, 각 섹션 유압 실린더, 체인 드라이브, 나일론 가이드, 스톱 플레이트 장착. 별도 팀이 캡, 섀시, 파워트레인, 전기 배선 담당.
- 최종 조립: 액슬, 타이어, 브레이크, 엔진, 트랜스미션, 유압 부품 장착. 붐 어셈블리 마운트, 유압 실린더 연결, 모든 호스·전기 링크 실링. 유체 주입, 경고 데칼 부착.
- 시동 및 테스트: 실하중 1.5시간 기능 테스트, 필요시 최종 조정.
- 출하: 완제품 트럭/철도 수송, 보통 3대/적재로 운임 절감.
프레임 제작 예시
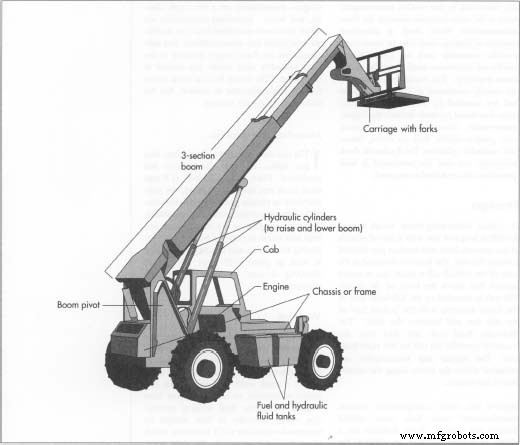
텔레스코핑 붐 거친 지형 지게차의 프레임, 캡, 붐, 바디는 보통 제조사 직접 제작. 나머지 부품은 완제품 구매해 제조사 장착. 구매품: 엔진, 트랜스미션, 액슬, 휠, 타이어, 브레이크, 시트, 게이지, 라이트, 백업 알람, 호스, 유압 실린더.
품질 관리
안전 기준 준수 위한 엄격 검사·테스트. 중요 부품 3차원 측정기(CMM)로 치수·정렬·기하공차 검증. 용접공·CNC 용접기 AWS 인증 필수. 제작·조립 단계마다 목검사 병행.
전체 지게차 설계 ASME 안정성 테스트로 다양한 리치 거리 안전 하중 한계 결정. 예: 10,000파운드(4,540kg) 용량 모델도 20피트(6m) 수직, 8피트(2m) 전방만 전용량 리프트. 25피트(7.6m) 전방 리치 시 아우트리거 없이 2,000파운드(908kg), 아우트리거 있으면 3,250파운드(1,476kg) 하락. 캡 내 경고 라벨·차트로 한계 명시.
미래
윈치, 굴절 붐, 회전 포크 캐리지 등 어태치먼트 확장으로 지붕 경사면·좁은 실내 정밀 배치 가능. 향후 내장 안전 기능 진화: 압력 센서로 실시간 하중 데이터 기반 리치 자동 제한하는 하중-리치 관리 시스템, 과도 전개·붐 파손·전복 방지.



