로프: 고대 물갈대에서 현대 합성 섬유의 완성까지
배경
로프는 유연한 섬유를 꼬거나 땋아 길이와 인장 강도를 높인 다발입니다. 선사시대 사냥부터 현대 해양 작업까지 들기, 나르기, 오르기에 필수. 초기 로프는 천연 섬유 수작업, 현대 생산은 기계와 다양한 합성 소재로 우수한 강도, 경량, 내부식성 구현. 오늘날 전 세계 로프 절반 이상이 어업·해양 산업용.
정확한 기원은 불명이나 고대 이집트가 로프 제작 전문 도구 최초 개발(기원전 4000~3500년). 물갈대 섬유 주원료, 대추야자, 아마, 풀, 파피루스, 가죽, 낙타털도 사용. 수천 명 노동자가 이 로프로 피라미드 거석 운반. 기원전 2800년경 중국서 삼베 로프 등장, 이후 수천 년 아시아·인도·유럽 전파.
4세기경 인도 로프 장인 코끼리 전용 로프 전문 생산. 레오나르도 다빈치(1452~1519) 로프 제조 기계 구상, 1700년대 후반 여러 실용 기계 특허. 로프는 1950년대 나일론 등 합성 소재 대중화 전까지 천연 섬유 공예. 소재 변화에도 로프 제조 핵심 공정은 고대 이집트 시대부터 크게 안 변함.
로프는 코데이지(cordage)로도 불리며 지름으로 분류. 0.1875인치(0.5cm) 미만: 트와인, 클로스라인, 새시 코드, 말린(타르 입힌 삼줄). 0.1875~0.5인치(0.5~1.3cm): 경량 로프 '스몰 스터프(small stuff)'. 0.5~1.5인치(1.3~3.8cm): 진정한 로프. 1.5인치(3.8cm) 초과: 하우저(hawser, 대형 선박 계류용).
구조 방식
로프 제작은 섬유→얀(yarn) 꼬기부터. 트위스티드 로프: 얀→스트랜드→최종 로프(보통 3스트랜드). 브레이디드 로프: 얀 직접 땋기, 더블 브레이드면 코어·커버 모두 브레이드. 플레잇드 로프(예: 8플레잇)는 꼬인 스트랜드 상호 엮기. 복합 구조는 꼬기·땋기·플레잇 결합으로 특성 구현.
원자재
로프는 쉬운 얀 형성용 가공 천연 섬유 또는 장필라멘트 방사 합성 섬유로 만듦.
천연 섬유: 삼, 사이잘, 면, 아마, 황마. 마닐라 삼(바나나과 식물)은 합성 대체 전까지 널리 쓰임. 사이잘 여전히 트와인용 흔함. 마닐라 로프 내부 부식 가능, 외관상 안 보여도 강도 저하.
대표 합성 섬유: 나일론, 폴리에스터, 폴리프로필렌, 아라미드. 폴리프로필렌 저렴·부력·저신율로 워터스키 토우 로프 적합. 나일론 중가·양호 강도·약간 탄성으로 계류·도킹 라인 적합. 아라미드 최강이나 최고가. 나일론·폴리에스터 4~10인치(10~25cm) 섬유 방사 가능, 연속 필라멘트 로프가 방사 섬유 로프보다 고강도·매끄러운 표면. 두 합성 소재 하이브리드 로프로 고강도·저비용·매끄러운 마감 균형 가능.
와이어 로프(케이블)는 철/강선으로, 교량, 엘리베이터, 크레인용. 제조 공정 근본적으로 섬유 로프와 다름.
제조 공정
섬유·필라멘트→얀 형성→원하는 로프 타입에 맞춰 꼬기/땋기/플레잇. 최종 지름은 얀 지름, 스트랜드당 얀 수, 스트랜드/브레이드 수에 따라 결정.
섬유·필라멘트 가공
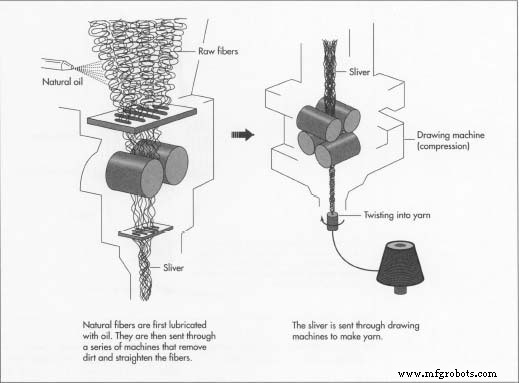
- 천연 원료 섬유에 천연 오일 윤활 후 세척·정렬·빗질 기계 통과해 연속 리본 '슬라이버(sliver)' 형성. 합성 섬유 유사 공정이나 정렬 더 용이. 장합성 필라멘트 사용 시 다중 필라멘트 그룹화(더블링/스로잉)해 다중합사 슬라이버 생성.
- 슬라이버를 드로잉 머신 롤러 통과해 압축 후 얀으로 꼬임. 우수(Z-트위스트) 또는 좌수(S-트위스트) 부여. 완성 얀 보빈 감김, 이 단계에서 염색해 복잡한 리깅 식별 용이.
트위스티드 로프 형성
- 얀 보빈을 크릴(creel)에 배열. 3스트랜드 우수 로프용 Z-트위스트 얀으로 각 스트랜드 구성. 얀 끝 레지스터 플레이트 통과해 정렬 유지, 압축 튜브 들어가 반대 방향 S-트위스트로 꼬이며 스트랜드 조임.
- 스트랜드 클로징 머신으로 이송, 튜브형 클램프(레이잉 탑)가 고정. 각 스트랜드 끝 회전 다이스 통과하며 Z-방향 꼬여 로프 잠금(클로징).
- 완성 로프 릴 감김. 스트랜드 끝 도달 시 코일 분리, 밴딩, 끝단 밀봉(테이핑 또는 합성 로프 열용융 실링)해 풀림 방지.
브레이디드 로프 형성
- 브레이디드 로프 보통 합성 얀 사용. 보빈을 움직이는 펜던트에 장착, 진동하며 얀을 촘촘히 땋음. 롤러가 가이드 통해 브레이드 당겨 잠금·장력 유지. 일부 기계는 카운터 로테이팅 레지스터 플레이트로 얀 공급, 번갈아 방향 엮어 인터록 브레이드 생성.
- 더블 브레이드: 첫 브레이드=코어, 두 번째 브레이드가 위 덮어 아우터 커버 형성.
- 완성 브레이드 릴 등장, 코일 밴딩·끝단 밀봉.
플레잇드 로프 형성
- 8플레잇 로프: 4 S-트위스트 스트랜드 + 4 Z-트위스트 스트랜드 짝지어 브레이드. 제조 순서: 트위스티드 공정으로 스트랜드 생성 → 브레이디드 공정으로 최종 로프 조립.
품질 관리
품질 관리 엄격도는 용도 따라 다름. 범용 로프는 지름·인장강도(하중 가해 시편 파단)로 등급, 기본 소재 스펙 체크·목검사. 고위험 로프(래펠링, 구조, 인명 위 리프팅)는 광범위 테스트·검사, 유한 수명, 제조일자 표시 색상 코드 등 식별자 포함. 일부 로프 마모 트레이서(외피 바로 아래 대비색 얀) 내장. 마모·과신장 시 트레이서 노출→위험 신호→교체 촉구.
미래
소재 과학 발전이 로프 제조 진화 직접 견인. 각 세대 신섬유(더 강하고, 가볍고, 내후성)가 지름 줄이면서 인장강도·내마모성 유지·향상. 신규 제조 기술로 해양·산업·어드벤처 분야 더 높은 성능 기대.



