조합 자물쇠: 설계, 제조, 역사적 진화
배경
조합 자물쇠(컴비네이션 락)는 열쇠 대신 내부 디스크 정렬로 작동하는 보안 장치. 일반 모델 3~4개 인터록 링이 중앙 샤프트 주위 회전. 외부 다이얼 돌리면 각 디스크 특정 노치 이동, 모든 노치 정렬 시 스프링 볼트 해제→잠금 해제.
4디스크 자물쇠 특정 회전 시퀀스 필요: 오른쪽으로 첫 번째 숫자 지나 4회, 왼쪽으로 두 번째 숫자 지나 3회, 오른쪽으로 세 번째 숫자 지나 2회 등. 모든 구멍 정렬돼야 볼트 슬라이드 해제.
조합 자물쇠 핸드체인지(hand-change)와 키체인지(key-change) 두 주 유형. 대표적 핸드체인지 변종 푸시버튼 락, 사무실 문에 흔함. 3~4개 버튼 올바른 순서 누르면 해제, 패드락 유사 메커니즘.
많은 이 학교 사물함 패드락 기억. 숙련된 따개는 볼트 돌출부 디스크 노치 정렬 시 딸깍 소리로 해독. 현대 자물쇠 가짜 노치(false notches) 추가로 비전문가 크랙 극히 어려움. 4디스크면 최대 1억 조합 가능, 우연 성공 사실상 불가능.
조합 자물쇠 중국 기원이나 역사 기록 드묾. 1800년대 중반 미국서 은행 금고용으로 보급. 1873년 제임스 사전트(James Sargent) 타임 락 발명, 조합 자물쇠와 결합해 금고 접근 예약 시간(보통 하루 1회)까지 차단→은행 강도 난도 상승.
원자재
일반 패드락형 조합 자물쇠 약 20개 부품, 주로 스테인리스강 또는 부식 방지 코팅 냉간압연강. 나일론 스페이서로 디스크 독립 회전, 자맥(zamak, 아연 합금)이 바(bar), 샤프트, 외장 다이얼 형성.
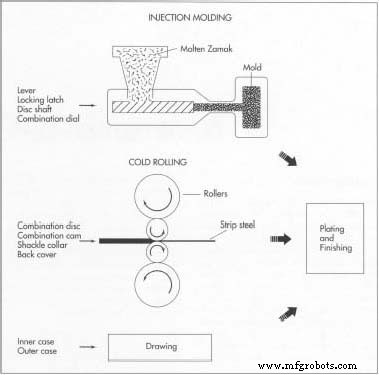 부품 사출 성형, 냉간압연, 가공 혼합 생산. 성형 후 대부분 보호 도금으로 내식성 확보.
설계
내부 부품: 레버, 레버 포스트, 디스크 샤프트, 조합 디스크. 핵심 정밀 요소 조합 캠(cam, 외장 다이얼 부착 노치 디스크). 스프링 디스크 텐션 유지→부드러운 다이얼링. 생클 칼라(shackle collar) 잠금 위치 생클 고정, 이너 케이스 내부 부품 수용·구조 강도 제공.
외부 부품: 아우터 케이스, 생클, 백 커버, 다이얼. 전체 메커니즘 콤팩트 설계, 내부 부품 길이 5.08cm(2인치) 이하.
제조 공정
자물쇠 20개 부품 성형, 드로잉, 커팅, 프레싱, 몰딩 수작업+자동 혼합.
내부 부품 제작
- 레버, 락킹 래치, 디스크 샤프트: 고압 용융 자맥 사출 성형. 디스크 캠, 조합 디스크: 냉간압연 평판강→정밀 다이 블랭킹. 내부 스프링: 스테인리스 와이어 자동 스프링 와인더 권취.
- 생클 칼라, 이너 케이스 등 평판강 부품: 냉간압연·블랭킹→드로잉 최종 형상.
외부 부품 제작
- 아우터 케이스, 백 커버: 스테인리스 시트 스탬핑. 생클: 원형 봉재 가공→U자 단조→노치→어닐링 강도 확보. 다이얼: 자맥 사출 성형→크로뮴 염욕 크로마이징→도장 시인성 확보.
도금·마감
- 핵심 부품 크로마이징 또는 카드뮴 도금 내식성. 생클·래치 구리-니켈 도금, 아우터 케이스 기계 연마 광택 향상.
자물쇠 조립
- 서브 어셈블리(백 플레이트, 디스크 샤프트, 캠, 스페이서) 우선 통합. 아우터·이너 케이스 리벳 결합→다이얼·캠 체결→생클·래치 장착→분리 불가 패스너 없이 케이스 밀봉.
라벨링·포장
- 각 자물쇠 기계 추첨 결정 조합 태그 부착. 보통 블리스터 팩 또는 개별 박스 판매, 변조 방지·브랜드 무결성 확보.
품질 관리
포장 전 제조사 각 자물쇠 잠금·해제 시퀀스 엄격 테스트. 생산 중 작업자 추가 검사로 전 제품 엄격한 신뢰성·내구성 표준 충족 확인.



