잔디 깎기 기계의 진화, 설계 및 제조
개요
잔디 깎기 기계(론모어)는 고속 회전 날(들)로 풀을 베는 기계 장치입니다. 초기 작업자들은 낫으로 잔디 깎음—느리고 힘들며 젖은 풀만 효과적. 기계화 절단은 1830년 에드윈 버딩이 섬유 깎기 기계서 영감받아 프로토타입 제작으로 시작. 버딩 실린더 모어는 체인 구동 후방 롤러 동력, 말 끌기 또는 수동 조작 가능. 최초 상용 모델 무겁고 비효율적이나 후속 혁신 토대 마련.
19말 증기 동력, 이후 가스 구동 모어 등장. 벤츠사(독일)와 콜드웰 론모어사(뉴욕) 1897년 최초 가스 동력 설계, 1902년 제임스 에드워드 랜섬이 승객석 갖춘 상업적 성공 모델로 양산 개시. 후속 개량—경량 프레임, 사이드휠 레이아웃, 자력 추진—으로 영국 등지 광범위 보급.
동력 모어 변형
오늘날 동력 모어 4대 주류: 로터리, 파워릴, 라이딩, 트랙터. 로터리 모어 시장 지배, 일반 여름 토요일 기준 4,000만 대 중 약 80% 점유. 단일 회전 날 하우징 내장, 최대 3,000RPM 회전—날끝 속도 분당 약 5,800m(19,000피트). 날 형상(호른/윈드터널 스타일) 잘린 풀 배출 슈트 유도. 자력 추진 모델 체인/벨트로 휠 구동, 푸시형은 수동 조향. 파워릴 모어는 회전 드럼 위 고정 날 다수. 날 전장 절단으로 밀도 높은 잔디서 효율 우수. 제조 복잡하나 특정 잔디종서 우월한 절단 품질로 인기 지속.
원재료
일반 가솔린 워크비하인드 모어 최대 270개 부품: 2/4사이클 엔진, 가공 금속 부품, 사이드 배출 슈트·커버 등 일부 플라스틱 액세서리. 구조 대부분(모어 팬, 핸들바, 엔진, 날) 강철 제작, 플라스틱 요소 경량·내식 솔루션 제공.
제조 공정
관행 로터리 모어 생산은 철저한 재고 관리, 정밀 부품 배치, 동기화된 노동 필요. 로봇 셀이 숙련 기술자 곁에서 품질·효율 보장.
하역 및 분배
- 부품 트럭으로 공장 하역장 입고, 지게차/오버헤드 트롤리로 성형·가공·도장·직접 조립 스테이션 이송
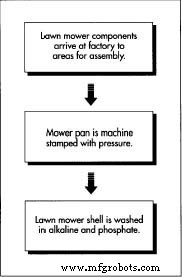
공장에서 부품 머신 스탬핑, 플라즈마 절단, 용접, 정전 분체 도장. 강철 모어 팬—고압 가열→플라즈마 커터 정밀 개구→타 구조요소 용접→오븐 베이킹으로 내구성 마감.
모어 팬
- 1. 팬 스탬핑 후 로봇 셀 이송, 플라즈마 절단 필요 개구 생성. 플라즈마(고이온화 가스) 깨끗한 절단, 용접에도 활용
- 2. 배플 등 부품 팬에 용접, 분체 도장. 화학 세척→정전 분사→오븐 경화로 부식성 풀즙·이물 견디는 하드 에나멜계 코팅 달성
- 3. 핸들바 벤딩·천공·제어기구 조립 로봇 셀서 진행 후 최종 통합
핸들바 성형
- 4. 핸들바 3단계 로봇 공정: 다점 벤딩, 단부 평탄화, 시동장치·날제어·팬부착용 홀 펀칭
서브어셈블리 및 최종 조립
- 5. 핵심 서브어셈블리(엔진, 타이어, 변속기구, 와이어 하네스, 베어링) 전문 업체 조달. 사출성형 플라스틱으로 사이드 배출 슈트·커버 공급
- 6. 조립팀 이동 라인서 주요 서브어셈블리 조립. 엔진 장착, 모어 팬 볼팅, 변속 컨트롤 설치, 토크렌치로 날 클램핑. 휠·하드웨어 추가 후 장비 휠 착지, 핸들바 부착, 케이블 라우팅. 각 모어 성능 시험 후 출하
품질 관리
생산 전반 검사원 피트, 심, 공차, 마감 확인. 도장 품질 중요: 샘플 초음파 시험으로 450시간 환경 노출 시뮬레이션. 도장 불량 시 코팅/세척 사이클 조정. 최종 성능 시험(엔진 시동, RPM 확인, 안전 스위치 체크)으로 각 모어 소비자제품안전위원회 기준 충족 확인, 핸들 해제 3초 내 날 정지 포함.
미래 전망
신규 동력원(태양광 모어 등) 저소음·무배출 약속. 현 모델 약 2시간 절단 후 3일 충전 필요하나 배터리 기술 급속 발전으로 런타임 확대 중. 저장 용량 증가로 태양광 모어 가솔린 엔진 대체 가능한 지속가능 대안 될 전망.



