


제조공정

산업 제조
철광석 펠렛과 펠렛화 공정 개요
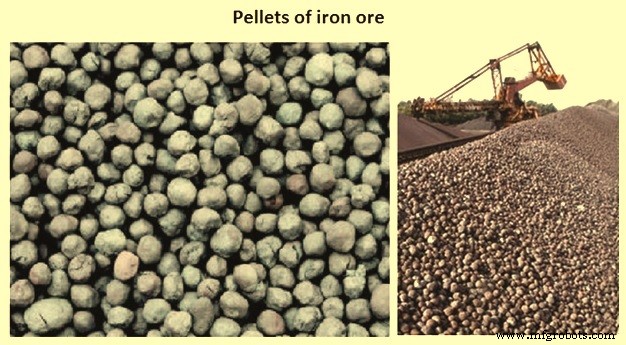
펠렛화는 200 메쉬(0.074 mm) 미만의 미세 철광석 분말에 벤토나이트 등 첨가제를 혼합하고, 펠렛라이저로 직경 8~16 mm의 근구형/구형 볼로 성형한 뒤 연료로 소성하여 경화시키는 응집 공정입니다. 철광석 분말을 '균일 크기의 철광석 펠렛'으로 변환하여 고로(BF)나 수직로, 회전로(직접 환원철(DRI) 생산용)에 직접 장입할 수 있게 합니다. 철광석 펠렛 외관은 그림 1과 같습니다.
| 표 1: 철광석 펠렛의 대표적 특성 | |||
|---|---|---|---|
| 화학 분석(건조 기준) | 단위 | 값 | 허용오차 |
| Fe | % | 65 | 최소 |
| FeO | % | 0.3 | 최대 |
| SiO₂ + Al₂O₃ | % | 5 | 최대 |
| CaO | % | 0.03 | ± 0.01 |
| MgO | % | 0.06 | ± 0.01 |
| 염기도 | % | 65 | 최대 |
| 인(P) | % | 0.05 | 최대 |
| 물리적 특성 | |||
| 벌크 밀도 | t/m³ | 2.2 | ± 0.2 |
| 텀블러 지수 | % | 93 | 최소 |
| 마모 지수 | % | 3 | 최소 ± 0.5% |
| 냉간 압축 강도(평균) | kg/p | 250 | 최소 |
| 입도 분석 | |||
| 8~16 mm | % | 94 | 최소 |
| -5 mm | % | 2 | 최대 |
| +16 mm | % | 4 | 최대 |
| 야금적 특성 | |||
| 다공율 | % | 18 | 최소 |
| 환원성 | % | 62 | 최소 |
철광석 펠렛 생산은 다음 4단계로 구성됩니다.
선광장에서 나온 철광석 정광을 건조하고 약 120°C로 가열합니다. 건조된 원료를 볼밀에서 분쇄하여 80%가 45 미크론(0.045 mm) 이하, 수분 약 9% 상태의 정광/분쇄 철광석을 만듭니다. 적절한 바인더(주로 벤토나이트)를 첨가해 고강도 믹서에서 철저히 혼합합니다.
직경 8~16 mm의 그린 펠렛을 볼링 드럼 또는 디스크 펠렛라이저에서 제조합니다. 디스크 펠렛라이저는 적은 설치 면적으로 조작 제어가 용이해 고품질 그린 펠렛 생산에 선호됩니다. 직경 5~7.5 m의 경사 팬이 분당 6~8 회전(rpm)으로 회전하며, 경사각은 약 45°(오프라인에서 45~49° 조정 가능)입니다.
사전 습윤된 혼합물을 제어된 속도로 디스크에 공급합니다. 디스크 내부에서 원료가 응집되고 지속적인 회전 운동으로 결절/펠렛이 형성됩니다. 광석 미분은 마찰력이 중력으로 극복될 때까지 들어 올려졌다가 디스크 바닥으로 굴러내려옵니다. 이 굴림 작용으로 종자(seed)라 불리는 소립자가 먼저 생성되고, 이후 디스크 회전마다 신선한 원료 공급과 소립 펠렛 간 충돌로 성장합니다. 펠렛이 커지면 주변부와 층 상단으로 이동하다가 림을 넘어 배출됩니다. 디스크에 소량 분무하는 물과 디스크 회전 속도 조절로 펠렛 성장을 제어합니다. 이때 펠렛은 충분한 강도가 없어 '그린 펠렛'이라 부릅니다. 그린 펠렛은 롤러 스크린에서 선별되어 펠렛화 기계의 주행 그레이트로 공급됩니다.
볼링 디스크에서 작용하는 물의 표면장력, 모세관 작용, 중력이 광석 입자에 작용하여 이들이 합쳐져 핵을 형성하고 구형으로 성장합니다. 고체 입자가 물과 접촉하면 표면이 젖고 수막으로 코팅됩니다. 수막의 표면장력으로 액체 다리가 형성되고, 입자 이동과 개별 물방울(광석 입자 포함) 결합으로 최초 응집이 일어나 종자가 생성됩니다. 종자 내부의 액체 다리가 입자들을 네트워크처럼 결합시킵니다. 추가 물 공급으로 응집체가 조밀해지며, 이때 모세관 힘이 더 활발히 작용합니다. 모든 기공이 액체로 채워지면 이 단계의 최적 상태에 도달합니다. 고체 입자가 완전히 물로 코팅되면 물방울 표면장력이 모세관 힘을 지배하게 되며, 입자 간 구름 운동과 상대적 이동도 중요한 역할을 합니다.
그린 펠렛을 열경화시키는 단계로, 다음 세 단계로 나뉩니다.
소성 중 광물 입자 결합에 영향을 주는 세 요인:
소성 처리는 펠렛의 야금적 특성을 변화시키는 화학 반응을 유발합니다(자철석 산화, 토상 적철석 탈수 등). 고로용 펠렛은 볼링 원료에 석회석, 돌로마이트, 실리카 등을 첨가해 플럭스 펠렛을 만듭니다. 이들은 철광석 게이트와 반응하여 후공정에서 펠렛 성능을 향상시킵니다.
소성 후 펠렛을 냉각·선별합니다. 오버사이즈 펠렛은 파쇄하여 언더사이즈와 함께 저장소 빈으로 보내 재처리합니다. 냉각된 펠렛은 저장을 거쳐 후공정 플랜트로 수송됩니다.
여러 펠렛화 기술이 있으나, 현재는 직선 주행 그레이트(STG) 공정과 그레이트 킬른(GK) 공정이 주류입니다.
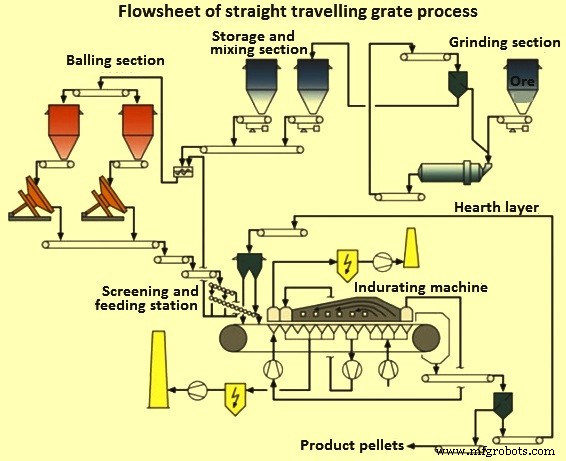
구 루르지 메탈루르기(Lurgi Metallurgie)가 개발했으며 전 세계 설치 용량의 큰 비중을 차지합니다. 이중 데크 롤러 스크린으로 적정 크기(8~16 mm)의 그린 펠렛을 주행 그레이트 폭 전체에 고르게 분배합니다. 그레이트는 높이 300~550 mm 펠렛 층을 업드래프팅, 다운드래프트 건조, 예열, 소성, 애프터 파이어링, 가열 구역이 있는 노로 이송합니다. 공정 흐름도는 그림 2와 같습니다.
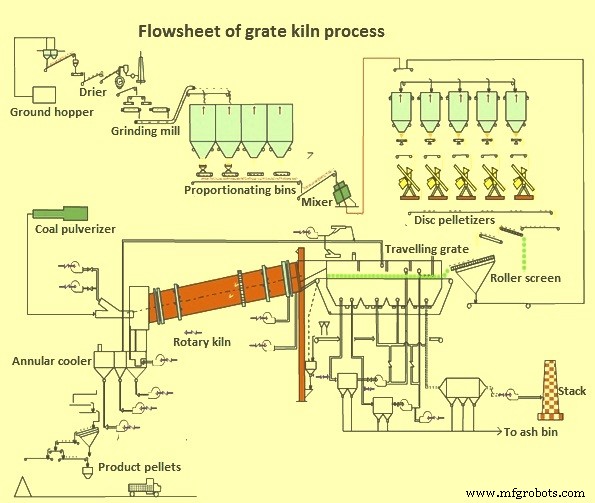
구 알리스 챌머스(Allis Chalmer)가 개발했으며 1960년 최초 플랜트 건설. 주행 그레이트로 펠렛을 건조·예열하여 800~1,000°C까지 올린 뒤, 내화물 라이닝된 회전 킬른으로 이송하여 1,250~1,300°C로 추가 가열·소성합니다. 800°C에서 자철석의 FeO가 발열 반응으로 Fe₂O₃로 전환되며, 방출 열이 그린 볼을 경화시켜 회전 킬른의 낙하 충격을 견디게 합니다. 소성 펠렛 냉각에는 원형 쿨러를 사용합니다. 공정 흐름도는 그림 3과 같습니다.
| 표 2: 직선 주행 그레이트 공정과 그레이트 킬른 공정 비교 | ||
|---|---|---|
| 항목 | 직선 주행 그레이트 공정 | 그레이트 킬른 공정 |
| 1 | 건조, 예열, 소성, 냉각 사이클이 단일 장비에서 수행 | 건조, 예열, 소성, 냉각 사이클이 서로 다른 장비에서 수행 |
| 2 | 공정 중 그린 펠렛이 교란되지 않음 | 주행 그레이트, 회전 킬른, 원형 쿨러 3개 장비에서 수행되어 펠렛 이송 발생 |
| 3 | 그레이트 카가 건조, 소성, 냉각 구역에서 동일 속도 이동. 한 구역 교란이 타 구역 영향 | 3개 구역 독립 제어 가능하여 운영 유연성 우수 |
| 4 | 물질 이송 없으므로 미분 발생 거의 없음 | 여러 지점에서 물질 이송으로 미분 발생 상대적으로 많음 |
| 5 | 중간 제품 강도 요구사항 없음 | 킬른 이송 전 그린 펠렛이 충분히 경화되어야 함 |
| 6 | 공정 가용성 높음 | 공정 가용성 낮음 |
| 7 | 비에너지 소비량 높음 | 비에너지 소비량 낮음 |
| 8 | 유지보수 적음 | 유지보수 많음 |
| 9 | 분진 발생 적음 | 분진 발생 많음 |
| 10 | 투자비 높음 | 투자비 낮음 |
| 11 | 적철석과 자철석 광석 모두에 적합 | 자철석 광석에 더 적합 |
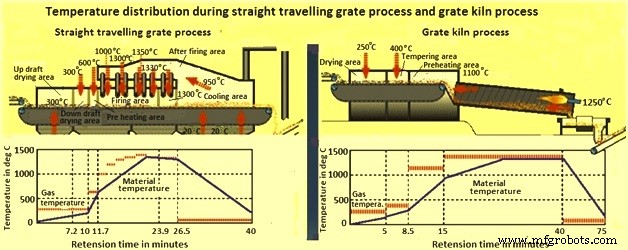
두 공정의 온도 분포 비교는 그림 4와 같습니다.
제조공정
흑색 산화 피막(chemical blackening)은 일종의 전환 피막으로, 기어, 유압 블록, 공구 및 기계 부품과 같은 응용 분야에서 작고 복잡한 움직이는 부품에 주로 사용됩니다. 이 피막은 다른 마감과 동일한 효과를 제공하면서 비용이 낮고 독특한 장점이 있어 독보적입니다. 다음은 흑색 산화 피막의 정의, 공정 및 장점에 대한 자세한 소개입니다. 흑색 산화 피막이란? 철계 금속 및 기타 유형의 재료에 흑색 산화철을 형성하는 공정을 일반적으로 흑색 산화 처리라고 합니다. 흑색 산화 공정은 철계 금속 재료, 스테인리스강, 구리 및
CNC 프로그래밍은 오늘날 제조업의 핵심입니다. 최신 CNC 기계는 프로그램으로 작동하므로, 운영자는 사용할 수 있는 코드 유형과 사용 방법을 알아야 합니다. CNC 소프트웨어에서 가장 일반적으로 사용되는 프로그래밍 언어는 G코드이며, M코드도 특정 용도로 사용됩니다. CNC 가공에서 G코드와 M코드는 중요한 역할과 기능을 수행합니다: G코드: CNC 프로그래밍에서 기계의 움직임을 제어하며, 부품을 이동하는 방식과 위치를 지시합니다. M코드: CNC 프로그래밍에서 특정 동작이나 프로그램의 시작/정지 등 기타 기계 기능을 제어합