철강 생산 에너지 효율 최적화: 비용 절감과 환경 보호
에너지 효율과 철강 생산
최근 몇 년간 에너지의 더 합리적이고 효율적 사용 필요성이 전략적이고 시급한 이슈로 부상. 이는 철강 생산에서 특히 인식되는데, 에너지 비용 증가 때문뿐만 아니라 공정과 최종 제품 특징(비용, 품질)을 강조하는 경쟁 때문이기도 함. 또한 에너지 자원 합리적 사용은 두 가지 측면: 첫째, 에너지원을 자원으로 보는 제한적 가용성 인식, 둘째, 에너지 조달 비용 성숙한 인식.
전 세계적으로 지속적 에너지 소비 증가는 보존 우려와 나란히 진행. 비싸고 급격한 가격 변동 경향 외에 압도적 다수 에너지원이 비재생 가능. 따라서 에너지 보존은 귀중한 자원 낭비 방지뿐만 아니라 석탄, 석유, 천연가스 자원 급속 고갈 늦추기 위해 필수적. 그러나 지난 30년간 환경 운동 확산으로 지속 불가능한 에너지 사용 파급효과가 경제학만 국한되지 않음. 온실가스(GHG) 배출 대부분 화석연료 연소 결과이므로 에너지 보존은 오늘날 기후 문제와 본질적으로 연결. 화석연료 사용 중단이 대체원 실행 가능성 없이는 선택지 아니므로, 에너지 사용 감소와 배출 관리는 효율 극대화가 유일한 방법.
철강 산업 에너지 효율 중요성
철강 산업은 국가 경제 내 가장 에너지 집약적 부문 중 하나이므로 지역 및 글로벌 환경 논의 맥락에서 특별한 관심.
에너지 효율 프로필 최근 지역·글로벌 환경 영향 우려 증가로 상승. 에너지 안보 도전도 에너지 효율 전면에 부각, 직접 에너지 사용 감소 기여.
철강 생산 에너지 효율은 생산비 절감, 강철 제품 경쟁력 확보, GHG 배출 등 환경 영향 최소화 위해 필수. 통합 제철소 에너지 입력 대부분 연료와 전기. 연료 에너지 주로 고체 연료(주로 석탄), 소량 액체·기체 연료. 연료는 철강 생산 열에너지 제공, 철광석 환원해 철 생산 위한 환원제로도 사용. 전기 에너지는 공정 필요, 모터 및 시설 조명용.
에너지 효율 개념 역사
에너지 효율 개념 최초 구체화한 사람은 미국 물리학자·환경운동가 에머리 러빈스(Amory Lovins). 1973년 오일 위기 충격받아 '네가와트(negawatts)' 개념 제창·보급: 더 많은 에너지 착취 아닌 기존 에너지 효율 증가로 에너지 요구 충족 시스템. 미국 표현으로 '벅에서 가장 큰 쾅 얻기'. 이후 전 세계 모든 사람이 기존 기술 미세 조정 또는 완전히 새로운 솔루션 고안으로 에너지 단위당 가치 극대화 노력. 권위 있는 사람들 지원으로 에너지 효율 사용 동기 부여 환경 조성 도움.
철강 생산 에너지 소비 현황
철강 생산 에너지 집약적. 전체 산업 부문 중 최대 에너지 소비. 최대 CO₂ 배출원. 강철 생산비 상당 부분 차지. 에너지 비용이 총비중 20~40% 범위(생산 경로, 철광석·석탄 유형, 강철 제품 믹스, 조업 제어 기술, 자재 효율에 따라 상이).
철강 생산 1차 에너지원: 코킹 석탄, 비코킹 석탄, 액체 연료유, 전기. 천연가스 가용 시 제철 사용. 다양한 1차 에너지원 중 코킹 석탄이 사용 에너지 주요 비중(65~80%) 차지. 코킹 석탄, 비코킹 석탄, 액체 연료유 주로 통합 제철소, 전기는 전기로 또는 유도로 사용하는 미니 밀 제강 주요 입력.
에너지 집약도는 단위 생산량당 비에너지 소비(SEC) 물리적 용어로 측정.
비에너지 소비(SEC) 정의: SEC = GJ/톤 제품.
SEC = 사용 에너지 / 생산 제품 = (수입 에너지 - 수출 에너지) / 생산 제품
산업 공정 종종 연료, 증기, 전기 등 다양한 형태 에너지 사용. 그런 공정 SEC 계산:
SEC = E(연료) + E(증기) + E(전기) / 생산 제품
여기서 E(연료) 연료 소비, E(증기) 증기 소비, E(전기) 공정 전기 소비.
대부분 경우 SEC 모범 사례와 비교해 모범 사례 채택 시 단위 생산량당 에너지 절감 비율 결정. 철강 생산 SEC 최근 크게 감소. 오늘날 에너지 효율적 플랜트에서 고로-전로 경로 SEC 범위: 17~23 GJ/조강 톤. 덜 효율적 플랜트: 25~34 GJ/조강 톤.
SEC 변동은 철광석·석탄 품질, 강종, 자재 효율 영향/의존. 오픈헐스 로 경로 더 에너지 집약적, 저생산성. 현재 BOF 기술 대체로 극소량 용량만 가동. 전기로 이용 강 생산 경로 코크스/소결 플랜트 불필요, 재활용 강 스크랩 필요. 이 경로 에너지 집약도: 조강 톤당 9.1~12.5 GJ 범위(입력: 강 스크랩만).
다른 조강 생산법: 철광석 직접 환원해 DRI(직접환원철) 생산. 평균 에너지 집약도: 조강 톤당 28.3~30.9 GJ 범위. 이 기술 대부분 천연가스 또는 비코킹 석탄 사용. 요즘 풍부한 셰일가스 이용 DRI 생산 세계적 관심 증가.
유럽 제철소 각 공장별 대표적 SEC와 특정 CO₂ 배출량은 표 1에.
| 표 1 유럽 철강 생산 공장별 대표적 SEC 및 특정 CO₂ 배출량 |
| 제철소 단위 | 1차 에너지 | 직접 에너지 | 총 CO₂ 배출 | 직접 CO₂ 배출 |
| GJ/톤 | GJ/톤 | 톤 CO₂/톤 | 톤 CO₂/톤 |
| 코크스 및 부산물 플랜트 | 6.827 | 6.539 | 0.824 | 0.794 |
| 소결 플랜트 | 1.730 | 1.549 | 0.211 | 0.200 |
| 펠릿 플랜트 | 1.204 | 0.901 | 0.075 | 0.057 |
| 고로 | 12.989 | 12.309 | 1.279 | 1.219 |
| 전로 | -0.253 | -0.853 | 0.202 | 0.181 |
| 전기로 | 6.181 | 2.505 | 0.240 | 0.240 |
| 블룸·슬래브·빌렛 밀 | 2.501 | 1.783 | 0.125 | 0.088 |
| 열간압연기 | 2.411 | 1.700 | 0.120 | 0.082 |
| 후판 밀 | 2.642 | 1.905 | 0.133 | 0.098 |
| 형강 밀 | 2.544 | 1.828 | 0.127 | 0.084 |
| 산세 라인 | 0.338 | 0.222 | 0.016 | 0.004 |
| 냉간압연기 | 1.727 | 0.743 | 0.075 | 0.008 |
| 어닐링 | 1.356 | 1.086 | 0.070 | 0.049 |
| 핫딥 코팅 라인 | 2.108 | 1.491 | 0.104 | 0.059 |
| 전해 코팅 라인 | 4.469 | 2.619 | 0.208 | 0.046 |
| 유기 코팅 라인 | 1.594 | 0.758 | 0.074 | 0.003 |
| 발전소 | 12.173 | 12.173 | 1.989 | 1.989 |
통합 제철소 에너지 흐름 및 공정 가스 활용
통합 제철소 에너지 상호의존성 꽤 복잡. 그림 1은 일본 통합 제철소 다양한 에너지 유형과 환원제 입출력 흐름, 내부 에너지 흐름 전형적 예시.
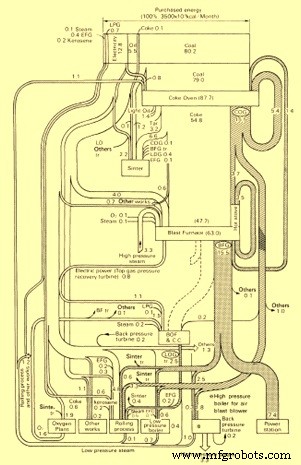
그림 1 일본 통합 제철소 전형적 에너지 흐름 예시
주요 투입: 석탄, 연료유, 외부 구매 시 코크스. 주로 코크스 오븐 플랜트 코크스 생산 및 고로 환원제용. 고로 대체 환원제(석탄, 콜타르, 오일 등 투이어 레벨 주입) 사용 일반. 폐유, 지방, 각종 가스(코크스 오븐 가스 등), 폐플라스틱 등 탄화수소도 주입 가능.
다양한 가스 품질(발열량, 청정도) 및 양 크게 변동, 이 요소들 연료 유용 사용처 영향. 에너지 효율 최적화 위해 각 연료 가스 가장 적합한 플랜트에서 소비되도록 필요. 에너지 관리가 이 점에서 중요 역할. 에너지 관리 1차 과제: 공정 가스와 구매 연료 효율적 분배 및 사용. 좋은 플랜트 레이아웃이 이 과제 추가 촉진.
코크스 오븐 가스(COG), 고로 가스(BF 가스), 전로 가스(BOF 가스) 통합 제철소 에너지 시스템 기초 구성. 대부분 에너지 수요 이 가스들로 충족, 나머지 구매 에너지(보통 전기, 연료유 등)로 균형.
에너지 효율 개선 잠재력 상당 부분 철강 부문 지속적 변화 기반. 투입 요인 개선, 기술 전환·레트로피팅, 재활용·폐열 회수에서 발생. 예를 들어 폐열 회수 잠재력 막대. 현재 많은 제철소에서 에너지 50% 이상 손실. 손실은 배기가스, 발전이나 저열 증기 생산에 사용 못 한 부산물 가스로 발생.
대부분 에너지 효율 개선 조치 비용 효과적, 일정 기간 내 순이익 제공하지만 많은 철강 플랜트에서 소수만 구현되었거나 구현 중. 에너지 효율 개선 장벽 주로 이들 철강 플랜트 자본 가용성.
SEC 개선 방안
SEC 개선은 다음 통해 달성:
- 공정 에너지 효율 개선
- 공정 적정 투입 소재 선택
- 공정 에너지 손실 감소 또는 차단
- 공정 폐열 회수
- 에너지 관리 시스템 통한 에너지 소비 모니터링 개선
개선 영역은 적절한 에너지 진단으로 식별. 진단 자체 수행 또는 자격 외부 기관 통해 가능. 개선 영역 3범주 분류:
- 단기: 실질적 투자 없거나 매우 적은 투자 구현 가능. 보통 공정 개선, 모니터링 개선, 폐기물 재활용, 공정 투입 개선 등.
- 중기: 매우 빠른 회수 기간 가진 특정 설비/계기 추가/교체 필요.
- 장기: 상당한 투자 필요, 구형 설비/공정 폐기 수반 가능.
위 개선 구현 위해 경영진 지원 필수 요소. 경영진 지원 없인 에너지 효율 개선 프로그램 성공 못 함.



