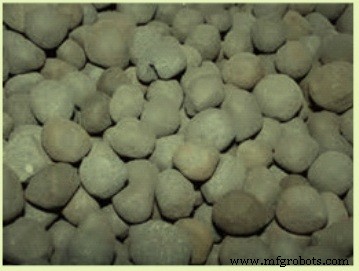
펠렛화는 200메시 미만 크기의 매우 미세하게 분쇄된 철광석 분광에 벤토나이트 같은 첨가제를 혼합하고, 펠렛라이저로 타원형/구형 덩어리(직경 8~20mm)로 성형한 후 연료로 소성하여 볼을 경화시키는 공정입니다. 철광석 분광을 고로에 직접 장입할 수 있는 '균일 크기 철광석 펠렛'으로 변환하는 공정입니다. 그림 1은 철광석 펠렛을 보여줍니다.
그림 1 철광석 펠렛
여러 철광석 펠렛화 공정/기술이 있으나, 현재 직행 그레이트(Straight Traveling Grate, STG) 공정과 그레이트 킬른(Grate Kiln, GK) 공정이 더 대중적입니다.
철광석 펠렛의 물성
크기: 8~20 mm
pH (40 g/L, 20°C, 물 슬러리): 5.0~8.0
융점: 1,500~1,600°C
벌크 밀도: 2.0~2.2 t/㎥
텀블러 지수 (+6.3 mm): 93~94%
마모 지수 (-0.5 mm): 5~6%
압축 강도 (daN/p): 약 250
다공도: > 18%
철광석 펠렛 화학 분석
BF 등급
DRI 등급
Fe %
63~65.5
65~67.8
SiO₂ + Al₂O₃ %
< 5
< 5
CaO + MgO %
최대 3
최대 0.10
P, 최대 %
0.05
0.05
S, 최대 %
0.01
0.01
염기도, 최소 %
0.5
분해도 (-3.15 mm) %
2
팽창 지수 %
13~18
환원성 %
65
펠렛용 ISO 표준 시험
펠렛용 다양한 ISO 표준 시험은 표 1에 나와 있습니다.
ISO 표준 시험
측정값
목적
ISO 4700 / 압축 강도
daN
펠렛 냉간 강도
ISO 3271 / 텀블 강도
+6.3 mm 및 -0.5 mm 분율
마모 경향
ISO 13930 / 저온 환원 분해
+6.3, -3.15, -0.5 mm 분율
저온 열화 경향
ISO 4698 / 자유 팽창
부피 %
팽창 증가 경향
ISO 4695 / 환원성
40% 환원 시 환원 속도
환원성
ISO 7992 / 하중 하 환원
1. 40% 환원 시 환원 속도
환원성, 연화/용융 거동
2. 80% 환원 시 압력 강하
3. 80% 환원 시 층 수축
펠렛 품질은 광석 또는 정광의 성질, 동반 강유, 첨가된 플럭스 종류와 양에 영향을 받습니다. 이러한 요인들은 펠렛 소결 중 공존상의 물리화학적 특성과 분포 변동을 초래합니다. 따라서 펠렛 특성은 광석 입자 간 결합 형태와 정도, 고로 내 철산화물 환원 중 이러한 결합 상의 안정성에 크게 좌우됩니다. 상 형성과 소결 중 미세조직이 첨가된 플럭스 종류와 양에 의존하므로, CaO/SiO₂ 비율과 MgO 함량 측면에서 플럭싱제가 펠렛 품질에 영향을 미칩니다.
고로 내 철광석 펠렛 사용 역사
펠렛 역사는 1912년 스웨덴인 A.G. 안데르손(Andersson)이 펠렛화 방법을 발명하면서 시작되었습니다.
그러나 펠렛 상업적 사용은 제2차 세계대전 후 미국에서 시작되었습니다. 오대호(Great Lakes) 주변 지역의 방대한 타코나이트(taconite) 매장량 개발을 목표로 다양한 연구가 수행되었습니다. 1943년 미네소타 대학 광산 실험소 데이비스(Davis) 교수가 저급 철광석을 함유한 타코나이트 처리 방법을 발명했습니다. 그의 공정은 타코나이트를 분쇄하여 강유를 제거하고 철광석을 업그레이드하는 것(즉, 광석 선광 공정)이었습니다. 결과 고급 광석은 0.1mm 이하 미세 입자 형태이며 소결에 적합하지 않습니다. 이 문제가 이들 미세 입자 펠렛화 개발로 이어졌습니다. 오늘날 펠렛화 플랜트는 고급 괴광석 글로벌 매장량이 감소하는 시대에 중요한 역할을 합니다. 이 플랜트들은 저급 광석 농축을 업그레이드된 펠렛으로 촉진하며, 이는 고로와 직접 환원로에서 점점 더 많이 사용되고 있습니다.
미국 제선은 역사적으로 펠렛에 크게 기반해 왔습니다. 주로 모든 지역 철광석이 분쇄(0.1mm 미만) 및 이들 미세 입자를 펠렛으로 응집하여 업그레이드(선광) 필요했고, 환경적 이유로 소결 플랜트를 사용하지 않았기 때문입니다.
철광석 펠렛은 현재 북미 고로 철원의 단일 최대 공급원입니다. 펠렛은 고로 부담재의 약 70%를 구성합니다. 초기에는 산성 펠렛(DRI 등급)이 생산되어 고로에 사용되었습니다.
1980년대 중반, 석회석 돌로마이트 플럭스 펠렛의 이점 평가를 위해 다수 펠렛화 및 고로 시험이 수행되었습니다. 10년 말에는 플럭스 펠렛이 북미 펠렛 생산의 약 30%를 차지하는 주요 제품으로 확고히 자리잡았습니다.
플럭스 펠렛으로의 전환은 플랜트 설비(예: 플럭스 분쇄기, 예열 버너) 및 관행에 많은 변화를 수반했습니다. 각 펠렛 플랜트는 고객 고로 조업에 맞춰 플럭스 펠렛 화학을 맞춤화했습니다. 결과적으로 최대 4개 등급 펠렛을 생산하는 플랜트도 있습니다. 북미에서 펠렛은 1970년대 초 상품에서 1990년대 고객의 가장 까다로운 사양을 충족하는 맞춤형 제품으로 변화했습니다. 북미 플럭스 펠렛은 이제 환원성과 연화 용융 특성에서 최고 소결광과 동등하며, 강도와 저온 분해(LTD/RDI) 측면에서 우수합니다.
펠렛의 장점
철광석 펠렛은 다음 특성으로 인해 고로 부담재에서 소결광과 정광 괴광석 대체재로 사용될 수 있습니다.
펠렛의 구형 형상과 개방 기공은 더 좋고 균일한 투과성을 제공하여 더 원활한 로 조업을 가능하게 합니다. 펠렛은 일반적으로 8~20mm 범위 내 균일한 크기 분포를 가집니다.
펠렛은 매우 높은 냉간 압축 강도를 가져 스톡하우스에서 미분 발생이 거의 없습니다.
높은 다공도(18% 초과)는 더 빠른 환원을 이끕니다.
높은 펠렛 강도(약 250 daN/p)는 부담재 하강 중 분해에 대한 좋은 저항성을 제공합니다. 정광 철광석 대비 더 좋은 텀블러 지수를 가집니다.
정광 괴광석 대비 균일한 화학 조성. LOI(강열감량) 부재도 펠렛의 또 다른 장점입니다.
펠렛 팽창 지수는 중요한 야금적 특성입니다. 팽창은 환원 중 펠렛 부피 변화를 나타냅니다. 환원 중 펠렛 부피 팽창은 펠렛 압축 강도 저하를 초래합니다. 로 내 높은 팽창은 펠렛 부피 증가를 야기하여 부담재 간 공극을 감소시킵니다. 이는 로 내 가스 흐름을 방해하고 압력 강하를 초래합니다. 이는 부담재 행잉(hanging)과 슬리핑(slipping)을 유발합니다. 돌로마이트 추가는 펠렛 팽창 특성 개선에 유리합니다. 고로용 펠렛 최대 허용 팽창은 16~18% 범위입니다. 산성 펠렛(DRI 펠렛)과 MgO 프리 펠렛은 더 높은 팽창을 보입니다.
플럭스 펠렛은 환원성과 연화 용융 특성에서 최고 소결광과 동등하게 생산될 수 있으며, 강도와 저온 분해(LTD/RDI) 측면에서 우수합니다. 플럭스 펠렛은 좋은 강도, 향상된 환원성, 팽창 및 연화 용융 특성을 보입니다. 이러한 특성으로 인해 플럭스 펠렛은 고로에서 더 좋은 성능을 발휘합니다.
고로 부담재 내 금속원료
소결광, 펠렛, 정광 괴광석은 고로 부담재에 일반적으로 사용되는 세 가지 철 함유 금속원료입니다. 고로 부담재에서 세 가지 금속원료 사용 비율은 로 파라미터 조정으로 0~100%까지 변동 가능합니다. 이 세 금속원료는 두 가지 또는 세 가지 금속원료의 어떤 조합으로도 사용 가능합니다. 금속원료 선택에 정해진 표준 공식은 없습니다. 금속원료 선택은 플랜트마다 다른 여러 요인에 의존합니다. 금속원료 선택에 영향을 미치는 일부 요인은 다음과 같습니다.
올바른 사양의 금속원료 가용성
금속원료 야금적 특성(환원성, 열적 열화 특성, 연화 특성)
금속원료 상대적 비용
금속원료 사용이 용선 전체 생산 원가에 미치는 영향
분포 패턴, 연료율 등 각종 로 파라미터 조정 가능성
공정 제어 파라미터 조정 가능성
로 스톡하우스 설비 가용성
자체 소결 플랜트 보유 여부
고로 인근 자체 광산 또는 인근 지역 가용 철광석 유형
행잉과 슬리핑 없는 원활한 고로 조업 관련 이슈
환경 관련 이슈
펠렛은 고로에서 0%~100%까지 사용 가능합니다. 고로 부담재 펠렛 함량 증대에 대한 표준 솔루션은 없습니다. 모든 위치와 각 로마다 다른 이슈가 있으며, 이를 식별, 분석하고 해결책을 찾아 부담재 내 사용할 수 있는 최대 펠렛 함량에 도달해야 합니다. 목표는 항상 가능한 최저 용선 생산 원가로 문제 없는 고로 조업을 하는 것입니다.