


제조공정

산업 제조
코크스는 용선 생산 비용의 최대 50%를 차지합니다. 고품질 코크스의 비용 효율적 생산은 따라서 선철 생산 경쟁력에 최우선 중요합니다.
야금용 코크스는 철강 산업 공정(주로 고로)에서 철광석을 철로 환원하는 데 사용됩니다. 전체 코크스 생산의 90% 이상이 고로 조업에 전용됩니다. 주조용 코크스는 나머지 대부분을 차지하며 주조소에서 금속 용해 및 금형 제조에 사용됩니다. 주조용 코크스 생산은 야금용 코크스 대비 다른 코킹 석탄 배합, 더 긴 코킹 시간, 더 낮은 코킹 온도를 사용합니다.
세계 대부분의 코크스는 부생 코크스 오븐 배터리를 사용해 생산되며, 대부분의 코크스 플랜트는 제철 생산 설비와 통합되어 있습니다.
산소 없이 석탄을 가열하여 코크스를 제조하는 방법은 1709년 잉글랜드에서 아브라함 다비(Abraham Darby)가 철광석 제련에 사용하면서 산업 혁명 초기에 시작되었습니다. 코크스 제조 방법은 초기 숯 생산과 동일하게 원형 더미에 석탄을 쌓고 더미에 점화한 후 측면을 점토로 덮는 것이었습니다. 이는 비하이브(beehive) 코크스 제조의 기초가 되었습니다. 점진적 발전으로 비하이브, 반사로, 부생 오븐을 거쳐 약 1세기 전 부생물 회수형 재생 코크스 오븐으로 정점에 달했습니다.
석탄은 대형 코크스 오븐 배터리에서 석탄의 파괴적 증류에 의해 코크스로 변환됩니다. 코킹 공정은 산소 없이 석탄을 가열하여 휘발성 화합물을 제거하는 것으로 구성됩니다. 결과물은 단단하지만 다공성인 탄소 물질인 코크스입니다. 부생 코크스 오븐은 석탄 휘발분을 코크스 오븐 가스, 타르, 오일 형태로 회수합니다.
야금용 코크스 제조에는 세 가지 검증된 공정이 있습니다.
부생 코크스 제조 공정은 산소 없는 분위기에서 고온으로 석탄을 탄화하는 것을 포함합니다. 이 공정은 석탄 휘발분을 제거하고 탄소를 농축합니다. 이 공정에서 배가스는 회수되어 부생 플랜트로 보내지며 여기서 다양한 부생물(코크스 오븐 가스, 타르, 암모니아, 조벤졸)이 회수됩니다.
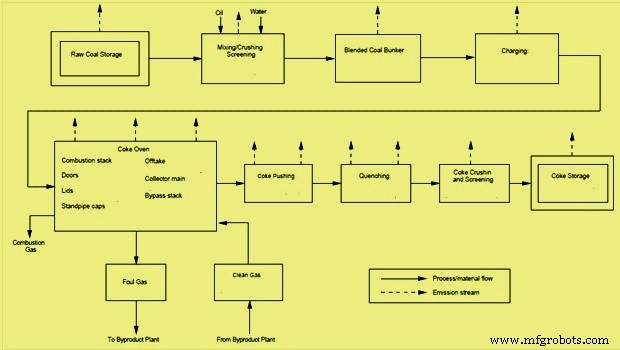
부생 코크스 오븐 플랜트는 석탄 취급 플랜트 및 석탄 준비 섹션, 코크스 담금질 설비를 갖춘 부생 코크스 오븐 배터리, 코크스 분쇄 및 선별 플랜트 세 주요 섹션으로 구성됩니다. 부생 코크스 오븐 플랜트의 대표적 공정 흐름과 배출 스트림은 그림 1에 나와 있습니다.
코킹 석탄은 부생 코크스 오븐에서 코크스 생산 시 코크스 물성을 결정하는 중요한 원자재입니다. 요구되는 코크스 물성은 균일 크기, 좋은 강도(CRI, CSR, 미쿰 값), 최소 휘발분과 최소 회분을 가진 다공성입니다.
코킹 석탄은 코킹 특성에 따라 분류될 수 있습니다. 프라임 코킹 석탄, 미디엄 코킹 석탄, 세미 또는 로우 코킹 석탄. 좋은 코크스 생산을 위한 석탄 코킹 특성에는 유동성, 팽창도, 크루시블 팽창 수, 그레이 킹 값, 평균 최대 반사율(MMR)로 표시되는 석탄 랭크, 비트리나이트(vitrinite) 및 비트리나이트 분포(V9-V14)가 포함됩니다. 코킹 특성 외에 석탄의 기타 중요한 특성에는 수분, 회분, 황, 인, 알칼리 비율, 회분 융점 등이 있습니다. 낮은 수분, 회분, 황, 인 함량은 좋은 품질 코크스 생산에 바람직합니다. 코크스 품질에 영향을 미치는 석탄 기타 특성으로는 입자 크기, 벌크 밀도, 석탄 풍화 등이 있습니다. 코킹 석탄은 낮은, 중간, 높은 휘발분을 가질 수도 있습니다. 코킹 온도, 코킹 속도, 담금 시간, 담금질 관행, 코크스 취급도 코크스 품질에 영향을 미칩니다.
코크스 오븐에 장입되는 석탄은 보통 두 가지 이상의 코킹 석탄 배합입니다. 배합은 결과 코크스 물성 제어, 부생물 품질과 양 최적화, 코킹 공정 중 오븐 벽에 과도한 압력을 유발할 수 있는 특정 석탄 유형의 팽창 방지를 위해 필요합니다.
석탄 취급 플랜트와 석탄 준비 섹션은 탄화에 적합한 석탄 배합을 준비합니다. 관련 단계는 석탄 하역 및 저장, 다양한 등급 석탄 배합, 석탄 분쇄 및 석탄 저장 타워 이송입니다.
컨베이어 벨트가 필요에 따라 석탄 저장소에서 석탄을 믹싱 빈(mixing bins)으로 이송하며, 여기서 다양한 유형 석탄이 저장됩니다. 배합된 석탄은 믹싱 빈에서 석탄 분쇄기로 이송되어 일반적으로 -3mm 크기로 분쇄됩니다.
분쇄된 석탄은 혼합 및 배합되며, 때때로 벌크 밀도 제어를 위해 물과 오일이 첨가됩니다. 준비된 석탄 배합은 코크스 오븐 배터리 상부 석탄 저장 타워로 이송됩니다.
석탄은 준비 공정 여러 단계에서 저장되어야 하며 석탄 준비 섹션 주변으로 이송됩니다. 분쇄와 스크리닝은 석탄 취급 플랜트 중요 부분입니다. 분쇄는 석탄 전체 크기를 줄여 더 쉽게 처리하고 취급할 수 있게 합니다. 스크린은 석탄 크기 범위 조정에 사용되며 정적 또는 기계적 진동식일 수 있습니다.
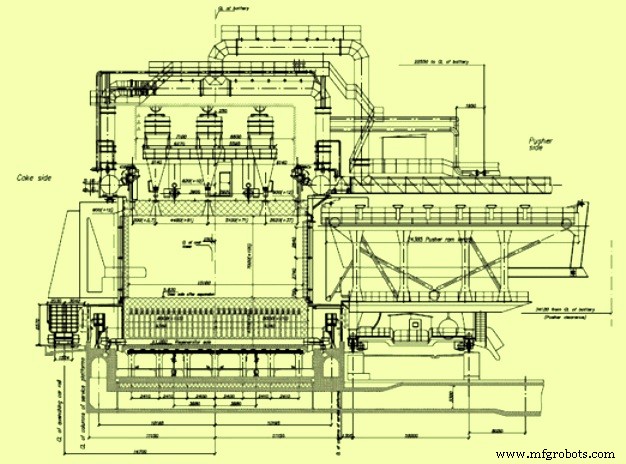
코크스 오븐은 내화물로 만들어진 챔버로, 산소 없이 석탄을 탄화하여 휘발분을 증류해 냅니다. 부생 코크스 오븐 플랜트는 하나 이상의 코크스 오븐 배터리로 구성되며, 각 배터리는 코크스 오븐 수개(배터리당 20~100개 변동)를 포함합니다. 석탄은 충전 구멍(charging holes)을 통해 코크스 오븐에 장입됩니다. 7m 높이 코크스 오븐 배터리 대표적 단면도는 그림 2에 나와 있습니다.
계량된 양의 석탄이 석탄 저장 타워에서 충전 차(charging car)로 배출되며, 이는 배터리 길이를 이동할 수 있는 충전 차량입니다. 충전 차는 비어 있는 뜨거운 오븐 위에 위치시키고, 충전 구멍 뚜껑을 제거한 후 충전 차 호퍼에서 석탄을 오븐으로 배출합니다.
충전 중 오븐 가스 유출 최소화를 위해 증기 흡입(steam aspiration)을 사용해 충전 석탄 위 공간 가스를 집진 메인(collecting main)으로 끌어들입니다. 호퍼에서 석탄 배출은 각 호퍼 비우기 순서 제어로 '단계적(staged)'으로 이루어져 충전 중 생성 가스 제거를 방해하는 석탄 피크(peak) 형성을 방지합니다. 충전 순서 말미에 오븐 내 석탄 피크는 푸셔 차(pusher car)에서 캔틸레버로 뻗은 강철 바를 오븐 측면에 있는 작은 문(레벨러 도어, leveler door)을 통해 넣어 평탄화합니다. 이 평탄화 공정은 균일한 코킹을 돕고 코킹 공정 중 발생 가스가 가스 집진 시스템으로 흐를 수 있는 명확한 증기 공간과 출구 터널을 제공합니다. 오븐에 석탄 충전 후 레벨러 도어 닫고, 충전 포트 뚜껑 교체 및 습윤 점토 혼합물로 밀봉(루팅, luting), 흡입 끄고, 가스 혼합물은 오프테이크(off-take) 시스템과 집진 메인으로 유도됩니다.
석탄에서 코크스로 변환이 시작됩니다. 열은 가열된 벽돌 벽에서 석탄 장입재로 전달됩니다. 약 375~475°C에서 석탄이 분해되어 각 벽 근처에 가소성 층(plastic layers)을 형성합니다. 약 475~600°C에서 타르와 방향족 탄화수소 화합물 현저한 방출, 가소성 질량 반고체코크스(semi-coke)로 재고화. 600~1,100°C에서 코크스 안정화 단계 시작. 코크스 질량 수축, 코크스 구조 발달, 최종 수소 방출 특징. 가소 단계에서 가소성 층이 각 벽에서 오븐 중심으로 이동하며 해방 가스 포집, 가스 압력 축적, 가열 벽 전달. 가소성 층이 오븐 중심에서 만나면 전체 질량 탄화 완료. 백열 코크스 질량이 오븐에서 밀려 나와 습식 또는 건식 담금질됩니다.
열 증류는 배터리라고 불리는 오븐 그룹에서 일어납니다. 배터리는 고품질 실리카 및 기타 내화 벽돌로 만들어진 공통 측벽을 가진 인접 오븐 다수로 구성됩니다. 인접 오븐 사이 벽과 각 끝 벽은 일련의 가열 플루(heating flues)로 구성됩니다. 언제든 주어진 벽 플루 절반은 가스 연소, 나머지 절반은 연소 플루에서 폐열을 '체커 벽돌(checker brick)' 열교환기로 전달한 후 연소 스택으로. 20~30분마다 배터리 '역전(reverse)' 발생, 폐열 플루가 연소 플루 되고 연소 플루가 폐열 플루 됨. 이 공정은 석탄 질량 더 균일한 가열 제공. 각 오븐 운전은 주기적이나, 배터리 충분한 오븐 수로 본질적으로 연속적인 원료 코크스 오븐 가스 흐름 생산. 개별 오븐은 코킹 사이클 동안 대략 같은 시간 간격으로 충전 및 비워짐. 고로용 코크스 생산 위해 15~18시간 코킹 진행. 이 기간 동안 석탄 휘발분이 코크스 오븐 가스로 증류 나옴. 코킹 시간은 석탄 배합, 수분 함량, 하부 연소 속도, 원하는 코크스 물성 결정. 코크스 수요 낮을 때 코킹 시간 24시간까지 증가 가능. 코킹 온도 일반적으로 900~1,100°C 범위, 고로용 코크스 생산 위해 범위 상한 유지. 집진 메인 약 10mm 수두(수압) 유지로 오븐 양압 유지하여 공기 누입 방지. 열 증류 중 발생 가스와 탄화수소는 오프테이크 시스템 통해 제거되어 부생 플랜트로 회수.
오븐 중앙 온도 약 950~1,000°C 도달 시 코킹 완료. 이 시점 오븐 집진 메인에서 격리, 잔류 가스 적절 배기 후 도어 개방, 코크스 푸싱. 코킹 기간 말미 코크스 질량 높은 체적 수축으로 벽에서 분리되어 쉬운 푸싱 보장.
오븐 압력 제어는 매우 중요. 낮은 압력은 공기 유입, 높은 압력은 과도 가싱, 도어 누출, 스탠드파이프 등 유발. 적절한 석탄 평탄화 중요, 프리보드 공간(약 300mm) 유지해 초킹 방지.
코킹 사이클 끝에서 오븐 양단 도어 제거, 푸셔 머신에서 연장된 램(ram)에 의해 백열 코크스 오븐에서 밀려 나옴. 코크스는 코크스 가이드 통해 담금질 차(quenching car)로. 담금질 차는 코크스를 습식 담금질 타워 또는 건식 담금질 플랜트로 운반해 냉각.
담금질된 코크스는 컨베이어에 의해 분쇄 및 스크리닝 플랜트(코크스 분쇄 및 선별 플랜트)로 이송. 여기서 코크스 요구 크기 분율로 분쇄 및 선별. 분쇄 및 선별 중 코크스 세 크기 분율로 분류. 코크스 브리즈(크기 -10mm), 넛 코크스(크기 +10mm ~ -25mm), 고로용 코크스(+25mm ~ -80mm). 크기 선별된 고로용 코크스와 넛 코크스 각각 고로 저장 시스템으로 이송. 코크스 브리즈는 소결 플랜트로 송부.
제조공정
먼저 못 제조 기계의 기본 작동 원리와 다양한 기능, 응용 분야에 대해 전반적으로 살펴보겠습니다. 이름에서 알 수 있듯 이 기계의 주된 기능은 못(nail)을 제조하는 것입니다. 그렇다면 못 제조 기계는 실제로 어떻게 작동할까요? 인증된 코일에서 와이어를 인출하여 기계에 투입합니다. 그리퍼 다이가 와이어를 단단히 고정합니다. 와이어가 설정된 길이로 절단·성형됩니다. 기계식 해머가 와이어 상단을 타격하여 못 머리를 형성합니다. 각 구성 요소는 저마다 정해진 기능을 수행하며, 이 모든 요소가 유기적으로 결합되어 높은 생산성을 구현합
배터리는 소비자 전자 분야에서 디지털 제품이 의존하는 핵심입니다. 배터리가 최대한 오래 가고 자주 충전하지 않아도 되면 좋겠지만, 그날이 오기 전에 배터리가 무엇인지, 그 발걸음을 앞당길 수 있는지 알아봅시다. 배터리란 무엇인가? 배터리는 화학 에너지, 빛 에너지, 열 에너지, 핵 에너지 등을 직접 전기 에너지로 변환하는 에너지 저장 및 변환 장치입니다. 화학 에너지를 전기 에너지로 변환하는 장치를 화학 전원이라 하며, 이것이 배터리입니다. 양극과 음극을 가지고 있습니다. 배터리의 종류 배터리는 1차 전지, 2차 전지, 예비 전지,