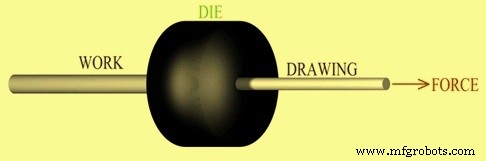
인발(Drawing)은 강 공작물 단면적을 감소시켜 성형하는 금속 가공 공정입니다. 이는 공작물보다 작은 단면적 다이를 통해 공작물을 강제로 통과시켜 달성됩니다. 인발 공정에서 공작물은 다이 출구 단부에 인장력이 가해져 다이 통과를 당겨집니다. 강 공작물 인발 시 실온에서 인발됩니다. 이 시점에서 냉간 가공 또는 냉간 단조가 이루어집니다. 인발 중 냉간 가공으로 강재 기하학적 및 기계적 특성이 변경되며, 횡단 치수 감소(예: 직경)되고 길이는 부피 변화 없이 증가(폐기물 없는 가공)합니다. 인발 다이 내 소성 변형 결과 강재 강화도 이루어져 강도 특성 증가, 소성 특성 감소. 인발 변형에는 여러 요인이 영향을 미치며, 그중 화학 성분, 재료 강도, 온도, 접근 각도, 윤활, 인발 속도, 마찰 계수, 다이 수명 및 마모, 단면 감소율이 가장 중요합니다.
와이어 인발은 더 작은 직경 소재가 코일링 가능하다는 점을 제외하면 봉강 인발과 기본적으로 동일합니다. 일반적으로 인발 벤치에서 연속 조업으로 수행됩니다. 와이어 인발 공정은 수년간 거의 변화하지 않았습니다. 다이 및/또는 다이 조합을 사용하여 와이어를 선택된 게이지로 인발합니다.
공정 원리는 그림 1에 나와 있습니다.
그림 1 인발 공정 원리
인발 공정 목적
인발 공정은 다음 목적을 가집니다.
봉강 또는 와이어 형태 인발 제품을 매우 특정하고 정밀한 단면 치수로 제조
마감 표면 개선 및 봉강/선재 스케일 제거. 매끄럽고 밝은 표면 획득
인장 강도 향상 및 완제품 강재 특정 기계적 물성 획득
완제품 강재에 더 일관된 원형 형상 제공
인발 공정 단계
인발 공정은 다음 세 단계로 구성됩니다.
예비 작업(Preliminary Operations)
예비 작업 중 초기에는 이전 야금 공정(압연, 열처리 등)으로 인한 봉강 또는 선재 표면 스케일 세척이 수행됩니다. 일반적 방법은 기계적 세척, 소위 쇼트 블라스팅(shot blasting)으로 강 연마재를 이용한 스케일 제거입니다. 이 기술에서 소재는 고에너지로 발사된 강 연마재에 맞습니다. 소위 쇼트 블라스팅 머신이라 불리는 특수 기계에서 수행. 쇼트 블라스팅 머신은 스케일 대기 유입 방지 고효율 환기 시스템 장착. 쇼트 블라스팅은 환경 친화적 방법. 표면 세척은 산 세척(pickling), 세척, 건조로도 가능. 하지만 잔류 산이 원자재에 남으면 석회욕 침지로 중화해야 하므로 보통 선호 안 함. 공정도 환경 친화적이지 않음.
스케일 제거 후 헤드 엔드 직경 감소는 포인팅(pointing) 또는 강제 통과로 수행. 인발 시작 위해 엔드 포인팅 필요하여 소재를 다이에 삽입하고 인발 벤치 풀링인 독(pulling-in dog)으로 잡을 수 있게 함. 엔드 포인팅 예: 기계 가공, 수평 유압 프레스 푸시 브로칭(push broaching), 압연. 포인팅된 엔드는 인발 후 절단.
봉강 및 선재 예비 교정(straightening) 수행. 보통 롤러 또는 원통형 교정기 사용.
인발 공정(Drawing Process)
투입 소재와 배치 설비에 따라 인발 공정은 봉-봉, 봉-선재, 선재-봉, 선재-코일 와이어 형태로 수행될 수 있습니다.
포인팅된 봉강 또는 선재가 다이를 통과하며 당겨집니다. 인발 소재가 다이를 통과할 때 부피는 동일하게 유지되므로 직경 감소 시 길이 증가. 보통 봉강 또는 선재는 원하는 크기 도달 위해 연속적으로 더 작은 다이를 통해 1회 이상 인발 필요. 미국 와이어 게이지(AWG) 스케일은 이에 기반. 소규모로는 드로 플레이트(draw plate), 대규모 상업용으로는 자동화 기계 사용. 와이어 인발 공정은 냉간 가공으로 재료 물성 변경. 소구경 와이어 단면 감소율 일반적으로 15~25%, 대구경 와이어 20~45%. 특정 작업 정확한 다이 시퀀스는 단면 감소율, 투입 와이어 크기, 출력 와이어 크기 함수. 단면 감소율 변화에 따라 다이 시퀀스도 변경.
초미세 와이어는 보통 번들(bundle)로 인발. 번들에서 와이어는 유사 특성이나 화학적 저항성 낮은 금속으로 분리되어 인발 후 제거 가능. 단면 감소율 50% 초과 시 보통 중간 어닐링(annealing) 단계 필요 후 재인발 가능.
싱글 블록 와이어 인발 기계는 다이를 정확히 위치 유지하고 와이어를 홀을 통해 안정적으로 인발하는 수단 포함. 일반 설계는 다이 고정 브라켓이 서 있는 주철 벤치/테이블, 회전하는 수직 드럼으로 구성. 드럼 표면에 와이어 감아 다이 통과시킴, 와이어 코일은 다이 뒤 '스위프트(swift)'라 불리는 다른 드럼에 저장되어 필요 속도로 풀림. 와이어 드럼 또는 '블록'은 수직 축과 신속 결합/해제 수단 제공하여 와이어 운동 즉시 정지/시작 가능. 블록은 테이퍼져 완료 시 와이어 코일 쉽게 위로 벗겨낼 수 있음. 와이어를 블록에 부착 전 충분한 길이 다이로 당겨야 함. 이는 체인에 감긴 회전 드럼 끝 집게 핀서(pincers) 쌍으로 수행, 와이어를 블록에 2~3바퀴 감을 만큼 당김, 끝은 작은 나사 클램프 또는 바이스 고정. 와이어 블록에 올라가면 회전 시작, 와이어 안정적 다이 통과 인발. 블록이 고르게 회전하고 트루하게 돌아 일정 속도로 와이어 당기는 것 매우 중요. 그렇지 않으면 '스내칭(snatching)' 발생해 와이어 약화 또는 파단. 와이어 인발 속도는 소재와 감소량에 따라 크게 다름.
연속 블록 기계는 와이어가 연속적으로 인발되는 일련의 다이를 가짐으로써 싱글 블록 기계와 다름. 신장과 슬립으로 와이어 속도 각 재인발 후 변경. 이 증가 속도는 각 블록 다른 회전 속도로 수용. 기계당 3~12개 다이 포함 가능. 모든 다이를 통해 와이어 꿰고 블록 감는 작업 '스트링업(stringing-up)'이라 함. 윤활 배열에는 다이 플러딩 펌프 포함, 많은 경우 블록 하부도 윤활유 내 회전.
냉간 가공 효과 상쇄 및 추가 인발 위해 중간 어닐링 필요 빈번. 최종 제품 연성 및 전기 전도도 극대화 위해 파이널 어닐링도 사용.
마무리 작업(Finishing Operations)
마무리 작업에는 절단 및 크로핑, 교정, 엔드 마감(면취), 검사(NDT 등), 방청 보호, 포장 및 출하 포함.
윤활(Lubrication)
적절한 윤활은 다이 수명 향상, 인발 힘과 온도 감소, 표면 마감 개선을 위해 인발에 필수적입니다. 다음은 다양한 윤활 방법입니다.
습식 인발(Wet drawing) - 다이와 와이어/봉강 완전 윤활유 침지
건식 인발(Dry drawing) - 와이어/봉강 윤활유 용기 통과하며 표면 코팅
금속 코팅(Metal coating) - 와이어/봉강 연질 금속 코팅으로 고체 윤활제 역할
초음파 진동(Ultrasonic vibration) - 다이와 맨드렐 진동으로 힘 감소 및 패스당 더 큰 감소 허용
오일 등 다양한 윤활제 사용. 또 다른 윤활법은 와이어를 황산구리 용액에 침지해 구리 막 증착시켜 일종의 윤활제 형성. 일부 와이어 등급은 최종 인발 후 구리 잔류시켜 녹 방지 또는 용이한 납땜 용도.
인발 다이(Drawing Dies)
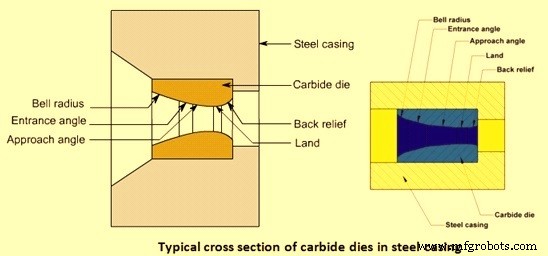
인발 다이는 일반적으로 공구강, 탄화텅스텐, 다이아몬드로 제작되며, 탄화텅스텐과 제조 다이아몬드가 가장 일반적. 초미세 와이어 인발용 단결정 다이아몬드 다이 사용. 강선 인발용 탄화텅스텐 다이 사용. 다이는 강 케이싱에 장착되어 다이 백업과 쉬운 다이 교체 가능. 다이 각도 보통 6°~15° 범위, 각 다이 최소 2개 다른 각도: 진입 각도와 접근 각도. 와이어 다이는 보통 동력으로 와이어 당김 사용. 다이 양끝에 감긴 와이어 코일이 감소 직경 와이어 당기고 감김. 그림 2는 강 케이싱 내 인발 다이 대표적 단면도.
그림 2 인발 다이 단면도
인발 설비 및 인발 와이어 용도
여러 유형 인발 기계가 있으며 다음과 같이 그룹화됩니다.
인발 프레임(Drawing frames)
불 블록(Bull blocks) 및 모터 블록
다중 인발 기계(Multiple drawing machines)
세선 기계(Fine wire machines)
터크 헤드(Turk's head) 형상 와이어 인발 기계
인발 벤치(Draw benches)
와이어 인발 기계 부착 보조 설비: 페이오프 릴(pay-off reels), 안전 정지, 용접기, 포인터, 교정 및 절단기, 로터리 교정기, 롤 교정기 등.
인발 와이어는 전기선, TV 케이블 같은 일반적인 용도 외 수천 가지 응용 분야에 사용. 예: 모든 종류의 스프링, 전 세계 건설용 철근(리바). 종이 클립, 스테이플은 얇은 인발 와이어 제작. 바퀴 스포크, 와이어 브러시, 금속 손잡이도 인발 와이어. 말 그대로 수천 완제품이 인발 와이어 의존. 이 계속 증가하는 수요 충족 위해 금속 가공 회사들이 연간 수백만 km 와이어 인발. 이 이유 와이어 인발은 극도로 비용 민감하고 경쟁적 시장. 이에 와이어 인발 설비 제조사와 공정 설비 회사들 전 세계적으로 설비 생산성 및 효율 개선에 매우 민감.